模具被覆机是什么?修复后表面强化的实用设备
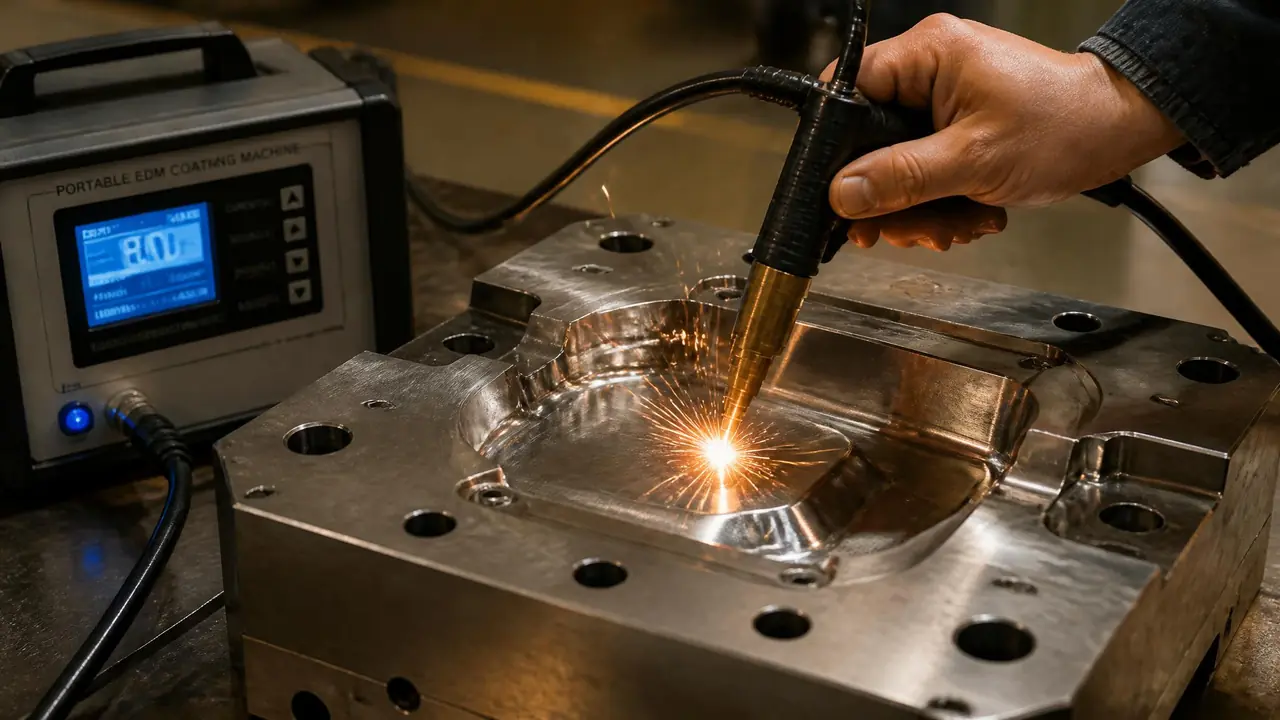
先说结论:模具被覆机不负责把缺的料补起来,它负责让修好的地方耐用。焊补解决形状,被覆解决硬度,两台设备是接力关系,不是二选一。你要是正在为修过的模具用不了几万模次就又拉伤发愁,先把这篇里的工况对照和选购参数看完再说。
去年我们车间出过一件事,到现在还被拿来做反面教材。一副ABS外壳模的滑块拉伤了,师傅激光焊补完、打磨得挺漂亮,直接上机。打了不到两万模次,同一个位置又咬死了。拆下来拿硬度计一打,焊补区边上只有HRC35左右,母材那边还是HRC50。形状是回来了,皮没跟上。
后来那副模就是用被覆机救回来的。在焊补区和过渡带做了一层碳化钨被覆,硬度拉到HRC55往上,那副模到现在又跑了十几万模次,没再出过事。所以你要问我模具被覆机是干嘛的,我会这么讲:它是修复链路的最后一道工序,管的是表面那零点几毫米的事。
被覆机到底在被覆什么
电火花被覆的原理很朴素:电极和模具之间瞬间放电,把电极材料熔渗进模具表面,形成一层几个微米到几十微米厚的冶金结合强化层。它不靠堆高度,靠改材质。
市面上说的模具被覆机,绝大多数指便携式电火花被覆设备。电极接脉冲电源,碰到工件就放电,一瞬间上千度的高温把电极材料熔化、扩散、渗进母材表层,冷下来就是一层新合金。因为放电时间极短,整体热量进不去,工件不会退火变形,这也是它和堆焊最本质的区别。
电极材料决定被覆层的脾气。用铜电极,导电好、沉积快,但层偏软,适合只想要点结合力的场合;用碳化钨或者硬质合金电极,层硬,能到HRC55以上,耐磨扛造,缺点是沉积慢,还容易在表面积小瘤子,得边做边修。我们车间常备两种电极,看工况换着用。
厚度上要有数。单道被覆大概0.02到0.05毫米,想要厚一点就叠道,叠个两三道到0.1毫米左右是比较稳的区间。再厚就容易出问题,层内应力攒起来,后面抛光的时候一片一片掉皮。别指望被覆机当堆焊机用,那是另一台设备的活。
哪些工况值得上被覆机
修复后的焊补过渡区、拉毛的滑块配合面、合缝线磨损位,这三类地方最值;大面积磨损、深坑缺料,被覆机干不了,先焊补。判断标准就一条:只伤表皮、不缺体积。
展开讲讲我实际用下来的场景。用得最多的是焊补之后那一圈过渡带。焊补区本身硬度可能还行,麻烦的是边上那圈热影响区,材料被回火了,软,磨损就从这里开始。焊完磨平,拿被覆机沿着过渡带走一遍,等于给最弱的地方上了层甲。前面说那副ABS模,就是这么救的。
第二类是滑块和斜顶的配合面拉毛。这种拉伤通常就几丝深,油石推平以后表面已经是加工硬化过的碎层,直接用反而更容易再咬。被覆一层硬质合金,抛到Ra0.4以下再装配,抗咬合明显好一截。老实讲,这活要是每台都送外协,一个滑块来回三四天,自己有机器大半天搞定。
第三类是压铸模的合缝线和浇口附近。铝水冲刷的地方,光靠母材H13扛不住,行业里普遍会在这些部位做被覆或者渗氮处理。被覆的好处是可以在局部做,不用整块模仁进炉。
不适合的场景也得说清楚。缺肉了、裂穿了、型腔尺寸差半毫米,被覆机解决不了,该焊就焊。可以看看我们写的模具修补机选型对比,冷焊、激光焊、氩弧焊三类的适用范围那篇讲得比我这里细。
被覆和焊补的顺序排错了会怎样
正确顺序永远是:清洗、焊补、修形、再被覆、最后抛光。被覆放在焊补之后,因为焊接高温会把被覆层烧掉。顺序一错,前一道工序白做。
有个坑我是真踩过。那次赶工期,滑块焊完没等充分冷却就直接被覆,结果热影响区的残应力没释放,被覆层做完不到一周,表面起了细密的龟裂,整个滑块报废重做,成本翻倍。从那以后我们定了个死规矩:焊补完至少自然放凉到室温,急的话用压缩空气吹,不拿被覆工序抢时间。
还有一道工序常被省掉,就是被覆前的清洁。有一次洗模水擦完没等干透就开做,油膜底下被覆看着挺光亮,上机压了三十几个产品,操作工喊型腔里有亮渣,拆模一看,被覆层起皮掉了一小块。打那以后,被覆前我们一律用无水乙醇再过一遍,吹干才动手。清洗剂怎么挑,可以翻翻那篇中性碱性酸性清洗剂的适用场景,被覆前的除油是关键工序,随便擦擦真不行。
跟激光焊补的搭配是黄金组合。激光焊热输入小、变形小,负责精确补料;被覆机负责焊后的表面强化,两个工序接起来,修复质量能顶新模的八九成。设备本身的知识在那篇模具激光焊接机对比里写得全,这里就不展开了。话说回来,也不是所有模都值得这么折腾,一套模的模具费要是就几万块,修到这个精细度不如开新的。
买被覆机该看什么
看三个东西:放电电流档位够不够细、电极夹持稳不稳、配不配脚踏开关。国产量产机一到三万够用,别为用不上的功率多花钱。功率大不等于被覆质量好。
档位细是核心。被覆讲究小电流多层叠,一台只有三档电流的机器,做精密型腔那几丝的控制根本无从谈起,我们用的这台电流从2A到80A分了十几档,低档做精细位,高档走大面积,差距真金白银就在这。电极夹持也要上手试,偏心大的夹头打出来的层厚薄不匀,抛光的时候你就知道疼了。
价格档位大概这么分,做个表放这儿:
| 类型 | 大致价位 | 适合谁 |
|---|---|---|
| 国产便携电火花被覆机 | 8000元到3万元 | 有修模车间的注塑/压铸厂,自己动手 |
| 进口便携机型 | 5万到10万元 | 精密模、出口模,对层均匀性要求高 |
| 外协被覆加工 | 按件收费,一个部位几百元 | 一年修不了几副模的小厂 |
我的偏向很明确:模具费在十万以上、月产万模次以上的模,自己配一台国产便携机,两三个月外协费省回来;一年就修一两副小模的,别买,纯吃灰。中间地带的厂,按修复频率算笔账再决定,别听销售的。
今年年初我们那台机做了次统计,一个季度被覆了十七个部位,返工的只有一个,还是电极积瘤没清干净导致的,占总数的百分之六上下。这个返工率在手工操作里算正常水平,招个钳工学一两周就能上手大半。
回到开头那副ABS模的事。它教会我们车间一件事:修模这件事,补上形状只是及格线,表面那层的硬度跟不跟得上,才决定这副模还能活多久。焊补和被覆是接力关系,顺序排对、清洁做到位、参数不贪快,被覆机就是个实打实能省钱的家伙。要是你的模也是修完撑不了几万模次,先查查是不是缺了这道工序。
常见问题
被覆层压久了会不会脱落?
冶金结合的层正常使用不会整片掉,我们跑十几万模次的模也没见剥落。会出问题的是三种情况:基面有油没除净、叠道太厚应力攒大、被覆位置落在反复受冲击的刃口上。避开这三条,结合力不用太担心。
浅拉伤能不焊补直接被覆吗?
能,这正是被覆机的强项。拉伤深度在几丝以内、没有缺肉的,油石修平直接被覆就行,省一道焊接工序,也省了热影响区变软的风险。深过十丝或者咬得坑坑洼洼的,还是先补料。
被覆完还需要热处理吗?
不需要,这也是它比堆焊省事的地方。放电过程局部温度高但整体冷得快,工件不会退火,做完抛光就能上机。倒是抛光别偷懒,被覆层表面本来有点毛刺感,抛到Ra0.4以下再装配,前几个模次出问题的概率小很多。
一台被覆机多久能回本?
拿我们自己算:外协被覆一个部位四五百,来回等三天;国产机两万出头,一年修二三十个部位就回本了。低于这个修复频率的,继续外协更划算,设备放着不干活就是亏钱。