模具打火花打得慢还老积碳?老师傅把电极参数到排渣的打法一次讲透
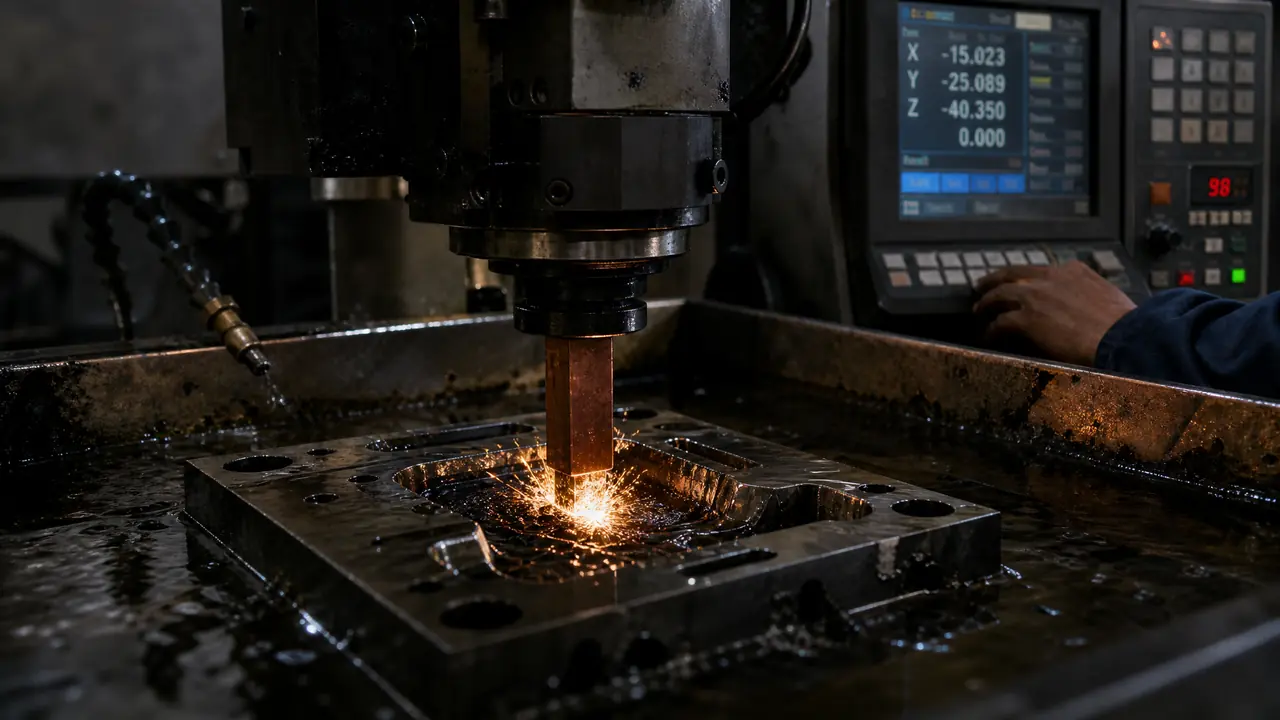
我的判断是:模具打火花这件事,电极占七分,参数占三分。电极缩放量留够、基准对准,参数糙一点也出活;电极歪一毫,型腔就废一毫。出了积碳别先怪机床,先查排渣和脉间,这套顺序理清了,深腔清角再难啃也能稳稳出件。
车间凌晨两点,火花机旁那股机油烧糊的味一飘出来,我心里就咯噔一下——模具打火花打到冒黑烟,多半是积碳拉弧了。上个月接一副手机中框模,深腔清角,铣刀进不去的位置全靠放电硬啃,学徒一根铜公打废三次,光紫铜料就贴进去六百多块。这个坑我踩过的次数两只手数不过来,今天把电火花放电加工这套活的手艺账摆开讲。
先讲为什么模房离不了这道工序。CNC球头刀再小也有刀径,清角位、窄槽、深腔筋位这些地方刀进不去,只能靠电极跟钢料之间放电一粒一粒蚀掉。蚀除量小,速度慢,可它不挑硬度,淬到HRC50度以上的料照打不误。这就是它的饭碗。
电极没做好,参数调到天亮也白搭
电极是打火花的底子:缩放量留够、排气冲油孔不省、基准对准,参数再糙也出活;电极差一毫,型腔就跟着废一毫,返工比重做还贵。
铜公设计第一件事是算缩放量,也叫放电量。粗打电极单边缩放留0.3到0.5毫米,中打留0.15上下,精打留0.08到0.1。一套深腔模我会做粗精两根铜公,复杂的做三根。有的厂为省钱只做一根通打,看着省了两三百铜料钱,精打时间多花一倍多,算总账反而亏。
第二件是排气孔和冲油孔。深腔铜公打的时候,底部碳粉和气体排不出去,就要在电极上钻排渣孔,孔径1到1.5毫米,位置避开成型面。这个孔很多学徒嫌丑不打,结果深腔打到一半就拉弧,一烧一大片。
材料上紫铜和石墨怎么选,我列个表:
| 对比项 | 紫铜电极 | 石墨电极 |
|---|---|---|
| 材料成本 | 70-90元/公斤 | 好料30-60元/公斤 |
| 放电损耗 | 低,精打面光 | 损耗更小但面偏粗 |
| 排渣性 | 好 | 一般,深腔要加冲油 |
| 加工性 | 软,薄筋易变形 | 脆,易崩边但好铣 |
| 我的偏向 | 外观件、镜面位 | 大面积粗打、深腔 |
说实话,中小模房九成还是紫铜为主,石墨粉尘吸进机床导轨里难清理,没有专门的吸尘 setups 就别碰。铜公怎么做更省料更耐用,具体讲究可以看这篇模具电极怎么做好?电火花铜公的设计与损耗,写得比我细。
粗中精三段参数这么配,照抄就能用
放电参数按粗打抢量、中打过波、精打出光的顺序递减:峰值电流从6-8A降到1A,脉宽从150微秒缩到15微秒,每段留量给下一段接手。
以718H模具钢、一副中等大小的深腔为例,我把我们机床上实际用的参数摆出来:
| 段位 | 峰值电流 | 脉宽/脉间(微秒) | 单边留量 | 出来的效果 |
|---|---|---|---|---|
| 粗打 | 6-8A | 150 / 50 | 0.15 | 效率高,面发灰 |
| 中打 | 3A | 60 / 40 | 0.05 | 过波,去粗打黑皮 |
| 精打 | 1A | 15 / 30 | 到尺寸 | 面细腻,可接抛光 |
看清楚一个规律:脉间永远要比脉宽松。脉间是让工作液把电蚀产物冲走的时间,压得太密,渣排不走就开始积碳。新手最容易犯的错就是贪快把脉间压到脉宽以下,头十分钟效率确实高,打深了必拉弧。
抬刀也有一笔账。抬刀是把电极提起来让工作液换一下,深度超过20毫米的型腔,抬刀高度设1.5到2毫米,节奏快一点。有人嫌抬刀耽误时间把它关小,效率看着涨了两成,积碳一烧,返工半天全赔进去。
对了,说个跑题的。有回有个客户来验厂,看我蹲在火花机前拿手电照工作液,以为我偷懒。其实我是在看液的浑浊度,加工液发黑发稠就该换了,脏液里放电跟在泥汤里点火一个道理,能不呛吗。深腔要不要加侧冲油、压力给多少,这些门道在模具加工五大工艺对比里有横向的讲法,可以搭着看。
打积碳了别急着抬刀报废,按这个顺序救
积碳九成出在排渣:先加大脉间、抬高抬刀、降一档电流,再用煤油清电极和型腔,脏了的工作液该换就换,硬扛只会烧穿。
积碳的信号很明确:声音从均匀的"滋滋"变成闷响"啪啪",电流表指针乱摆,机床上方冒青烟。这时候第一动作不是停机认输,是把脉间加大一档、抬刀调快,让渣先排出去。多数情况两三分钟就能缓过来。
缓不过来就停机处理。铜公上的碳瘤用棉纱蘸煤油擦,型腔里的积碳拿油石轻轻推掉,千万别拿硬物去铲,铲伤了精打基准后面全歪。工作液发黑就换,一桶200升的加工液几百块,比烧废一根铜公便宜。
我带过最拧的一个学徒,见拉弧就把电流往下降,降到最后放电都点不着,白耗一整晚。他是把因果搞反了——积碳是排渣问题,不是电流大小的问题,电流降太小反而蚀不动料,碳更容易糊在面上。先排渣,再谈电流,这个顺序刻在脑子里。
设备本身也有底子差别,老机床伺服响应慢,同样参数更容易积碳,选机床的时候这些都要摸一摸底,火花机品牌梯队与验收要点那篇里我有展开。
回到凌晨两点那一炉。那天烧糊的是中打段最后一口气,脉间加大、抬刀调快之后接着打,天亮前出了件,省下一根铜公和一天工期。打火花这手艺没有什么玄的,电极做正、参数给松、渣排干净,三句话讲完了,剩下的就是守在机床边上的耐心。
常见问题
模具打火花一个型腔大概要打多久?
看蚀除量。浅腔清角几十分钟到两小时,5公分深的深腔粗中精打完,八小时到一整天很正常。效率主要卡在精打段,蚀除量小、参数小,急不来。
打火花和线切割是不是一回事?
不是。线切割用的是铜丝沿轮廓切通,只能切穿通的形状;打火花用成型电极,能打出盲腔、清角、刻字位。两者在模房里是搭档,不是替代关系。
打完火花的表面发麻,还要不要抛光?
分位置。非成型面发麻不用管;胶位面精打完通常还留几丝变质层,要拿油石加钻石膏抛掉,不然注塑出来会粘前模、拖花。
石墨电极打深腔为什么老崩边?
石墨脆,薄筋位铣削和装夹时受力就崩。选等静压高密度料,铣削留量少走大切深,装夹垫软木或用真空吸盘,能压下去大半崩边概率。