精密铸造模具怎么做蜡型?中温蜡的模
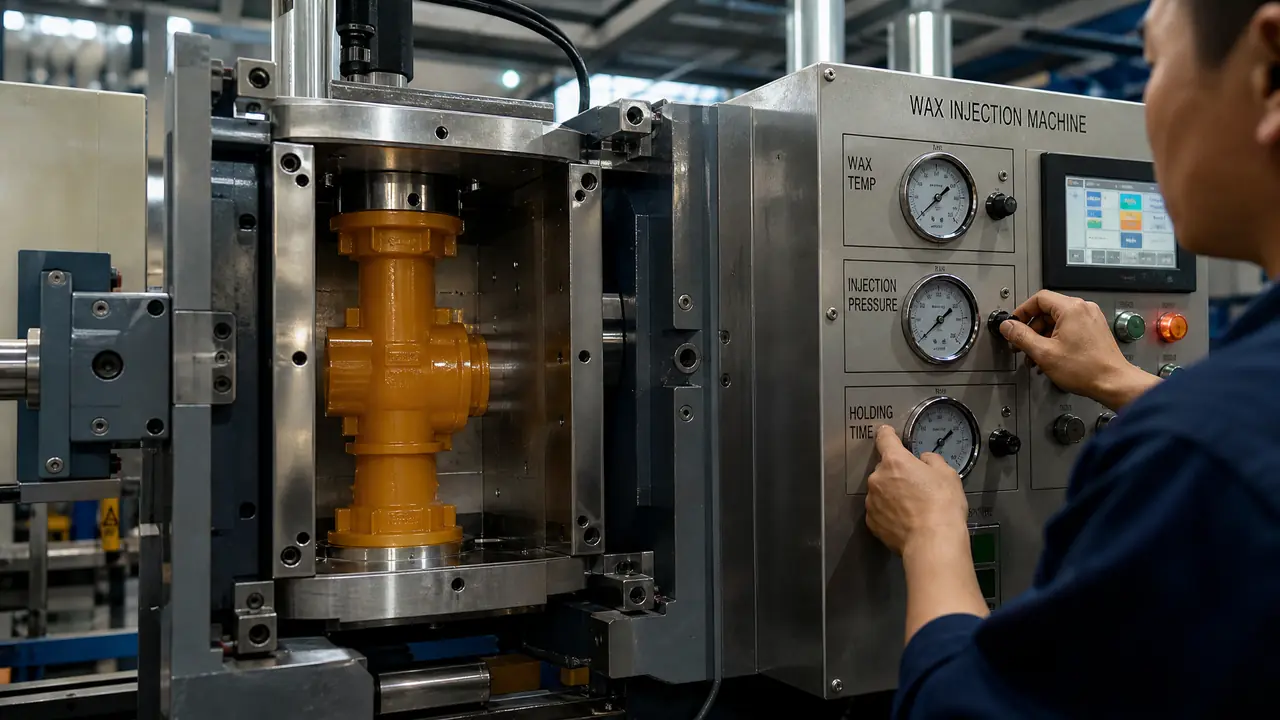
开门见山:精密铸造模具做蜡型,核心是控住蜡温、压力和模温三件事,中温蜡蜡膏打在56到58度最稳。收缩超了先查保压时间和冷却水温度,别急着改模具。新模具试压三件量尺寸,稳了再批量压。
精密铸造模具做出来的铸件光不光滑、尺寸准不准,一大半取决于蜡型这一步。蜡是熔模铸造里第一件实物,蜡出问题,制壳、焙烧、浇铸全跟着遭殃,返工起来一炉一炉地烧钱。我们车间2024年接过一批不锈钢阀体精铸件,客户投诉表面麻点,排查了半个多月,最后发现是压蜡机的蜡缸温度被新来的操作工调高了四度。就四度,一整批蜡型皮下全是小气泡,浇出来全是麻点。
那批货赔了钱之后,我把压蜡参数整成一张卡片贴在机台边上,谁也不许凭手感调。这篇就把中温蜡做蜡型拆开讲:蜡料怎么选、参数怎么定、缺陷怎么防,全是我们踩坑之后留下来的经验,你照着调,能少走不少弯路。
中温蜡和低温蜡差在哪?
中温蜡熔点大概62到68度,收缩比低温蜡小一截,强度高、表面光,尺寸要求严的精铸件就该用它。低温蜡是石蜡加硬脂酸的老配方,材料便宜,但线性收缩能做到百分之一点二以上,蜡型放一晚上尺寸就缩了,做大件、薄壁件还容易变形。中温蜡是松香基的,贵,每公斤价格是低温蜡的两到三倍,换来的是蜡型强度高,两毫米左右的薄壁也压得出来,组树的时候不容易断。我们算过账,蜡贵出来的钱,省在修蜡型的人工和报废率上,总体划得来。
| 对比项 | 低温蜡 | 中温蜡 |
|---|---|---|
| 滴熔点 | 50到60度 | 62到68度 |
| 线性收缩率 | 1.0%到1.5% | 0.6%到1.0% |
| 蜡型强度 | 低,薄壁易断 | 高,2毫米薄壁可做 |
| 每公斤价格 | 几块到十几块 | 三四十块往上 |
| 适合场景 | 尺寸要求松的小件 | 精铸件、结构件 |
买蜡的时候要留意批次。同一个牌号,不同批次的滴熔点能差两三度,每来一批新蜡,先压两件试件量尺寸,把参数重新对一遍再用。听着麻烦,比整批报废便宜多了。
蜡屑和浇口的回收也要有数。中温蜡可以回用,但我们试下来的比例是新蜡七成、回蜡三成,回蜡比例一过五成,蜡型强度掉得快,边缘发脆,组树的时候一掰就裂。回收的蜡屑要过筛、除水,混着砂粒的回蜡进缸,压出来的蜡型表面全是小坑,这种缺陷在制壳之后才暴露,损失翻好几倍。
压蜡机参数怎么定?蜡温、压力、保压一个一个说
中温蜡起始参数记三个数:蜡缸56到58度,射蜡压力3到6个压,保压20到40秒,压试件后再微调。蜡缸里的料应该是蜡膏状态,提起来能成团,像稠牙膏。温度高了蜡变稀,压出来缩陷,皮下气泡也多;温度低了流不动,薄的地方打不满。机器表显别全信,我们那台机表显56度,实际料温量出来59度,差了三度,不拿温度计实测根本不知道。
保压时间看蜡型最厚的截面。厚件保压不够,芯部还没凝固就卸压,表面一准缩陷。我们那个阀体最厚处十八毫米,保压从20秒提到35秒,缩陷直接消失,单件循环从90秒涨到110秒。慢了二十秒,省掉一批返工,这买卖划算。
模具温度控制在22到26度,冷却水18到22度。模具太凉,蜡表面结皮快,里头的气体排不出去,皮下气泡全闷在里头;太热,循环时间拉长,产能上不去。夏天车间温度高,冷却水温度要盯紧,水温一涨,蜡型尺寸跟着漂。
射蜡速度也别拉满。速度快,蜡流卷进空气,蜡型末端容易窝气;速度太慢,接痕就出来了。带细长孔的件,我们一般把射速降到中档,再把保压拉长一点,两头兼顾。模具上的排气槽要定期清,蜡垢糊住排气槽,气压顶不住,缺料和气泡一起冒出来,这种小毛病最容易被忽略。
蜡型缺陷怎么防?缩陷、气泡、变形对症下药
蜡型脱模后放24小时再量尺寸,收缩率按0.8%左右留放量;缩陷先查保压,气泡先查蜡温和模温。脱模那一刻量是准的,两小时后再量就缩了。好多人不知道这一层,拿着刚脱模的尺寸去对图纸,怎么对都觉着不对劲。我们统一在恒温间放24小时,温度22到25度,不见太阳,不挨暖气,大件平放或者用托架架起来。
修蜡用冷刀。合模线、进胶口残料拿刀片快修,刀别加热。补蜡用同批蜡料的熔融蜡点上去,别拿打火机烤,烤过的地方颜色发黄发脆,制壳的时候涂料挂不住,一进焙烧炉就剥壳。
气泡要分清是皮下气泡还是表面气泡。表面气泡多半是蜡温太高;皮下气泡常常是蜡料里搅进了空气,压蜡前让蜡膏在缸里静置几分钟排排气,比调什么参数都管用。
回到开头那批麻点阀体。蜡型这事没有玄学,核心就三个变量:蜡温、压力、保压,加上存放的耐心。参数卡贴上机台之后,我们车间的蜡型报废率从百分之八降到了百分之三以内,客户再没因为表面质量找上门。你要是也碰上缩陷气泡,先别急着动模具,把保压时间加十秒试试——很多模具背了不该背的锅。
常见问题
中温蜡蜡型压出来表面有流痕,怎么办?
流痕一般是蜡温偏低或者射蜡速度慢,蜡走到一半开始凝固,前后两股接不上。蜡温提高1到2度再压几件试试,还不行就查模温,模具太凉也会出这种痕迹。
蜡型尺寸偏小,要不要改模具?
先别改。多半是保压时间不够,芯部没补缩,保压加10秒重压几件量一下;还小就加大留放余量,最后才考虑动模具,改模具的代价最大。
压蜡机换蜡料要注意什么?
换蜡前把蜡缸和管路清干净,两种蜡混在一起,熔点和流动性全乱,压出来的蜡型性能没法预测。头几件当废品压,量过尺寸没问题再接着干。
中温蜡蜡型能存放多久?
最好24小时内组树。存放超过三天,尺寸会继续变,薄的地方还容易翘。存放温度22到25度,避开阳光,大件用托架平放。
延伸阅读
想知道蜡型之后的制壳浇铸环节在整条链里处在什么位置,可以先看模具制造全流程,从钢板到成品十二道工序都排出来了。
铸件出来要做表面精加工的话,模具镜面抛光那篇把等级标准、缺陷处理和价格行情讲得比较全。