深圳五金模具强在哪?端子与精密冲压
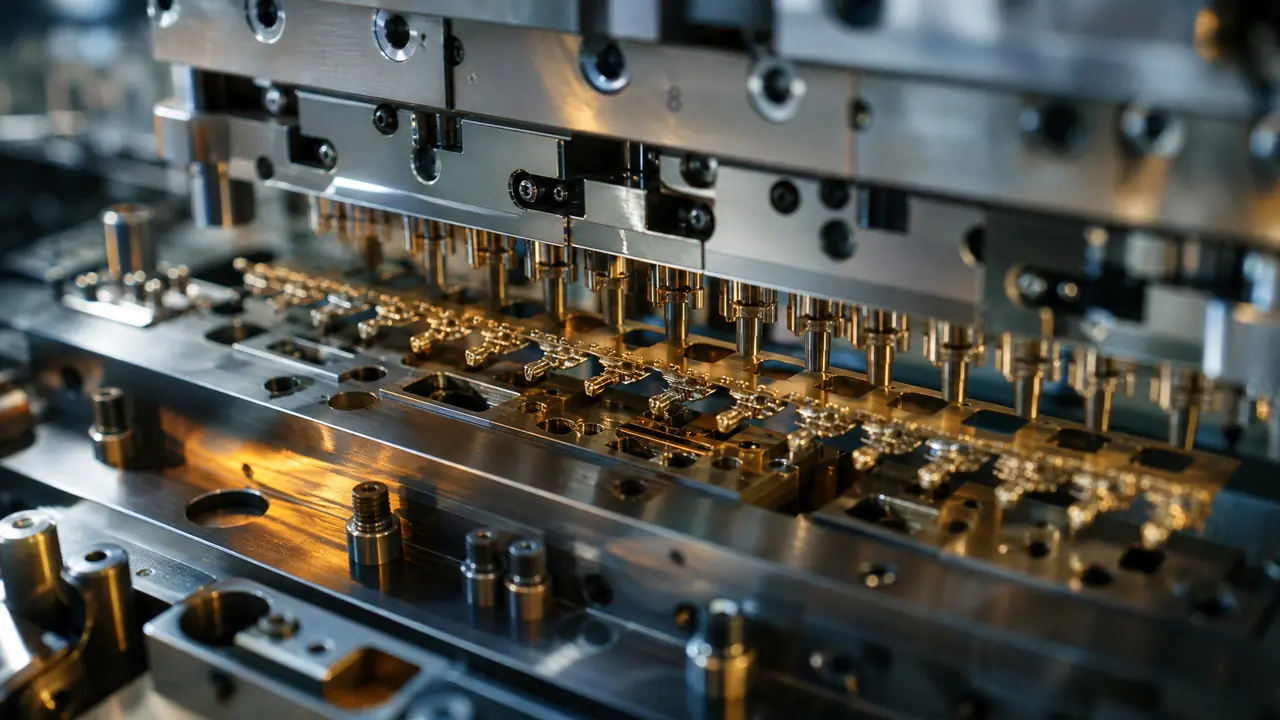
直接给结果:深圳五金模具的强项在端子模和精密级进模,卖点是精度和寿命,价格并不便宜。看厂先问它敢不敢接0.2毫米以下料带的端子模,再看车间里慢走丝有几台,答得含糊的别浪费时间。
深圳五金模具的名气,一半是端子模挣来的。别绕了,我的判断就一句:深圳强在精密,不在便宜。宝安、松岗、观澜这一片,隔两条街就能撞见一家做连接器模具的厂,接的单多是手机、汽车上的端子、屏蔽罩和精密弹片,敢接的精度比内地同行高一档,报的价也高一档。
为什么偏偏是深圳?产业链贴得太近了。铜材供应商、冲压厂、电镀厂、模具厂之间开车不超过半小时,客户改一个折弯角度,当天改图,第二天就能上试模压力机。这种节奏别的地方学不来。端子模这个行业还有个特点:定价不按吨位算,按精度和寿命算,一副模冲出上亿个端子,摊到每个件上的模具费可能不到一厘钱,谁工艺硬谁就有得赚。
端子模贵,贵在哪几个地方
端子模贵在精度和稳定性:步距公差要压到±0.005mm以内,凸凹模间隙只有料厚的3%-5%,几十个工位环环相扣,差一站废一条料带。一副典型的连接器端子模有二十到四十个工位,冲裁、压印、折弯、扭弯、切断一气呵成,料带多是0.15到0.3毫米厚的磷青铜C5191或者黄铜H65。料带越薄越娇气,冲次一高,料带在模里跳一下,这一卷料基本就交代了。所以端子模的卸料板要跟着凸模走,弹簧要预压到位,模架必须滚珠导向,这些钱一分省不得。
再一个贵在细节多。端子上那个小小的压毛刺位、弹片上的压筋,图纸上一根引线,模具上就是一套精修工序。我们车间常说:端子模不是做出来的,是修出来的。试模修三天,太正常了。
冲次也是道坎。普通冲压模一分钟打两三百次,端子模在高转速压力机上能跑到800到1200次,磨合期还得人为限速。模温上来以后料带会伸长,步距跟着漂,所以像样的端子模车间都配模温机,把模温稳在40℃上下再量产。这些是账面看不到的成本,报价低得离谱的厂,多半省的就是这里。
一套端子模是怎么加工出来的
核心工序是慢走丝加成型磨:硬质合金件先粗加工,再慢走丝割一修三,最后磨配研,间隙才稳得住上千万次冲压。慢走丝割一修三能把刃口表面做到Ra0.1以下,一块硬质合金凹模排着队割两三天是常事。之前写过车铣磨放电线割五大工艺的对比,端子模里出场最多的是线和磨,铣和车只在模架、垫板这些结构件上露脸。
热处理这一环也藏着坑。SKD11淬火回火做到HRC60-62不难,难的是变形控制,一块几百毫米长的凹模板,处理完翘了0.05毫米,后面磨削工时就全搭进去了。所以我们下单都指定真空热处理,变形小,代价是每公斤贵几块钱,值。
抛光同样不能省。刃口和折弯成型面要过油石再上钻石膏,做到镜面级,料带才不刮伤。等级怎么分的,模具镜面抛光的工艺标准那篇写得更细,这里不展开。
检测也占工时。三坐标测步距,投影仪看刃口,二次元量折弯角度,一副模做完,检测报告比图纸还厚。有些客户验收只看样件,我一般会拦一句:报告比样件诚实,样件好不代表一万件都好。
SKD11还是硬质合金?算一笔寿命账
中小批量选SKD11(HRC60-62)够用,上千万冲次的大批量端子模直接上硬质合金,贵两三倍,摊到每个件反而便宜。这笔账要算总账,光盯着模具报价看,量产以后一定吃亏。
| 材质 | 硬度 | 正常寿命(冲次) | 适合的活 | 价格参考 |
|---|---|---|---|---|
| SKD11 | HRC60-62 | 500万到1000万次 | 中小批量、折弯工位多的模 | 基准价 |
| 粉末高速钢ASP23 | HRC63-65 | 2000万次左右 | 中大批量、料带偏硬 | 贵三到五成 |
| 硬质合金YG20 | HRA88以上 | 1亿次以上 | 上亿冲次的端子模 | 贵两到三倍 |
还有个容易忽略的点:维持费。硬质合金模买回来也不是一劳永逸,每冲两三百万次要下机保养一次,刃口用油石轻修,弹簧和抬料钉按计划换。保养跟得上,寿命才按表里的数兑现;跟不上,一亿次就是纸面数字。
去年我们跟一套新能源高压端子模,客户指定月需求八百万件,材料定的YG20,整套模报下来三十多万,交期谈成18天。第一次试模就翻车了,料带走到第三站往上拱,折弯角度全飘。拆下来查,是抬料钉高度差了0.03毫米,磨掉重新装配,第二次试模一次过。硬质合金崩刃也麻烦,焊不了只能换镶件,那套模冲到六千多万次,换过一次切断刀口。刃口真崩了怎么办,崩刃用激光冷焊补还是换新件那篇有实测对比。
话说回来,还是开头那句判断:深圳五金模具强在精密,也得服它快。产业带贴在一起,改图快,试模快,修模换件更快,客户真金白银投票投的就是这个。你要找厂,先问两件事:敢不敢接0.2毫米以下料带的端子模,车间里慢走丝有几台。答案含糊的,换下一家。
常见问题
一套端子级进模大概要多少钱?
看工位数和材料。普通冲孔落料模三五万能拿下,二三十个工位的端子模普遍在15万到40万之间,硬质合金的还要往上走。报价前先把自己的冲次要求和月需求量说清楚,不然各家报出来的价没法比。
精密冲压模的交期一般多久?
15到25天是常态,我们那套18天算顺利的。赶工期交加急费能压到12天左右,但省掉的试模轮次,迟早要在量产里还回来,我的建议是不赶这个急。
端子冲出来毛刺大,先查哪里?
先看凸凹模间隙,间隙不对或者刃口磨损了,毛刺肉眼就能看出来。再查压料力够不够,卸料板松了料带会窜。都正常还起毛刺,就查材料本身,同一牌号不同批次,硬度能差出不少。
小厂接不接得了高精度端子模?
分人。有些小厂就两三台慢走丝加一台坐标磨,专吃端子镶件的活,精度比大厂还稳。反倒是只会做结构件的大厂,接了端子模容易掉链子。看厂别看门面,看它手上正在割什么件。