不锈钢冲孔模具怎么选?孔径、孔距、板材厚度一次讲透
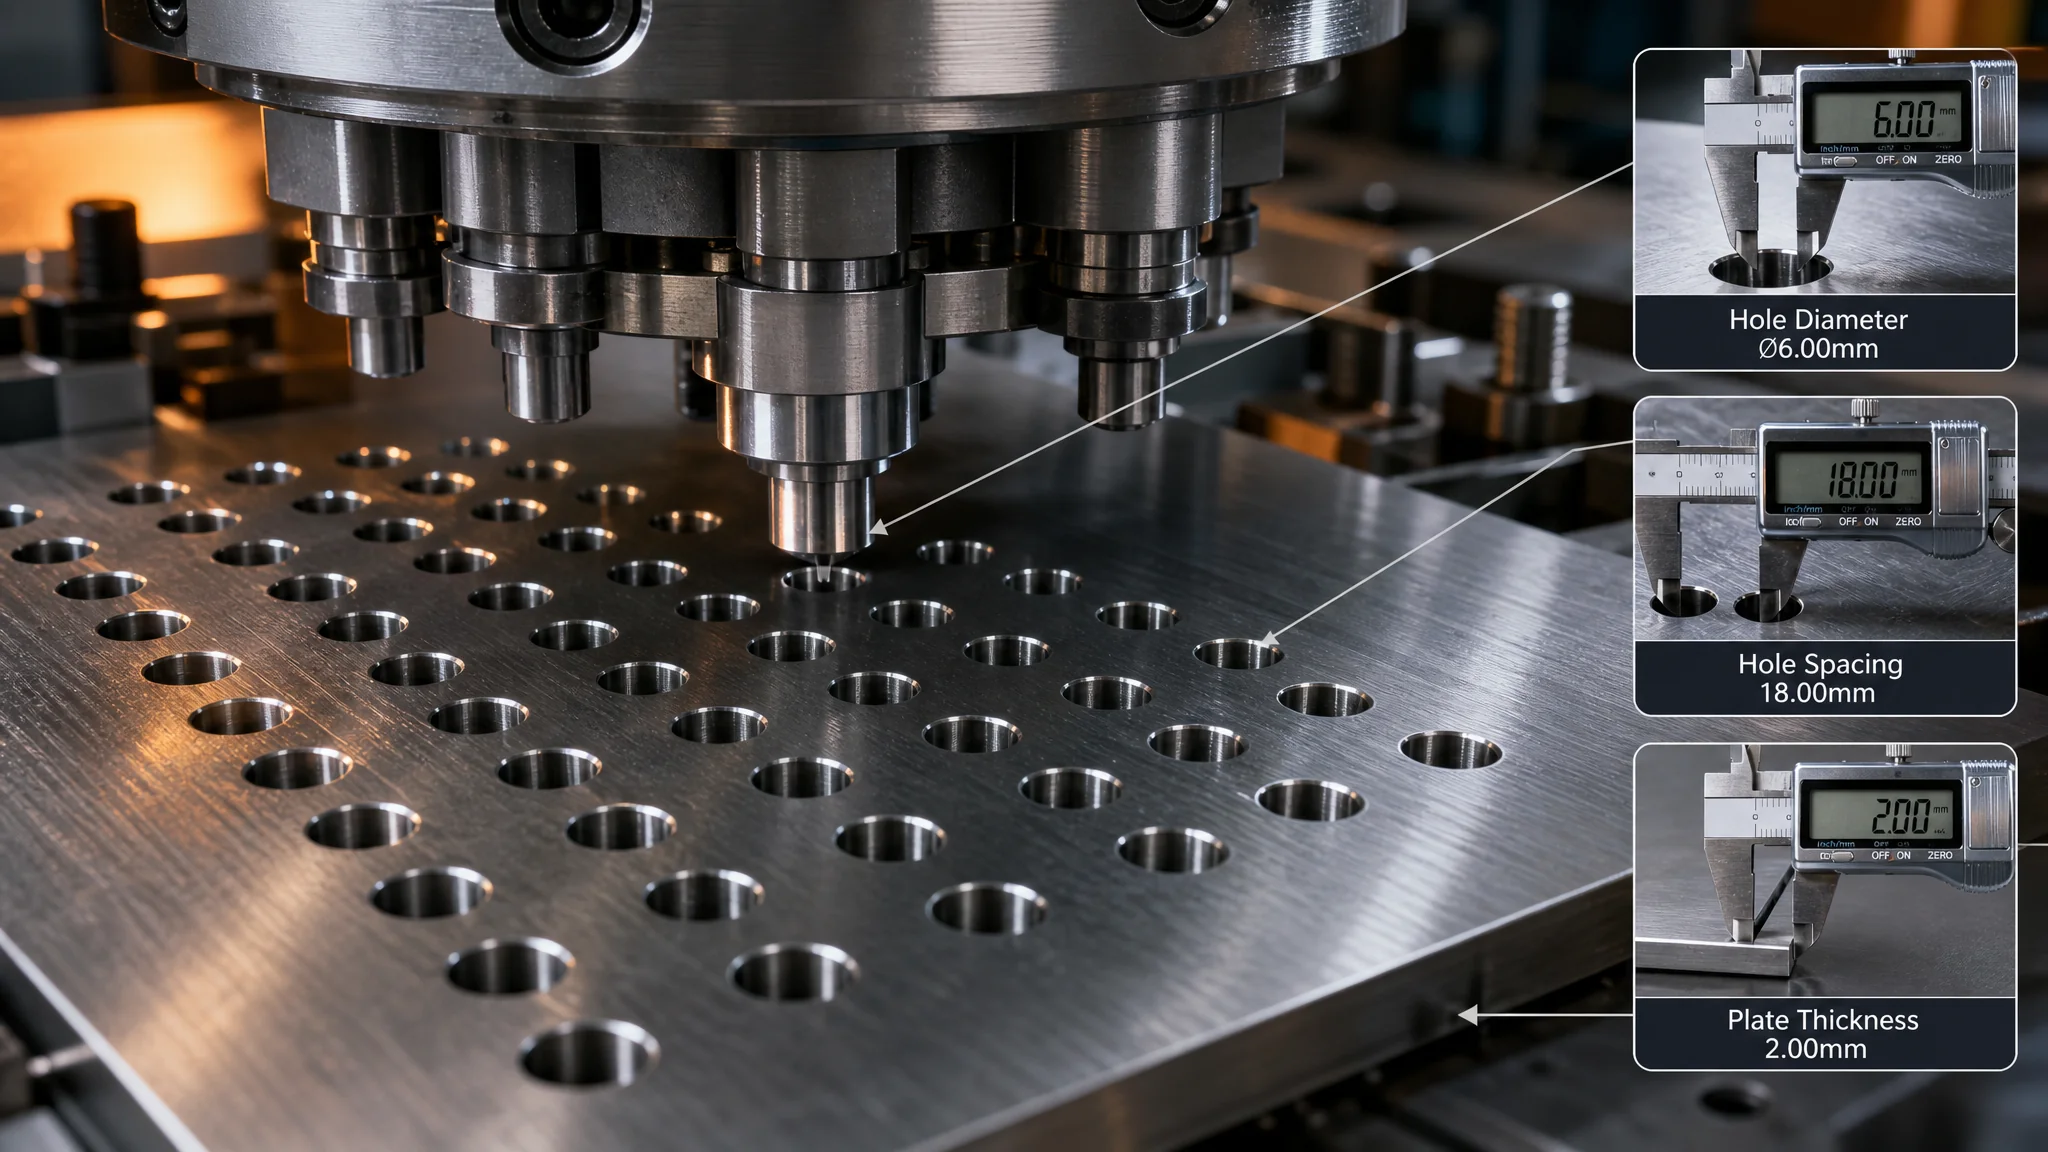
简单说:选不锈钢冲孔模具,先看三个数的比例——孔径不小于板厚、孔距不小于2倍孔径、单边间隙取板厚的8%-12%。冲头别用Cr12MoV硬扛,粉末钢ASP23或YG15硬质合金才顶得住304的加工硬化。结构上卸料和废料通道做不好,模具寿命直接砍半。
上个月有个客户拿了张图纸来找我,1.5毫米的304不锈钢板,要冲直径1.2毫米的孔,孔距2毫米,密密麻麻排了一整版。做冲孔网板的行家看一眼就知道这单烫手——孔径比板厚还小,废料根本下不去,冲头细得像针,冲不了几下就得断。
不锈钢冲孔模具这行有个怪现象:图纸越漂亮的单越容易翻车。304、316这类奥氏体不锈钢又黏又硬,冲孔比冲普通低碳钢费劲一个量级,很多按冷轧板思路开的模具,装到不锈钢上三天就崩刃。为啥?加工硬化。不锈钢一变形就变硬,冲头每压下去一次,刃口边上那圈材料硬度就往上蹿一截。材料的脾气可以先对照着维基百科的不锈钢词条补补课,奥氏体、马氏体分清楚,选模思路才不乱。
这篇我把孔径、孔距、板厚这三个数的关系,加上冲头材料、间隙取值、模具结构这些实操项一次讲完。都是这几年在冲床边上喂出来的经验,翻车记录也一并放出来。
先算孔径和板厚:这个比例过不了关,后面全白搭
行内铁律:孔径至少要等于板厚,能到1.5倍以上才舒服。孔径小于板厚时,冲头受力状态急剧恶化,废料也开始"卡壳",这种单要么改工艺要么加钱,别硬接。软料能通融,不锈钢一点商量的余地都没有。
为什么卡这个比例?冲头直径接近板厚时,冲裁轮廓和板厚差不多,废料在凹模孔里挤成一团,摩擦力成倍涨。低碳钢软,挤一挤也就过去了;304又硬又黏,废料能死死咬住凹模刃口,冲头回程带着废料一起往上走,轻则拉毛刃口,重则冲头折断弹飞。我车间规矩是:软钢最小孔径可以压到0.8倍板厚,不锈钢一律不低于1倍,批量大的时候直接按1.5倍起谈。
客户那张1.2毫米孔冲1.5毫米304板的图,我最后给两个方案:要么板厚降到0.8毫米,要么孔径放大到2毫米。对方选了后者。改完图纸开模,一套十六工位的级进模,冲头材料用粉末钢ASP23,寿命做到了刃磨一次八十万模次。原图纸那个1.2毫米孔我试过,用0.8毫米板试冲——冲头平均四万模次断一根,断屑堵在凹模里,操作工一个小时拆三次模。数据摆在那,客户没再犟。
孔距怎么定?2倍孔径是底线,边距更要命
孔与孔的中心距不小于2倍孔径,孔中心到板边不小于1.5倍孔径再加2毫米。这两条在不锈钢上建议再放宽20%,因为不锈钢回弹大、孔群冲完整板会"鼓包",间距留窄了孔和孔之间的筋会扭曲变形,网板平面度直接超差。
冲孔网板模具最容易栽在孔距上。孔打多了板就废,打少了强度不够,这个平衡点是拿产品用途换出来的。做装饰网板的,孔距可以密一点,变形了矫正辊过一遍也行;做筛分过滤的工业网板,孔距窄了料往下漏、板先裂。我做过一张3毫米厚316板、孔径5毫米、孔距9毫米的筛板(孔距1.8倍孔径,超规范压线了),冲完整板像龟壳一样拱起来,平面度差了快3毫米。后来加了两道校平模工序才压回来,成本多出一截。老实讲,那次是我自己同意压线的,怪不得设计。
还有个细节很多人忽略:孔群冲裁的先后顺序。整版孔一次全冲,板料中间那块被彻底"掏空",外围材料往中间流,孔位整体漂移能到0.2毫米。分两步冲,先冲一半再冲另一半,中间留载体的那种排样,孔位精度能稳在0.05毫米以内。级进模的排样怎么排,可以翻翻我们写过的冲压模具设计入门,排样那段讲得比较细。
间隙取多少?8%-12%是我实测出来的甜点区
不锈钢冲孔单边间隙取板厚的8%-12%,304偏上限,316和薄板偏下限。间隙小了粘模崩刃,大了毛刺和翻边压不住。别迷信手册上的固定值,按冲头直径和板厚比例微调,试模时看断面比例说话。
教科书上常写不锈钢单边间隙5%-8%,我照着干过,亏大了。那是一套1毫米304板冲3毫米孔的模具,单边间隙按7%做的,也就是0.035毫米。试模半小时凹模刃口开始拉毛,冲到一万模次冲头表面粘了一层不锈钢屑,卸料板都被带得发烫。拆下来看,断面光亮带占了八成——间隙太小,材料是被"挤"下来的不是"冲"下来的,摩擦热全灌进刃口。后来把间隙放大到10%(0.05毫米),重新线割凹模镶件,粘模立刻消失,毛刺稳定在0.05毫米以内,刃磨寿命从两万冲到六万五。
我的取值习惯直接抄给你:304取10%-12%,316取8%-10%(316更黏,间隙稍小反而断面好),0.5毫米以下薄板取8%保断面,孔径小于2毫米的小孔再额外加1个点。判定标准就看断面:光亮带占板厚三分之一左右、撕裂带干净、毛刺不挂手,这套间隙就是对的。光亮带超过一半就是间隙偏小,赶紧修,别等粘模了才动手。
冲裁间隙背后那套塑性变形的机理,维基百科的冲裁工艺词条里有图解,看懂了你就明白为啥不锈钢不能照抄碳钢参数——它的加工硬化指数比低碳钢高出一大截,变形区越压越硬,间隙留给材料撕裂的空间必须更宽。
冲头用什么料?Cr12MoV真的顶不住
小批量打样,DC53凑合能上;上量了直接ASP23、ASP60粉末钢,孔径3毫米以下的细冲头或者超薄板冲孔,上YG15硬质合金。Cr12MoV冲不锈钢,碳化物偏析那关就过不了,刃口崩起来没有规律。
这笔账我算过很多回。Cr12MoV做冲头冲304,刃磨寿命大概三万模次;换DC53,翻一倍到六万;ASP23,十二万起步;YG15整支冲头,三十万以上不用动。单价差别也大:Cr12MoV一支冲头几十块,ASP23两三百,YG15按克卖,一支细头的好几百。看着贵,摊到每个孔的加工费上,大批量反而是粉末钢和硬质合金便宜——换冲头停机那次损失,比差价狠多了。
细冲头还有一个保命招:加护套。直径3毫米以下的冲头,直接裸装在固定板里,歪一下就折。用台阶式加强或者卸料板导向护套,冲头根部加粗、只露出工作段4-6毫米,抗弯能力翻着涨。凹模这边同理,别做整体式,做镶拼结构,哪一孔出问题换哪一孔的镶件,维修时间从半天缩到二十分钟。冷作模具钢的牌号差异,细的对比在冷作模具钢五个牌号实战对比里,DC53、SKD11那条线怎么选讲得很清楚。
粘模和断屑:不锈钢冲孔的两大索命题
粘模靠三项治:间隙放够、冲头表面处理、润滑跟上。断屑靠凹模孔型解决——废料孔下段做成小锥度喇叭口,直径每边放大0.1-0.3毫米,废料靠自重滑下去。这两条做不到位,模具寿命全是纸面数字。
不锈钢屑黏刃口,本质是高温高压下材料跟刃口冷焊住了。除了间隙,冲头表面我现在的标配是TiAlN涂层,再做个镜面研磨,粗糙度Ra0.2以下,粘模概率肉眼可见地降。润滑别用普通冲压油,304专用的含氯极压冲压油才压得住那个摩擦温度,一升贵十几块,值。曾经有套模具怎么调都粘,最后发现是车间图便宜换了植物油基的润滑,换回极压油当天就好——省小钱吃大亏,这课我记到现在。
断屑堵孔更隐蔽。废料卡在凹模孔里,叠两片三片,下一冲程冲头等于在冲双倍厚度,直接崩给你看。所以凹模废料孔必须做锥度,底漏料式的模具还要算废料下滑角度,滑料槽跟垂直方向的夹角别小于30度,网板孔密的模具干脆分两排错开漏料。落料孔的排布和模架结构这块,模具制造全流程十二道工序里有讲装配和漏料孔加工的细节,照着查一遍能少走弯路。
模具结构:导向、卸料、废料,三件事一件都不能松
导向用四导柱滚珠模架,卸料用强力弹簧压紧的弹性卸料板并给冲头做导向,废料通道全程锥度加斜滑。这三件套在不锈钢冲孔模上是保命配置,省哪一件,哪一件就来收你停机费。
先说卸料。不锈钢回弹大,卸料力比碳钢高出一半不止,卸料弹簧按碳钢模的参数配,板料就"粘"在冲头上下不来,操作工拿撬棍撬——撬一次,冲头死一根。卸料力我按冲裁力的10%-15%配,比碳钢多加一档弹簧,卸料板还兼冲头导向,冲头跟卸料板孔的间隙控制在0.01毫米以内,细冲头基本不会歪。导柱怎么选配公差,之前那篇模具导柱选型避坑有完整参数表,照抄就行。
废料这块再啰嗦一句。做冲孔网板的模具,孔位成百上千,废料产量是普通模具的几十倍,落料孔总面积必须真的算过——我按经验取冲孔总面积的3到5倍开漏料窗,宁大勿小。模架底下接废料的滑槽角度,我们吃过亏:一套大模具滑槽只做了15度,废料堆在模架里,半夜把线割过的镶件都压出印子了。返工改成35度加振动器,再没堵过。
常见问题
不锈钢冲孔模具一般能用多少模次?
看冲头材料和间隙配合。DC53冲头冲1毫米304,刃磨间隔大概五到八万模次;ASP23能到十二万以上;YG15细孔冲头三十万起步。前提是间隙和润滑都做对,参数不对再好的料也是三天崩给你看。
0.5毫米薄的不锈钢板冲孔,间隙还要按10%取吗?
薄板要收紧一点。0.5毫米按10%取,单边才0.025毫米,加工和装配误差很容易把它吃掉,实际冲出来间隙飘忽。我建议0.5毫米以下的取8%左右,同时凹模刃口做个0.5-1毫米的直刃带再放锥度,断面和寿命都稳。太薄的不如考虑蚀刻或者激光打孔,冲孔模反而不划算。
冲完孔发现整块板翘起来,是模具的问题吗?
多数是孔群内应力没释放,板被"掏空"后必然回弹变形,不锈钢尤其明显。治本靠排样:分步冲孔、留工艺载体、孔群分区跳冲。治标就加校平工序,两道辊压或者校平模压一遍。孔距压得很密的单,报价时就要把校平成本算进去,别等到交货才发现平面度不过关。
316和304冲孔,模具可以共用吗?
间隙不共用。316比304更黏更韧,同一套模冲316,粘模和毛刺都会变差,间隙得往小收一点,润滑也要再加强。冲头材料倒是通用,ASP23冲316没问题。如果两种料要切换着冲,建议做两套凹模镶件,冲头共用,换装半小时,比共用一套硬扛划算。
写到这里说点个人偏好:这行干久了,我现在接不锈钢冲孔的单,第一件事不是报价,是拿计算器按孔径板厚比,比例不达标的先劝客户改图。改不了的,冲头直接按最高配走,YG15也就YG15了——模具费贵出来的那部分,客户在生产里两个月就赚回来了。模具这东西,省在刀刃上的钱最后都加倍还回去了。
觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。