铝盆模具怎么旋压?盆的拉伸与卷边
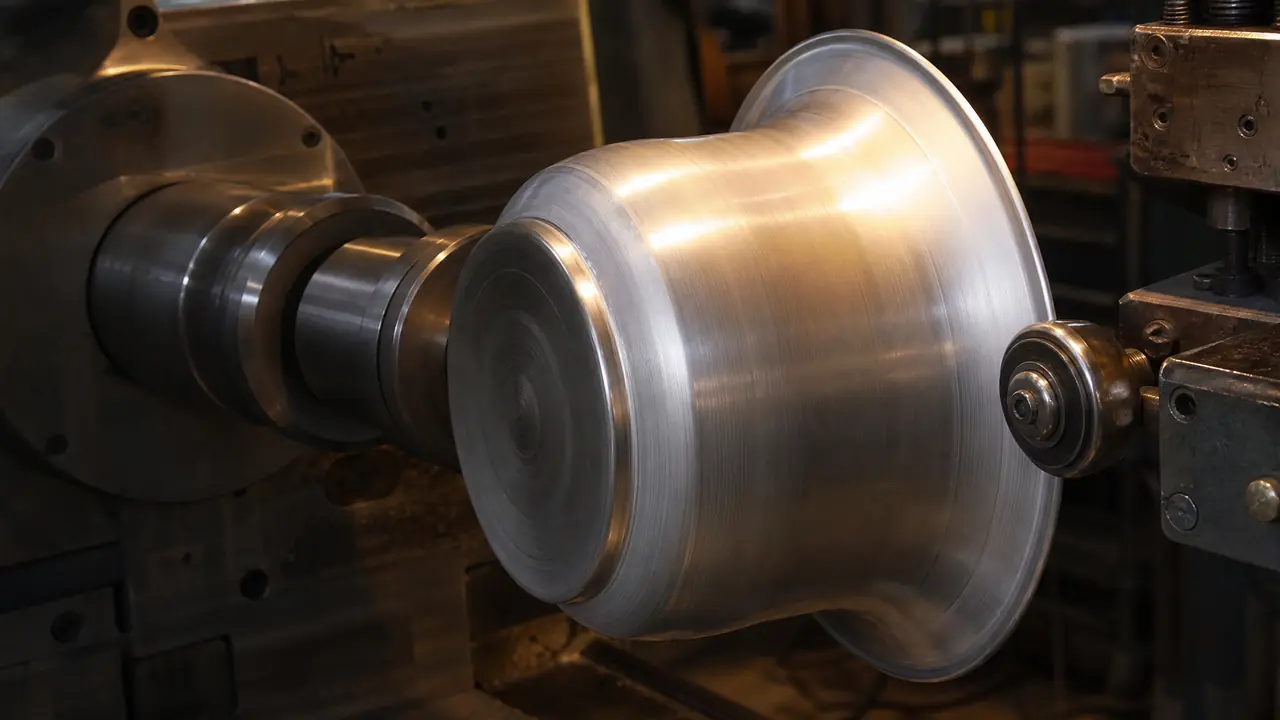
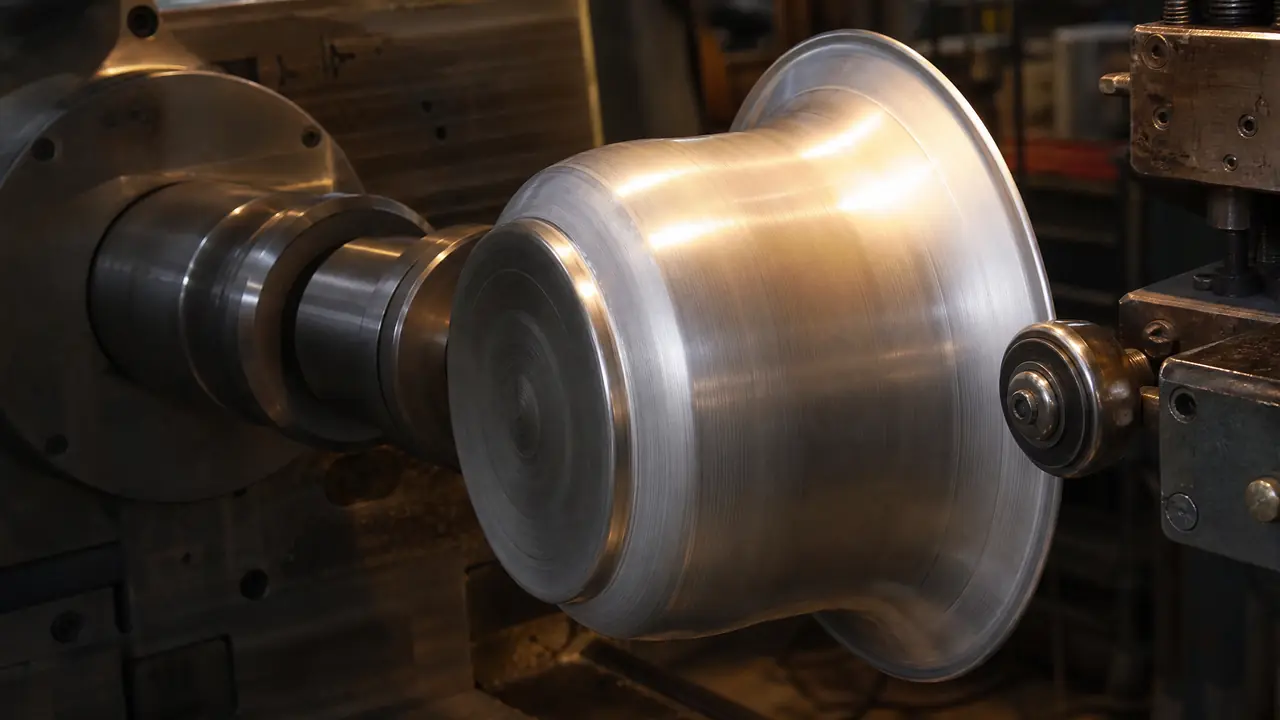
开门见山:铝盆旋压七分靠芯模,三分靠手上功夫,芯模的锥度和光洁度不对,后面拉伸卷边全是白忙。卷边必须等拉伸全部到位再做,顺序一错口必皱。动手前先把芯模量一遍,比啥都强。
好多人觉得铝盆是冲床哐当一下压出来的,其实不对。铝盆模具说穿了就是一根车得溜光的芯模,裁好的铝板顶在芯模头上跟着主轴转,滚轮或者赶棒一点点把料"撸"出盆形。我头一回进旋压车间看这活儿,愣了半天,这不就是老木匠车木碗的路数吗。后来看多了才咂摸出味来,路数像,讲究差得远。
手艺归手艺,模具归模具。芯模差半毫米,一万个盆全歪半毫米,客户收货拿卡尺一量,整批退货没商量。这篇就顺着工序讲:芯模怎么备、拉伸怎么控、卷边怎么收,把这几年攒下的账摊开给你看。
铝盆模具就是一根芯模,材质和锥度是命根子
铝盆旋压模具的本质是一根带锥度的芯模,小批量用铸铁车,量大用45钢调质后镀硬铬,盆身留半度到一度斜度,盆才好脱模。为啥要留斜度?旋好的盆箍在芯模上,跟长上去的一样,没这点斜度你就得拿木榔头沿边敲一圈再撬,一天下来盆口全敲变形了。
材质上我的账是这么算的:铸铁芯模便宜,自润滑,不太啃料,接散单的小作坊用它够使;走量产线还是45钢或者中碳钢调质,硬度上去芯模不拉毛。表面要求抠得细的,芯模精车之后还得抛一道,道理跟模具镜面抛光是一个路子,表面一有刀纹,铝料旋过去就粘,盆身上一道一道全是痕。
还有个容易漏的细节:芯模头部要留一段定位台阶,铝板靠尾顶压紧在台阶上,转起来才不打滑。我见过有师傅嫌台阶碍事给车平了,结果料跟芯模较上劲,一盆还没成型,中心已经磨出一个洞。别省这一段。
先拉伸还是直接旋?两条路线差在批量上
几十几百个的量,一根芯模直接旋压最省;上千个起步,先开拉伸模冲盆坯,再用旋压整型收口,壁厚匀节奏快,摊到单件反而便宜。
| 对比项 | 直接旋压 | 拉伸制坯加旋压整型 |
|---|---|---|
| 模具投入 | 一根芯模,几百到两三千 | 拉伸模带工装,上万起步 |
| 合适量产 | 几十到几百个 | 几千个往上 |
| 壁厚均匀性 | 看手,老师傅才稳 | 冲头一次拉出,比较匀 |
| 深盆表现 | 容易起皱,得多道次 | 变形分摊,稳得多 |
两套路线我都在产线上跑过。直接旋压省在模具,费在人工,一个熟手一小时出三十来个大盆顶天了;先拉伸的话,冲床一响坯子哗哗出,旋压这道只负责把形状和口部修到位。拉伸模那套东西的结构和间隙算法,跟板料冲压是一脉相承的,不熟的可以先看看这篇拉伸模具的入门讲解,回来接着看不费劲。
中间还有个折中玩法:坯料裁成圆片之后先用旋压机预收一道,把平片赶成一个浅碗,再上拉伸模拉深。这么干能省掉一道退火,料不"僵",我量过一批盆坯,预收加拉伸之后圆角处的减薄比直接拉少了差不多三个点。小厂没预算开复合模的,可以先这么凑合,效果比硬拉强。
拉伸这一步最容易翻在哪?
八成翻车翻在压边力上:压太紧直接拉裂,压太松边部起皱。1毫米的1060铝板,间隙放到料厚的1.1倍上下,比死套公式靠谱。
我印象最深的一回,一批脸盆坯第二道拉伸裂了小半批,裂口全在盆底圆角那儿。现场排查了半天,不是模的问题,是料拉完第一道之后冷作硬化了,接着拉第二道,料已经"僵"了。后来加了一道退火,加热到350度上下保温一会儿再空冷,软下来再拉,一炉过。这个350度不是什么标准值,是我拿废料试出来的,各家料的成分有差别,你照抄之前先拿两片试。
壁厚也得盯着。盆底圆角那圈是减薄的重灾区,1.0的料拉完往往掉到0.85左右,成品哪块要求厚,要么把料加厚,要么把圆角做大点让料流动顺畅些。老师傅拉坯前拿卡尺量料,拉完再量盆,两个数一对,这副模的健康状况心里就有数了。
卷边与收口,最后一道最见手上功夫
卷边得走三遍:第一遍口部倒圆,第二遍贴芯模收边,第三遍定形。一次卷到位口部必裂必皱,新手学费大多交在这。
铁盆卷边里头埋一圈铁丝增加刚度,铝盆一般光卷圆,靠料自身弯个空心边。卷边轮和芯模的对位是关键,轮子中心要跟盆口的回转半径对上,偏一点不光卷不圆,还会把口部碾薄。这行有句老话,盆的卖相三成看盆身,七成看口,客户拿盆第一眼就是瞅口齐不齐、圆不圆。
留量也得算进去。卷边会把料往口部"拽"一点,落料的时候口部方向要多放百分之二三的余量,收口之后正好齐平。我算过一批直径380的盆,口部少留了半毫米,卷出来口比图纸短一截,整批修边修得欲哭无泪。打那以后我落料单上必写一句:口部加放,宁多勿少。
转数说个实在数:1.0到1.2毫米的料,主轴开到800到1000转,滚轮进给慢一点,手上能感觉到料在匀匀地走;转数拉太高,料追着轮子跑,边上容易甩出波纹。这个区间是我用下来最顺的,再快再慢都得出事。
上量之后别光靠手。旋压机上可以装靠模轮,照着芯模的形状车一块靠模板,滚轮贴着靠模走,道次和压力都是固定的,生手干熟手的活,出盆一个样。我见过一个小厂两台机器,一台手旋打样,一台装靠模走量,分工分得明明白白,月产好几万个盆也不见多大次品率。工具这东西,肯多想一步就值回来。
说回来,铝盆模具这东西真没多玄乎,芯模车正、斜度留够、工序顺序别乱,剩下的就是手上多练。你要是正准备下单做模具,先别急着比价,把自家盆的图纸摊开,量一量圆角、算一算批量,想清楚走旋压还是先拉伸,再去跟模具厂谈,谈的就不是价钱,是方案了。
常见问题
旋压铝盆的芯模能用铝做吗?
能,铝芯模轻,不啃料,试单打样用它挺合适。就是软,批量一大表面容易拉毛,几百个就得重新车一遍。长期量产还是上钢芯模。
没有拉伸模,深盆直接旋行不行?
行,但得多道次,旋一道退一道火,效率低还看人。深盆直接旋起皱是家常便饭,真要走量,拉伸模这钱省不掉。
铝盆卷边后口部开裂怎么处理?
多半是料太硬或者一遍卷到位。先把口部局部退火,再分两三遍卷,每遍少压一点。还裂就得查卷边轮对位了。
配一套铝盆模具大概多少钱?
光芯模几百到两三千,加上拉伸模、卷边工装和尾顶这些,小全套几千到一万出头,具体看盆径和深度。报价比这低太多的,先问清楚芯模材质再说。
延伸阅读
想把铝制品这条线摸得更全,接着看这篇铝锅模具从重力铸造到寿命实测的全过程拆解,讲的是铸造那条路,跟旋压正好两条门派。
要是走浇铸做锅做盆,倒铝锅模具的耐用诀窍里有选材和浇口的实战经验,做盆做锅都用得上。