模具镜面抛光等级怎么划分?A0到A3的标准与应用
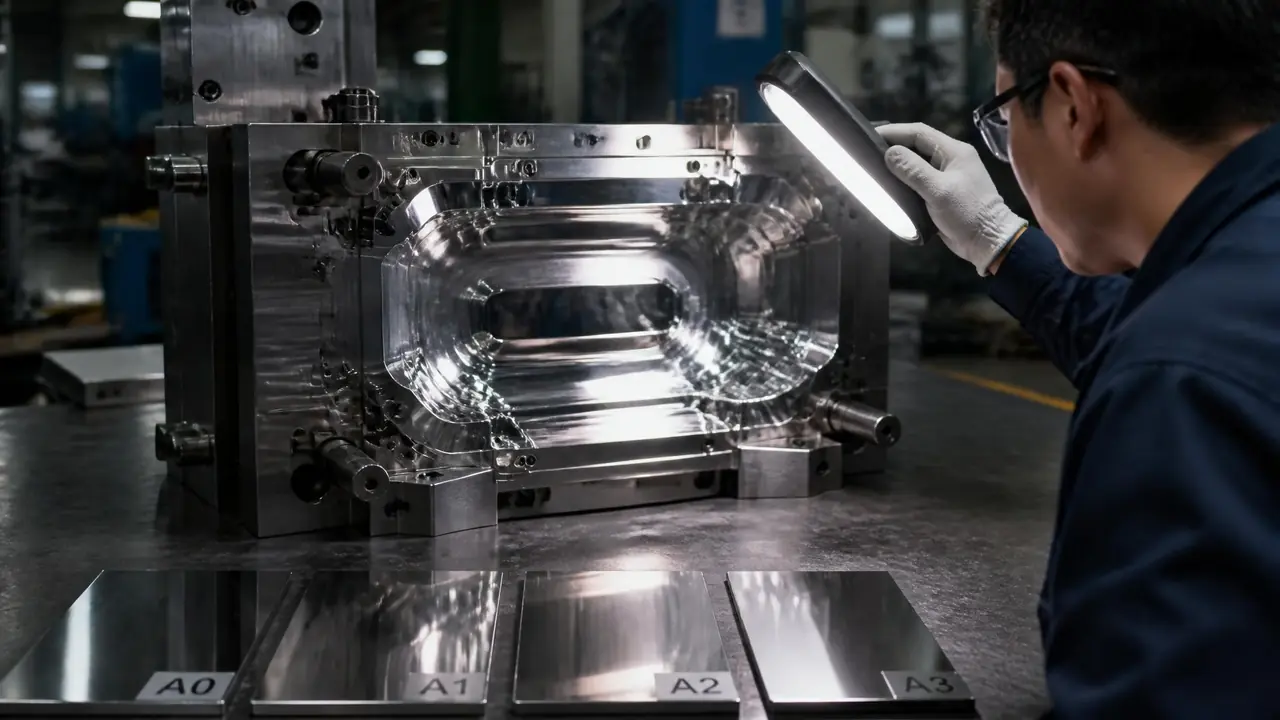
直接给结果:镜面抛光等级按Ra数值加白光目视双轨划分,A0是光学级超镜面,A1做透明件,A2管半透明,A3就是常规光面,各厂在数值上口径略有差异。依据是国内普遍沿用SPI体系再自设细分档。你下单前先让供应商把等级对应的Ra值写进合同,别只写个A1了事。
上个月有个客户拿着样板来问,说这块塑料件亮得能照出人影,你们模具能不能做到这个效果。我接过来一看,说这是A1级,能做。他不放心,又追问能不能再亮一点,做到"零瑕疵"。我当时就笑了,镜面这个东西不是越亮越好,是看你的产品配哪个等级。多抛一档,工时和钱都不是小数。
我把厂里那块A1和A2的对比样板摆出来,在白光灯底下给他看差别,他盯着看了半分钟才点头。问题就出在这——很多采购只知道"要镜面",不知道镜面内部还分四档,档次之间差的不是亮度,是肉眼能不能挑出毛病。
等级怎么划的:Ra数值加白光目视,两把尺一起量
A0到A3按Ra粗糙度加白光目视双轨划分:A0是光学级超镜面,A1做透明件,A2、A3逐档放宽,Ra数值各厂口径略有差异。国内厂家普遍借用美国SPI标准的字母体系,再在A1之上自设A0这一档,专给光学件留位置。
SPI标准里镜面档叫A-1、A-2、A-3,用钻石膏精抛出来,粗度单位是微英寸。国内工厂叫着叫着把横杠去了,A-1叫成A1,又在顶上加了个A0。严格说A0不是SPI原生档位,是行业里约定俗成的说法,所以你问十家厂,Ra数值可能对不太上。我见过有厂把A0定在Ra 0.01微米以内,也有厂直接喊0.008。SPI整套分类和油石砂纸的对应关系,这篇SPI工艺标准详解里拆得比我细,感兴趣可以去翻。
数值只是其中一把尺。真正验收的时候,更多靠白光目视:把型腔面放在标准光源下,斜一个角度慢慢转,看有没有橘皮纹、麻点、划痕和料纹。数字合格但目视有纹,客户照样拒收。反过来,便携粗糙度仪一打,Ra读数摆在那里,嘴上再能争也没用。两把尺缺一不可,我的习惯是先打表再照灯,三分钟的事,省得后面扯皮。
四个等级各落在什么产品上?差一档,工时差不多翻一倍
A0用在光学镜片和导光板,A1对应手机外壳、车灯灯罩这类高光透明件,A2做普通透明或半透明件,A3是常规光面;每上一档,抛光工时大致翻倍。价格跟着工时走,跳档报价最直观。
| 等级 | Ra参考值 | 白光下目视 | 典型应用 | 常用钢种 |
|---|---|---|---|---|
| A0 | 0.01μm以内 | 当镜子照,倒影挑不出瑕疵 | 光学镜片、导光板 | POLMAX、S136 ESR |
| A1 | 0.02μm以内 | 透明件看不出毛病 | 手机外壳、车灯灯罩 | S136、NAK80 |
| A2 | 0.04μm以内 | 一般透明件可接受 | 化妆品瓶盖、仪表盖 | 718H、P20HH |
| A3 | 0.08μm以内 | 常规光面 | 内饰件、不透明高光 | P20、2738 |
表里数值是行业常见口径,各厂略有差异,验收以双方确认的样板为准。A2确实比A1省事一截,这是我用下来的感受:同一个型腔,A2的活一个师傅三四天能收尾;抛到A1,两个师傅轮班也得磨一个星期。不是手慢,是越往上每一步的余量越小,钻石膏从W3降到W1再到W0.5,一遍一遍来,急不得。
报价上差得更明显。我们这边的行情,A3的面按面积算,一平方厘米几毛到一块;A1的面能报到三到五块;A0基本不按面积,按件谈,一个光学模芯开价上万不算稀奇。有次一个客户为了省钱要把灯罩模从A1降到A2,试模出来灯罩边缘有肉眼可见的流纹,改回A1反而多花了一轮试模费。省下的和赔出去的,账不能只算一头。
想稳定抛出A1,钢种和前置工序比手艺更靠前
稳定出A1先看钢:ESR电渣重熔的S136、NAK80这类镜面钢是底线,电火花后的变质层必须先用油石磨掉再进钻石膏,跳步必出橘皮。钢里夹杂物多,抛得再久也会顶出黑点。
老师傅常说,镜面是钢里"长"出来的,不是手上抛出来的。话糙理不糙。普通P20钢夹杂物偏多,你用W0.5的钻石膏抛十遍,那个黑点还是在那里,顶破最后一层光面就露馅。A1以上的活,开模选钢那一步就定了生死:S136要挑ESR重熔的,硬度淬到48到52度之间最好抛;NAK80出厂预硬40度上下,省一道热处理,变形也小。
翻过一次车。去年一付透明收纳盒模,电火花清角之后嫌油石费劲,直接上了砂纸和钻石膏。抛到第五遍,型腔面上浮出一大片橘皮。EDM打过的那层变质层又硬又带微裂纹,不先用油石匀掉,抛光压力一大就起纹。返工花了差不多一周,油石从320号一路磨到1000号,把变质层啃掉大概0.01毫米,重来才干净。这半个月的工费,够买十罐W0.5钻石膏——那玩意一罐净含量一百克左右,拿货价四五十块,A0的活一罐只够抛一个型腔。
还有一个容易忽略的点:抛光间的环境。粉尘大的车间抛A1,棉布轮一转,空气里的铁屑全往光面上扑。我们后来把镜面抛光单独隔出一间小房,进出换鞋,湿度也控着,良率肉眼可见地上来了。设备不贵,习惯值钱。油石到钻石膏的完整工序链和各类缺陷的补救,这篇镜面抛光全流程里按步骤讲过,可以搭配着看。
回到开头那位客户,最后我们按A1交付,试模一次过。他样板拿来的时候我就说能做,底气不在手上,在选钢、在工序、在每一档余量的控制。等级不是玄学,是能写进合同的数字和样板。下次谈镜面模具,先把等级对应的Ra值谈死,再谈价,你会省很多事。
常见问题
镜面抛光等级和SPI标准是一回事吗?
算同源但不完全一样。SPI把表面粗度分成A到D四大类,A类镜面里只有A-1、A-2、A-3。国内厂家借了这套字母去掉横杠用,又在A1之上自设A0。各厂口径略有差异,报价单上白纸黑字写Ra值加封样板最稳妥。
NAK80和S136抛镜面到底选哪个?
看产品。NAK80出厂预硬,拿来做直接抛,省热处理周期,透明件抛到A1问题不大;要求更高或者产品带腐蚀性(比如PVC类),我更倾向S136 ESR,淬硬到50度上下抛出来更亮,防锈也顶得住。
镜面抛光是怎么报价的?
主流按面积加等级:A3一平方厘米几毛到一块,A2一两块,A1三到五块,A0按件谈价。翻修过的面、转角位多的面要加收,因为机器帮不上忙,全靠手工。让对方按等级拆开报,比一口价透明得多。
抛光抛到一半出橘皮还能救吗?
能救,但得退回去。橘皮多半是抛光过热或者工序跳步造成的,要从油石阶段重新来,把起纹那层去掉再逐级上砂纸和钻石膏。硬撑着继续精抛,纹只会越抛越明显。