铝制模具能用多久?铝合金模的寿命账
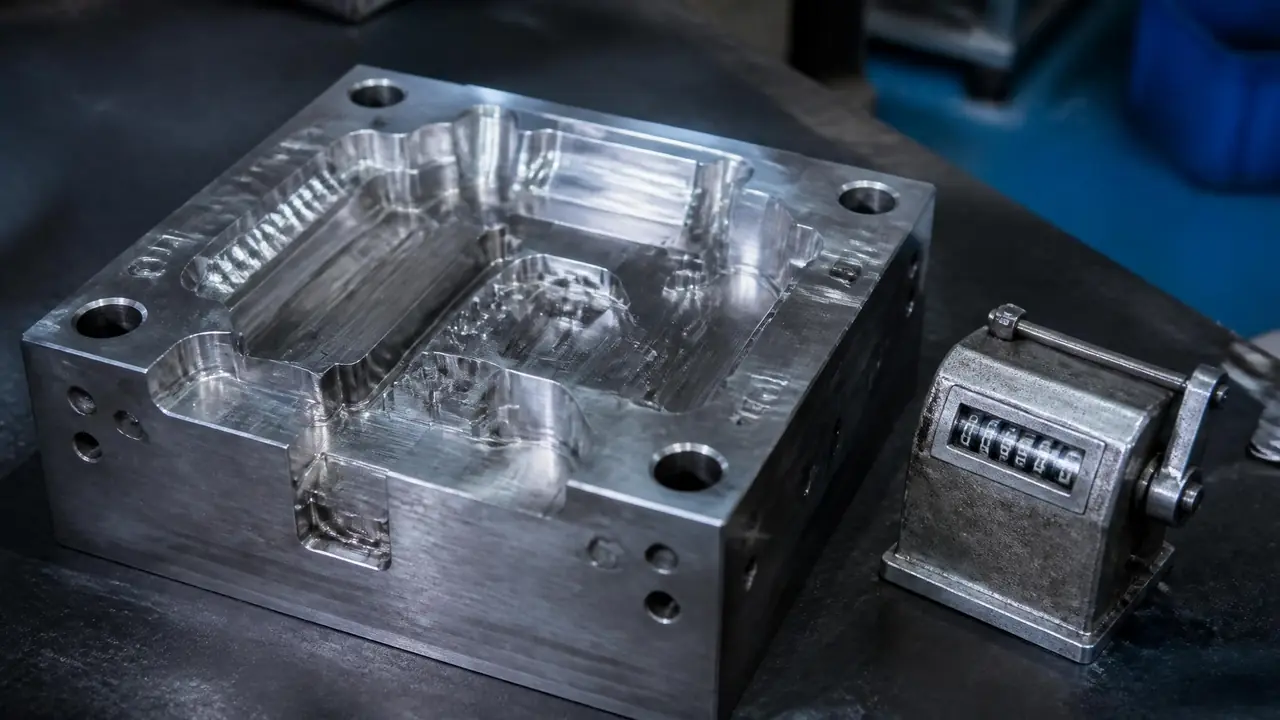
别绕了,铝制模具的常见寿命在几万到三十万模次之间,6061料普遍偏低,7075和专用模具铝能翻一倍,玻纤料再打对折。批量不到十万模次又急着交货的项目,先算单模次摊销再拍板,多数时候铝模反而划算。
上礼拜有个做日化包装的客户问我,他一年就出十几万个瓶盖,开套铝制模具到底扛不扛得住,还是得老老实实上钢模。我反问他一句:你觉得铝模能跑多少模次?他脱口而出,三五万吧。这个数字把他自己都吓退了。
我车间去年退役了一套香薰瓶盖的注塑铝模,6061 的料,模次表停在二十六万八千多。同一时期客户手上一套P20预硬钢模还在跑,七十万模次往上。差距是明摆着的。但这套铝模当年只花了钢模一半不到的钱,三天就铣出了型腔,从下单到交模一个星期。客户那个年产量,铝模跑两年才到寿命线,钱早赚回来了。
铝模的寿命账,不能只看它能跑多少模次,得看你要它跑多少模次。这是两件事。
铝制模具到底能跑多少模次?
铝制模具常见寿命五万到三十万模次,6061料普遍几万到十几万,7075和专用模具铝能到二十万以上,具体看物料和保养。下面把账拆开算。
先看硬度这个底子。6061-T6 的布氏硬度大概 95,7075-T6 能到 150 上下,QC-10 这类专用模具铝出厂也就 180 左右。P20 预硬钢折算成布氏硬度接近 300,差出去一倍还多。铝软,磨损自然快,这是物理,不是厂家嘴上能绕过去的。
按我的观察,行业里通行的参考大致是这样:打纯 PP、PE 这类不加填料的料,6061 铝模十几万模次开始拉花,7075 能撑到二三十万。一旦换上加 30% 玻纤的 PA6,数字直接砍半。之前见过隔壁厂一套 6061 模打 PA6 加 30 玻纤,四万模次不到,分型面就压出了亮痕,产品毛边一天比一天肥。
吹塑模是另一个世界。挤吹对型腔的磨损轻得多,铝模做几十万模次很平常,饮用水桶那种大吹塑模用铝材是行业标准做法。所以问寿命之前,先弄清楚自己打的是什么料、走的是什么工艺。
什么在偷偷吃掉铝模的寿命
铝模最常见的三种死法是分型面压伤、型腔拉伤和顶针孔磨大,根子都在硬度低,玻纤和腐蚀性物料会把损坏速度加快几倍。挨个说。
分型面是第一个倒霉的。铝软,合模压力一大,分型面先压出亮痕,飞边跟着来。钢模的飞边可能八十万模次才需要处理,铝模十几万模次就得拿油石伺候。别小看这个,飞边一起,人工修边成本蹭蹭涨,很多客户不是铝模坏了才换模,是毛边成本先把账打穿了。
玻纤料最狠。加纤的塑料熔体在型腔里流,等于拿细锉刀日夜磨。PVC 又是另一个极端,分解出来的氯化氢对铝腐蚀很明显,型腔没几个月就发乌起麻点,这种工况我一般劝人别碰铝模。
焊修是铝模的软肋。钢模裂了、压伤了,补焊、堆焊、激光焊,师傅们玩得飞起。铝焊难得多,热影响区硬度掉、零件变形风险大。我亲眼见过一回,师傅焊完分型面装上试模,型腔尺寸漂了差不多 0.05 毫米,那套模基本算交待了。这也是为什么像样的铝模设计,都会把易损位置做成镶件,坏了换块,不焊。
铝模和钢模的账,怎么算才公平
铝模整模造价大概是同结构钢模的一半,寿命只有钢模的五分之一上下,批量越大钢模摊得越薄,十万模次是条分界线。摆个数你就明白了。
拿瓶盖模举例。同一套两腔瓶盖模,钢模(P20 料)报价六万出头,铝模(6061)三万上下,交期一个五周、一个一周半。铝的导热是模具钢的四五倍,冷却时间能压掉两三成,我们那套香薰盖模,单件冷却从钢模试制版的 14 秒压到了 10 秒出头,折算产能多出一截。
摊销才是关键。客户年需求八万模次,铝模跑一年半到寿命线,摊到每个瓶盖上的模具费不到 4 厘;钢模用七八年,摊得更薄,但六万块先压出去。更现实的账是产品生命周期——日化包装两年一改版,改版那天钢模不管跑了多少模次,都得跟着报废。这种行业,钢模的长寿根本用不满。
| 对比项 | 6061 铝模 | 7075/专用铝模 | P20 钢模 |
|---|---|---|---|
| 布氏硬度(约) | 95 | 150 | 300 |
| 注塑常见寿命 | 5-15 万模次 | 15-30 万模次 | 50-100 万模次 |
| 整模造价(相对) | 0.4-0.5 | 0.6-0.7 | 1 |
| 加工交期(相对) | 约三分之一 | 约二分之一 | 基准 |
| 适合批量 | 10 万模次以内 | 10-30 万模次 | 30 万模次以上 |
真到了百万模次的量级,中间还有硬质合金这条路线,寿命号称能到普通模具的几十倍,代价是加工费和脆性,这里不展开,感兴趣的看我那篇硬质合金模具寿命为什么是普通模具的50倍的拆解。
什么情况该上铝模,什么情况别碰
批量十万模次以内、交期紧、产品没定型的项目优先铝模;玻纤料大批量、PVC 腐蚀工况或者奔着百万模次去的产品,直接开钢模。分两头讲。
产品还在定型期的时候,铝模是试错成本最低的选项。结构改了、壁厚调了,铣掉重来也心疼得起。等图纸冻死了、订单量爬上来了,再开钢模顶上,行业里管这叫软模验证、硬模量产,玩得转的厂能省不少冤枉钱。
反过来,几种情况我劝你直接跳过铝模:料里带玻纤且年量过十万模次的;PVC 这类腐蚀性物料的;产品生命周期五年以上、总量奔着百万模次去的。这三条占一条,铝模省下的钱会在别处还回去。
拿不准的话,先把模具材料选材速查手册过一遍,钢、铝、铜合金各自的地盘摸清楚再拍板。
回到开头那个瓶盖客户。他最后开了铝模,交模到投产九天,如今跑了十来万模次,毛边还在可控范围。他的原话是:等这套模跑退役,产品估计都改三版了。寿命短不短,得先问你打算跑多久。
常见问题
铝制模具能用来压铸铝件吗?
不行,至少别想。压铸铝液温度六百七八十度,铝本身的熔点才六百六十度左右,模具在那种温度下强度垮得很快。压铸模得用 H13 这类热作钢,这是行业底线。
铝模坏了能焊补吗?
能,但代价不小。焊接热影响区硬度会掉,薄壁件容易变形,焊完经常还得重新上机找正。易损部位建议一开始就设计成镶件,坏了换块比焊补省心。
铝模做硬质阳极氧化有用吗?
有用,表面硬度和耐蚀性都能提一截,吹塑模基本是标配。但氧化膜会涨尺寸,型腔有公差要求的要先留量、氧化后再精加工,顺序反了尺寸就废了。
铝模寿命快到头有什么信号?
三个信号:飞边突然变厚、产品表面开始拉花、合模面摸上去有台阶感。见到其中任何一个,先把分型面拿去检查,别等产品报废了才想起来。