压铸模具材料都有哪些?一套模从模架到顶针的配齐清单
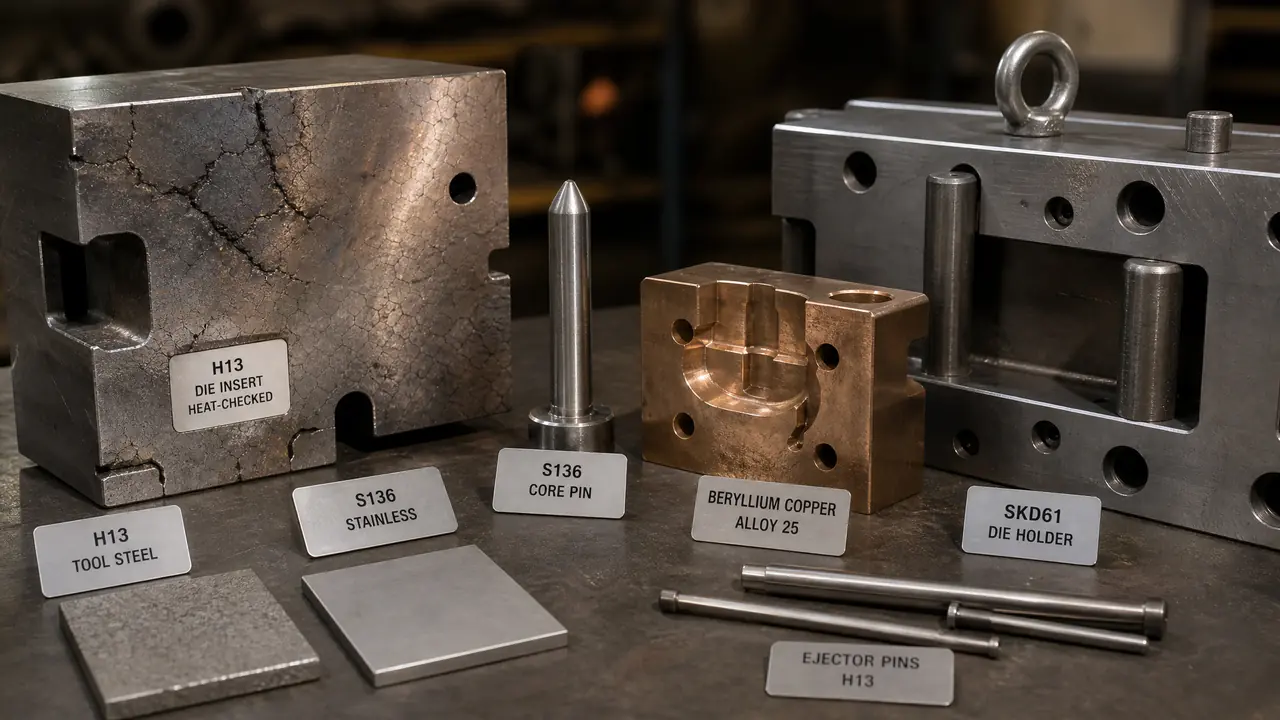
我的判断是:压铸模具材料得按清单配齐六样,模架和模芯是大头,顶针弹簧运水件是零头,零头漏了照样卡试模。一套两百吨的铝件模,料钱大头在模架和模芯,把清单拿去对着报价单核,缺项先补齐再签字。
上周五下午,一个做LED路灯头的客户在电话里问:你们压铸模具材料到底用什么?我说发张清单给你,他不肯,嫌长,就要一个牌号。我当场顶回去:压铸模具材料从来不是一个牌号的事,谁跟你只报一个H13,谁就准备着试模当天加钱。
接单这行干到第六年,我手机里存着一张自己整的配齐清单,从模架到运水接头十一行。客户核报价我对着它报,厂家漏料我一眼能看出来。
配齐,比选贵重要。
一套压铸模的材料清单,按部位配齐六样
一套压铸模至少六样料:模架、模芯、顶针、弹簧、运水件和排气块。模芯定寿命,模架定刚性和价钱,零头配错号试模照样停。清单本身不难,难的是每一样都写进报价单,别让它含糊过去。
我压在玻璃板底下的那张单子长这样:
| 部位 | 常用材料 | 我的选法 |
|---|---|---|
| 模芯(动、定模) | H13、8407,认电渣 | 十万模次往上的单认电渣,几万模次国产电炉够用 |
| 模架 | P20锻坯,大模HT250铸坯 | 500吨以下老实用锻坯,往上可以谈铸坯 |
| 顶针、复位杆 | SKD61,表面氮化 | 细于3毫米的针必上氮化 |
| 弹簧 | 矩形弹簧 | 按五万模次一档换,别等断在里头 |
| 运水件 | 4分铜接头、氟胶圈、隔水片 | 耐温等级200度起步 |
| 排气块 | SKD61 | 深腔件必配,烧焦先查它 |
| 浇口套 | H13氮化 | 直浇口套最粘铝,氮化必做 |
表里没写铜件。铍铜在压铸模里不是常驻,只有电机壳这种薄壁带筋、热量排不出去的件,才往模芯里嵌几块帮着散热,一公斤一百五往上,客户不点名我不主动加。
模芯料进厂还得验一道。电渣锭有炉号,让钢厂出探伤报告,料到厂过秤,H13的比重一算就对得上,短斤缺两的料行我碰过不止一家。报告跟炉号对不上号的,整批退,别心疼运费。
为啥抠这么细?吃过亏。前年一套水泵壳模,报价单上弹簧和运水件整栏空着,我以为是含在里头,试模那天模温机一上,一个4分接头直接呲水,停机等件等了一下午。从那以后我的清单定死十一行,一项项打钩。
模架为什么敢用P20,大模还敢做铸坯
压铸模架不直接碰铝水,P20预硬钢扛得住,大吨位模架改HT250铸坯,光料钱能省8万上下,刚性靠筋板壁厚补。锻坯还是铸坯,先看机台吨位,再看谁替你担风险。
不少客户拿注塑模的经验来压价,开口就问模架为什么不用45号钢。我说弄反了,注塑模架才是P20起步,压铸模架用P20算给足面子,因为它不直接挨620度上下的铝水,挨烫的是模芯型面。
锻坯和铸坯这笔账我算过不止一次。去年一套550吨的电机端盖模,锻坯P20模架料价报6万4,HT250铸坯连粗加工报4万1,差2万3。要是上千吨的一体化压铸那种大家伙,差到8万10万不稀奇。铸坯怕气孔和疏松,进厂先探伤,切开的断面能看见渣眼的一律退。
对了,跑个题。省模架的钱别花在别的地儿,我劝你盯紧两道工序:铸坯开粗完补一次人工时效,不然试模几日后模架悄悄变形,四角平面差出0.05毫米,精定位都救不回来。
顶针弹簧运水件,零头里的翻车大户
顶针选SKD61氮化针,弹簧按五万模次一档定期换,运水接头用4分铜件,这几样单看都不贵,配错规格卡在试模现场最要命。零头配齐不花几个钱,配错全是停机损失。
顶针在压铸模里比注塑模惨,一根针顶着几百度的件,退针慢半拍就跟铝水咬住。针体我认SKD61,细针加氮化,表面硬度900个维氏往上才顶得住。数量别贪多,一般结构件8到12根够用,顶多了件上拉白,抛光的钱比省下的针钱贵。
弹簧是个纪律活。矩形弹簧按行程和压缩量选色标,压铸模温度高,寿命比注塑模短一截,我给车间的规矩是每5万模次全数换批,一套模换下来百来块。谁省这个钱,弹簧断在模子里把顶针板顶变形,修起来是大几千。
运水件是我最啰嗦的一栏。压铸模走点冷,接头要4分铜件配氟胶圈,普通丁腈圈在200度模温下几天就硬化呲水。隔水片看着是块小铁片,决定水路走到模芯多深,装反了等于白布一套水路。模芯和模温的损耗账,压铸铝模具寿命多长?热作钢与模温的损耗账那篇里算过,这里不展开。
这个坑我踩过。早年间一套变速箱壳模,隔水片装反,水到不了模芯深处,件缩孔缩得没法看,查了两天才发现,模温机烧到200度,水在里头短路。补这一课的代价是延交期一周,客户按合同罚了两个点。
后来那个路灯头客户自己跑了趟北仑,回来照我说的把报价单补成十一栏,模架那栏多了一行"铸坯需探伤"。他说单子厚了,心里倒踏实了。压铸模具材料这事儿,从来不是挑一个牌号,是把一套模的料配齐,配齐了才轮得到谈寿命、谈价钱。
常见问题
压铸模具材料里铜件是必须的吗?
不是必须。常规结构件H13模芯加点冷运水就够,只有电机壳、薄壁散热件这种热量排不出去的,才往模芯嵌铍铜,一公斤一百五往上,按需加。
压铸模架能不能用45号钢凑合?
小模具有人这么干,吨位一上去就不行。45号钢调质后刚性一般,大模架几千次合模容易塌角,我的建议是500吨以下也老实用P20,差价没想象的大。
一套压铸模的材料钱要多少?
按280吨机台的一套铝件模算,模架、模芯、标准件加运水件,料钱12万上下,模架和模芯占七成。这只是料,设计、加工、试模另算,压铸模整体报价一般是料钱的两倍多。
顶针拉伤发粘怎么处理?
先查配合间隙,再看氮化层磨穿没有。我处理过的一批拉伤,多半是间隙留大了挂铝,换氮化针加铜导套,把间隙收到丝级,能顶五万模次不拉。