模具橡胶怎么选型?天然胶硅橡胶氟橡胶耐温耐油对比
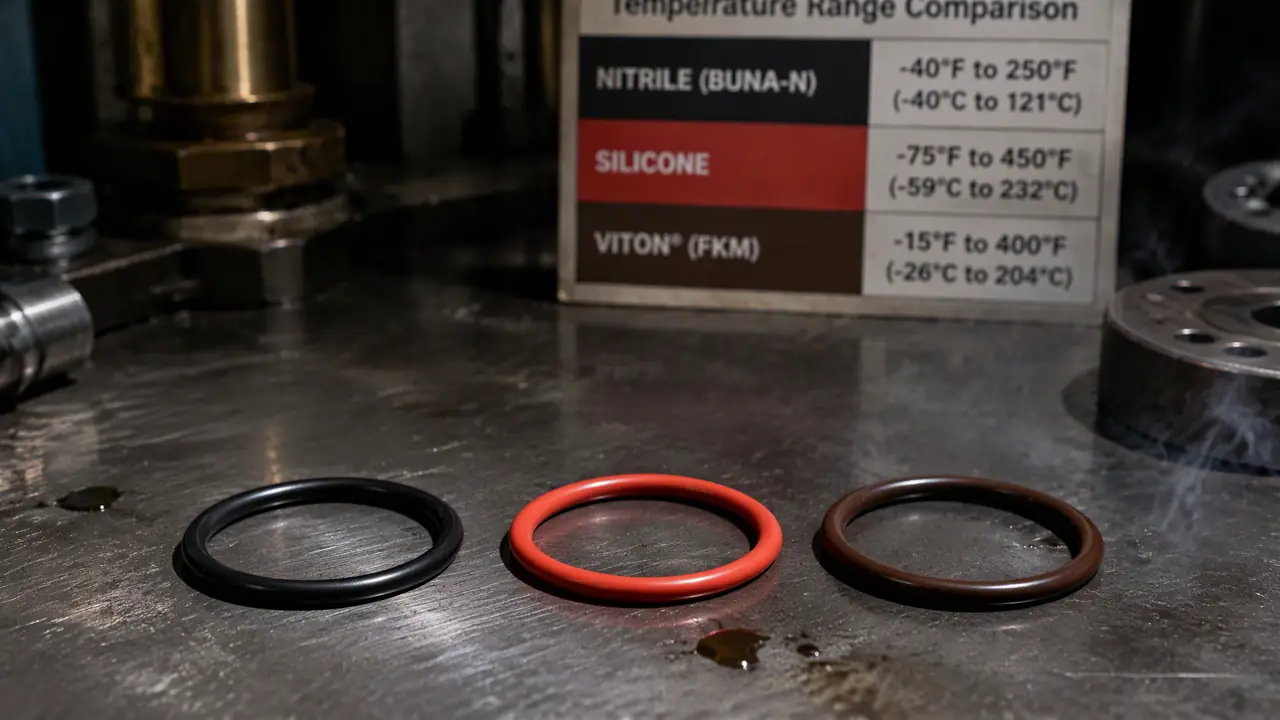
先说结论:模具橡胶在车间里指两码事——拿硅橡胶翻模做软模具,和装在模具上的密封圈、O圈这类橡胶件。选型命门在耐温耐油:天然胶怕油,硅橡胶耐温不耐油,氟橡胶两头都顶格但贵。先分清场景,再对着数据表挑。
上个月有个做烘焙器具的客户来问模具橡胶,我默认他要翻模,按硅橡胶的价报了过去,聊到一半才发现他要的是压铸模分型面上的耐高温密封圈——两边价差十倍不止。这事真不怪他。"模具橡胶"这个词本来就横跨两个场景:一种是用橡胶做模具,典型玩法是硅橡胶浇注翻模,翻手办、石膏像、小批量树脂件;另一种是模具本体上的橡胶件,比如模温机管路接头的O圈、油缸活塞杆的密封、热流道板之间的耐温垫。
两条线选材逻辑完全不同。前者看撕裂强度、细节还原和翻模次数;后者看耐温区间、耐什么介质、压缩永久变形有多大。买错语境,数据记得再熟也白搭。所以这篇先掰语境,再摆三种常用胶的硬数据,最后分别讲密封圈和翻模各自怎么落地。
先分语境:拿橡胶做模具,还是给模具配橡胶件
用橡胶做模具,主流是硅橡胶浇注翻模,选型看撕裂强度、翻模次数和固化方式;模具上的橡胶件如密封圈、O圈,选型看耐温区间、耐介质和压缩永久变形。先确认你属于哪种,再往下看。
拿橡胶做模具这条线,主角是液态硅橡胶。把原型围起来,胶倒进去,固化脱出,得到一个软模具,能反复浇注树脂、蜡、石膏。它的价值在"软"——复杂倒扣不用拔模斜度,脱模的时候掰一掰就出来了。冲压行业里还有个老岗位:橡胶容框成型,拿天然橡胶或聚氨酯当弹性体代替一半凹模,薄料小批量还在用。
给模具配橡胶件这条线,量其实大得多。一台注塑模上密封圈少则几个多则几十个:模温机和水路接头的O圈、热流道系统的耐温密封、斜顶油缸的杆密封、氮气弹簧的充气口密封。这些小件单价几毛到几块钱,坏一个轻则漏液压油,重则整模停机等件。做这条线的人关心的问题很具体——180℃的模温机油路用什么圈,接触液压油会不会胀,压一年会不会扁。
两条线唯一的交集是"都要懂橡胶的脾气"。想看橡胶模具和注塑钢模在工艺上的整体区别,可以看这篇橡胶模具和塑胶模具的区别,硫化成型和注塑成型对比写得很清楚。
天然胶、硅橡胶、氟橡胶,耐温耐油到底差多少?
天然胶便宜弹性好,长期耐温80℃上下且极怕油;硅橡胶长期耐温200℃左右、耐老化好,却不耐矿物油;氟橡胶耐温耐油都顶格,低温端偏弱,价格最贵。三种胶的详细对比见表:
| 胶种 | 长期耐温区间(参考) | 耐油表现 | 耐老化、耐臭氧 | 混炼胶价格档位(行业普遍) | 模具上的典型岗位 |
|---|---|---|---|---|---|
| 天然橡胶 NR | 约-50℃到80℃,短时能扛100℃左右 | 差,矿物油里泡几天就溶胀发黏 | 一般,怕臭氧怕暴晒 | 15-25元/公斤 | 冲压容框弹性体、减震块、无油环境的弹性件 |
| 硅橡胶 VMQ | 约-60℃到200℃,短时230-250℃可用 | 一般,耐水蒸气和弱酸碱,遇矿物油、燃油会溶胀 | 好,耐候性强 | 40-90元/公斤 | 烘箱模密封条、热流道隔热垫、食品级接触件 |
| 氟橡胶 FKM | 约-20℃到200℃,短时250℃能顶 | 顶格,耐液压油、燃油和多数溶剂 | 好 | 100-200元/公斤 | 模温机O圈、油缸密封、高温含油环境 |
表里没放丁腈胶(NBR),补一句。它是模具上跑量最大的密封材料,耐油不错、长期耐温80-100℃,价格只有氟橡胶的零头。温度上不去的油环境,先考虑NBR,别一上来就上氟橡胶,浪费。
密封圈怎么落地:介质和温度定了,胶种基本就定了
选密封圈先问两件事:接触什么介质、工作温度多少。水性介质80℃以内NBR够用;含油或上150℃的环境直接氟橡胶;只求耐高温的干热、水性场景,硅橡胶性价比最高。顺序别反,先定介质温度再看预算。
说个我们车间的实测。注塑车间一台水温机常年180℃跑水性介质,管路接头上的NBR圈两三个月就发胀扁掉,漏一次水停机半天,师傅烦得不行。后来全部换成氟橡胶O圈,一年多没动过一个——单价从几毛涨到两三块,可算上停机的人工和误期,这笔账怎么算都值。密封件的成本从来不看单价,看它能撑多久。
硅橡胶件我踩过另一个坑。烘箱模上用硅胶密封条,200℃干热环境耐温完全没问题,问题出在压缩永久变形——一年多以后条子被压扁,模缝往外漏温,产品靠模面那圈的料温明显偏低。换了新条就好。从此车间定规矩:这种关键位置的硅胶条一年一换,不等它压扁。你买硅橡胶密封件时多问一句压缩永久变形数据(行业通常按22小时、25%压缩率考核),比问耐温多少度实在得多。
装圈还有个细节别忽略:O圈装槽的压缩量一般控制在20%-30%,装太满圈被压死,反而失去回弹。油缸那一肉的密封更讲究,防尘圈、支撑环、Y圈得配齐,顺序错了照样漏,具体可以看这篇模具油缸安装密封全讲透,把抽芯油缸的密封讲得很细。
硅胶翻模怎么落地:耐温之外,固化方式和原型脾气更要命
翻模硅胶两条路:缩合型便宜、有味道、收缩偏大,做手工件够用;加成型收缩小、能过食品级,但怕硫和胺类"中毒"不固化,翻光固化打印件前必须后固化加封孔。硬度也要想清楚,软了花纹好脱但模具易变形,硬了正好反过来。
加成型硅胶中毒这事我交过学费。有一回翻一批光固化打印的手板,硅胶刷上去一整晚表面还是黏的,浇进模框的中间那层干脆不固化。查了才明白,铂金催化的加成型硅胶碰到残留树脂单体和胺类会直接失效。处理不难——打印件先放紫外线箱后固化到位,再喷一层封孔底漆,干透再翻,之后就没再出过事。缩合型硅胶没这个脾气,就是固化时脱出的小分子有味道,大件收缩量能差出一截。
翻模次数和硬度是另一笔账。我们常用的翻模硅胶邵氏硬度0-30A,翻石膏像这类粗纹路能撑五六十次,翻细花纹的树脂件二十来次花纹就开始钝。想自己动手做的,这篇硅橡胶翻模工艺详解从液态到固体胶讲得全;缩合型、加成型和聚氨酯模具胶到底怎么分,模具胶的区别和选用那篇对得更细。
顺带说耐温。硅胶模具能扛230℃左右的短时高温,所以翻低熔点合金、浇蜡都拿得下,这是它跟聚氨酯模具胶拉开差距的地方。但别拿翻模硅胶去做密封圈——翻模料配方追求撕裂强度,密封料追求压缩永久变形,取向不同,拿错料等于白忙一场。
回到开头那位客户。他要的是压铸模上200℃左右的含油环境密封圈,答案就是氟橡胶,没什么悬念;如果他明天改口要做手办的硅胶模具,答案就换成加成型硅胶加一套翻模流程。同一个词,两个答案。先把你要干的事想清楚,再回来对着表,十分钟就能定胶种。
常见问题
模具橡胶和模具硅胶是一回事吗?
不是。模具硅胶偏翻模这条线,模具橡胶还涵盖密封圈、缓冲垫这些装在模具上的橡胶件。搜资料时先看文章在讲哪条线,别把密封圈的数据套到翻模上,也别反过来。
氟橡胶太贵,能想办法省吗?
能,看温度和介质。80℃以内的油环境NBR够用,价格只有氟橡胶的几分之一;干热无油的高温场景硅橡胶更划算。氟橡胶只留给"又热又含油"的环境,别为温和场景多花冤枉钱。
硅橡胶密封圈多久换一次?
看压缩永久变形,别等到漏了才换。我们车间200℃烘箱模的硅胶条一年一换,到期就换。拿不准的可以拆下来按一按,回弹明显变差就该进备件清单了。
翻模硅胶固化后表面发黏,一定是中毒吗?
不一定。加成型硅胶表面发黏多半是中毒或比例称偏了;缩合型硅胶发黏常见于环境温度太低,冬天15℃以下固化慢得很,挪到暖和处或适当加温就能救回来。