做模具用什么材料?石膏硅胶环氧铝钢的选择逻辑,按件数定不踩坑
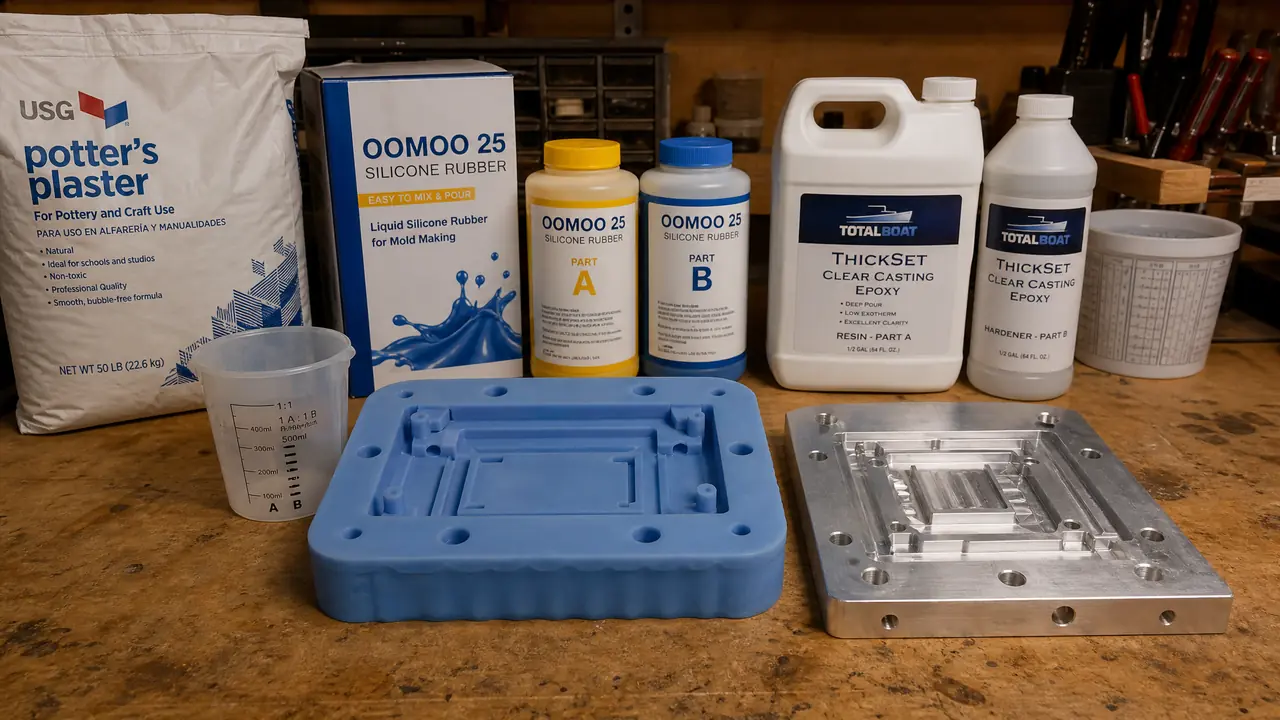
挑明了讲:做模具用什么材料,件数说了算。三五件的玩票活用石膏,细花手办用硅胶,几十到几百件上环氧或铝模,上万件直接找模具厂开钢模。动手之前先把要翻多少件、表面要多光这两件事定下来,材料钱才不会白花。
上礼拜有个做文创的客户加我微信,开口就问做模具用什么材料,说想翻一批自己捏的猫头摆件,问我是不是得整一副钢模。我问他翻多少件,他说先来五十个送朋友,卖得好再加单。我说你五十件上钢模,纯粹给钢厂捐款。
这就是新手最容易拧巴的地方:一提做模具,脑子里蹦出来的就是车间里那几万、几十万一副的钢模。可那是给注塑机、给冲床吃的东西。你在家里、在小作坊里翻个摆件翻个皂,压根摸不着那个量级。材料是跟着件数走的,件数不到,好钢就是一堆废铁价。
我把这几年经手过的翻模活捋了一张表,先给结论:
| 材料 | 适合件数 | 单副成本 | 寿命 | 一句话点评 |
|---|---|---|---|---|
| 石膏 | 三五件玩票 | 几十块 | 十几次起砂 | 坏了好重翻,适合试错 |
| 模具硅胶 | 几十件细花件 | 100-300元 | 30-50件 | 花纹细、能拔刁钻角度 |
| 环氧树脂加玻纤 | 100-500件 | 几百到三千 | 三五年不坏 | 硬度高,怕倒扣 |
| 6061铝模 | 几千件 | 5000-2万 | 上万件 | 得外发加工,精度看刀工 |
| 模具钢 | 上万件量产 | 3万起步 | 几十万模次 | 别DIY,找厂开 |
下面按这个顺序一层层说,每类材料什么脾气、什么价位、坑在哪,都给你交代清楚。
石膏模具:玩票期最便宜的老师
翻三五件的玩票活,石膏最省心:粉加水调浆灌进母模,半小时定形,坏了好重翻,短板是寿命短,翻十几次模面就起砂。想清楚自己是不是玩票,再决定买不买。
石膏的模样分两种路子。一种是拿现成的母模往熟石膏浆里蘸,蘸一层壳出来,行话叫捏塑法;另一种是拿母模当阳模,围一圈挡板把石膏浆倒进去,凝固了脱开就是阴模。做猫头摆件这种,第二种直接,二十分钟见分晓。
我第一副模就是石膏做的。那时贪便宜买建筑石膏粉,调出来的浆十来分钟就初凝,花纹还没灌满就摊不开,翻出来边上一圈毛刺,拿刀修了俩小时。后来换α高强石膏,水膏比照着包装写的100比38来,稠得能挂勺,灌出来的模面光得能照人。这几十块的差价,值。
石膏模的命门是水。翻水泥件、翻石膏件还行,翻树脂就悬了——树脂固化放热,能把模面烤得起皮,掉屑掉进件里,一窝端。所以石膏只配伺候石膏和水泥,这个边界别越。
对了,说个题外话:石膏模别太阳底下暴晒去干,会裂。阴干一晚,第二天用,正合适。
硅胶模具:细花和刁钻角度的答案
手办、香薰牌、手工皂这类花纹细、形状刁的件,用模具硅胶翻阴模最稳,邵氏A硬度二十到四十度随件挑,一副稳翻三五十件。它的弹性是别的材料替不了的。
硅胶分缩合型和加成型两族。缩合型便宜,一百来块一公斤,靠吸收空气里的水分固化,屋里太干就表干里不熟,冬天能拖你一天多;加成型贵一些,二百多一公斤,双组分按10:1配,抽真空脱泡之后倒进去,四五个小时脱模,收缩率能做到0.1%上下,翻手办脸这种细活全靠它。
翻车这事儿我有经验。头一回翻一个带羊角的羊头,图省事没开分模线,整模灌死,脱模的时候羊角直接从根上扯断,母模报废。硅胶再软,倒扣角度大了照样锁死,角度超过四十五度就老老实实分片翻。这个学费两百多块,我替你们交过了。
硬度怎么挑?邵氏A二十度上下翻中空的手办,软,能翻开拔模;三十到四十度做皂模、蜡模,挺括,脱出来的件不歪。买之前问店家要硬度计打一下,嘴上说的不算。
选加成型的牌子和配比,可以参考这篇模具用硅胶怎么选?缩合型加成型与硬度的选择,里头把两个族群的脾气拆得比我细。
环氧树脂和铝模:小作坊开始像那么回事了
件数上到几十几百件,树脂加玻纤背衬浇出来的环氧模,或者外发一副6061铝模,前者几百到三千,后者几千到上万,看精度定。到这个量级,硅胶就该退居二线当转印模了。
环氧模的套路是两步走:先用硅胶翻一副软阴模,再把环氧树脂加固化剂调开,灌进硅胶壳里,背面糊两层玻纤布补强,一天脱模。这么出来一副模,硬度能顶住几百次浇注,模面比石膏耐操得多。我给一个做香薰蜡片的客户配过一副,翻到四百多件模面才见毛,一千二的料钱花得值。
铝模就是另一个世界了。6061铝板拿CNC铣出型腔,尺寸公差能压到正负0.1毫米,翻出来的件直接对得上盖。小作坊自己没机床没关系,画个图发到加工店,一副巴掌大的模五千到八千,带抽芯的过万。铝的好处是导热快,浇注循环能比环氧模快三分之一,一天能多出两轮活。
钢模具:这个量级就该收手了
上万件、公差正负0.02毫米,要上机台量产,别自己动手,找模具厂开钢模,塑胶模用P20、718H预硬钢,一套三万起步。DIY到钢这一步就到头了,再往下是工厂的地盘。
钢模贵在哪?料钱只是一小头,P20这种预硬钢一块二十公斤的模块也就千把块,大头在设计、CNC、电火花、试模这些工时上,一套流程走完三十五天算快的。注塑机一锁,模温八十度,一压几十万模次,这是钢的本分。
我的建议很直接:件数上万、要上机台,拿着产品图找模具厂谈,谈之前把公差、产量、表面要求写清楚。要是模模糊糊说不清自己要多少件,厂里按最坏情况给你配钢,价签直接翻倍。这个账在模具材质怎么选?钢、铝、铜、硅胶的适用场景对比里有更细的拆法,下单前过一遍心里有底。
把五类材料放一起看,选择逻辑其实就一句话:寿命焦虑跟着件数走,精细度跟着花纹走,钱跟着这两条走。别被"钢模才叫真模具"这种话唬住,也别拿硅胶去扛上万件的量产,各守各的本分。
再说回那个翻猫头的客户。我最后给他出的方案是:硅胶翻一副阴模三百块,环氧背衬补强一千块,五十件的量绰绰有余,真卖爆了再拿这套模去翻环氧硬模放大产量。他第二天就把料下了单,上周给我发照片,第三批货已经在快递路上了。
做模具用什么材料这个问题,没人能隔着屏幕给你拍板,但你手里那串数字——几十件还是上万件、花纹多细、预算多少——把这三样往表里一对,答案自己就冒出来了。先定件数,再挑材料,动手。
常见问题
翻模具用石膏粉哪里买得到,建筑用的能凑合吗?
建材市场都有,玩票可以拿建筑石膏练手,几十块一袋。正经翻件建议上α高强石膏或者模型专用石膏,凝固时间可控,模面也细腻得多,价差就二三十块。
模具硅胶翻出来的件表面有气泡怎么办?
十有八九是没抽真空或者没震泡。调好的硅胶浆倒之前抽真空两三分钟,倒完拿手震一震模框让泡往上跑,讲究点的用高压气枪吹一遍模面再灌,基本能消干净。
环氧树脂做模具固化要多久,能加速吗?
常温下二十四小时左右完全固化,加温到六十度能压到六到八小时。但固化剂比例别乱加,加多了收缩大、模面发脆,照着说明书比例来才是正路。
自己翻的硅胶模具能拿去浇食品级的巧克力或冰品吗?
得看硅胶本身是不是食品级认证,工业硅胶再干净也别往食品上凑,脱模剂残留过不了关。想做入口的东西,直接买标了食品级的硅胶自己翻,或者干脆买现成的食品模。
小批量的活,去模具厂开一副简易钢模大概什么价位?
巴掌大的简易钢模,小厂一两万也能接,正常五金类的三万到八万,具体看腔数、结构和钢材档位。低于一万报价的,多问一句用的是不是回炉料,便宜得反常都有原因。