模具钢加工厂只做粗活?六面铣交货状态、余量标准与配料采购流程讲透
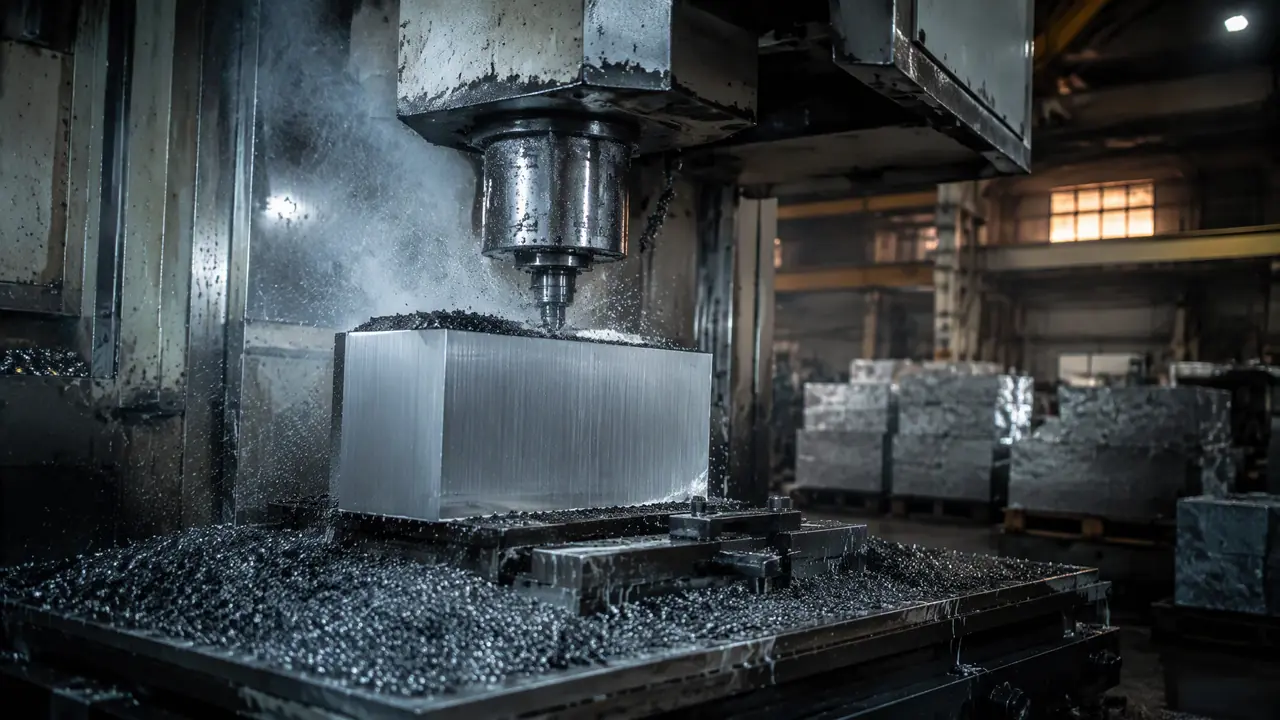
把话放这儿:料行的加工点只干粗活——锯切、六面铣、平面磨,钻孔开框淬火都归模厂自己。配料前先想清楚交货状态和单边余量,要淬火的料留两毫米打底,预硬钢直接要六面光,流程上盯住质保书和到货硬度,基本不会翻车。
上个月陪一个做注塑模的朋友去长安对料,他把一套模芯图发给料行,张口就要"精料,磨到位"。业务员头都没抬:"我们这儿只做粗活,磨到尺寸可以,但你这料要淬火,磨完再变形,哭都来不及。"朋友愣在那儿,我还挺感慨的,很多刚接设计岗的人真分不清模具钢加工厂和模厂之间的分工边界。料行不是万能车间,它只负责把一整块钢板变成接近你图纸的毛坯,剩下的精加工是模厂自己的活。
这个边界搞混了,轻则多花一遍加工费,重则淬火变形整块料报废。285一公斤的S136废一块,心疼半年。
只做粗加工的加工点,到底替你干哪几样活
料行加工点的活就三样:带锯锯切、六面铣开方、平面磨光两对面,钻孔开框热处理一概不接,配料的本质就是按图纸把钢板变成留有余量的毛坯。
一样一样说。锯切是门槛最低的,带锯按图纸外形多留两三毫米下刀,切完的料四边还是轧制黑皮,尺寸误差我见过的行情是正负2毫米上下,好一点的料行能控到1毫米。
六面铣是料行的主力设备,也是"粗加工"这个词的核心。一块锻打退火状态的P20毛坯,六面都不平,直接上加工中心干不了,得先铣出基准。老师傅对角尺的时候会拿杠杆百分表在平台上打一遍,平面度控制在0.05毫米每300毫米以内,两对面平行,四个角垂直,这块料才算"开了方"。
平面磨只磨上下两大面,有的料行外加磨一对侧基准。磨削是为了拿到精确尺寸和好平面度,后面CNC或者线切割才有个靠谱的装夹面。对了,说到设备,真有客人以为料行能开框钻孔,其实那种单子料行都是转包给旁边的模厂赚个差价,你不如自己直接找模厂,还省一道手。
料行不碰热处理。淬火回火都是发出去做的,但配料的时候必须把这道工序考虑进去,这就引出下一个话题。
交货状态怎么选,余量留多少才够
黑皮料单边留3毫米以上,六面铣料留1到2毫米,精料留0.3到0.5毫米;要淬火的料宁可多留,变形量谁也说不准,预硬钢倒可以放心要六面光。
交货状态是配料单上最关键的一栏,我拿一张我去年11月的实单给你看:
| 交货状态 | 工艺 | 建议单边余量 | 适合谁 |
|---|---|---|---|
| 黑皮料(锯切交货) | 只锯不铣 | 3-5毫米 | 自己有龙门铣的大厂 |
| 六面铣粗料 | 锯+六面铣 | 1-2毫米 | 直接上CNC开粗的模厂 |
| 精料 | 铣+平面磨 | 0.3-0.5毫米或磨到图纸尺寸 | 镶件、不需要热处理的模板 |
三档状态的价差也实。按我经手的账,六面铣加工费大概0.8到1.5元一公斤,平面磨按件算,一块300×300的料磨两个大面,40到80块看厚度。黑皮料最便宜但省下的钱够不够你自己的机时,得自己算。
最容易踩的坑在热处理这一环。淬火变形是躲不掉的,CR12MOV这种料淬完扭个0.1到0.2毫米很正常。我的做法是要淬火的料一律按粗料交货,单边留足2毫米,淬完回火再去应力,最后重磨到位。别学有的新手直接要精料送去淬火,出来变形了想返磨,余量都磨没了,整块料只能降级用。
预硬钢是另一个路数。2738、718H出厂就是HB280到320的硬度,后面不再淬火,直接要六面铣加磨的精料最省事。用行话说,这叫"料到即用"。
从发图到验料,配料流程怎么走不吃亏
流程就五步:发图、定状态、对报价、付定金、验料,重点是报价里材料锯铣磨四项要分开列,验料时测硬度和对质保书一样都不能省。
第一步发图,PDF加DXF都要给,尺寸公差和交货状态在图上标死,别在微信里口头说"差不多就行",出扯皮的事十有八九栽在口头约定上。
第二步确认钢种。牌号写成国标还是厂标要说清,要质保书,上面得有炉号。说白了,同一块"2738",电炉和电渣的价差能到四成,没质保书你连查都没处查。相关牌号掺假的门道我之前专门写过一篇,配料前建议翻翻。
第三步对报价。正规料行的单子会拆成材料费、锯切费、铣削费、磨削费四项,按理论重量乘米价算材料,加工另计。碰到一口价的,先问清含不含磨,我见过把"六面光"含糊成只铣不磨的,客户验收才发现对面还是刀纹。
第四步定金开料,普通料三天到一周,冷作钢锻打坯要等七到十天。
第五步验料,这一步别懒。到货拿便携硬度计打三点,2738预硬料低于HB270的直接退;量对角尺,卡尺量厚度看平行度;称重对质保书的理论重量,差超过2%就得问。料行老板跟我说过一句实在话:会验货的客人,他不敢糊弄。
那天从料行出来,朋友把图改了:模芯料按粗料交货,留2毫米余量,淬火回火后自己磨。多花四天工期,省下的是一整块料。分工这事儿,跟去菜市场买鱼一样,摊主给你杀好切段,回去怎么煎怎么蒸是你自己的手艺,硬要摊主帮你炒好,味道不对还得回头吵。
常见问题
料行加工费一般怎么算?
锯切多数按刀数收,一刀十几到三十块看料厚;六面铣按公斤,0.8到1.5元一公斤是常见水位;平面磨按件或按面积。小料有最低消费,一块料几十块的加工费很正常,别嫌贵,机台开着就是钱。
一块料也接单吗?有没有起订量?
一块也接,料行靠走量赚钱但不拒散单。只是单块的锯切和磨削费摊下来不划算,急用小板件可以问有没有库存在料,规格对得上能省两三天。
六面铣完的料能直接送去热处理吗?
可以,粗料本来就是为淬火准备的,但建议先做去应力回火,尤其是大切削量的料,铣削应力不释放,淬完变形能翻倍。
料配小了或者配错了算谁的责任?
看图纸。图上标的尺寸和状态跟交货一致,责任在你自己的设计;你图画对了料行做错了,正规料行重做。所以发图前自己多看一眼,口头补充的要求一定落到文字。