铸钢模具怎么做大型拉延模?MoCr铸铁与GM246的混合工艺门道
把话放这儿:二十吨以上的大型拉延模,毛坯别再纠结锻不锻,铸造加机加工是唯一划算的路线。用MoCr铸铁还是GM246,看的是模次产量和是不是外板;功夫要下在余量、空冷时间和探伤这三处,这三处坑我全踩过。
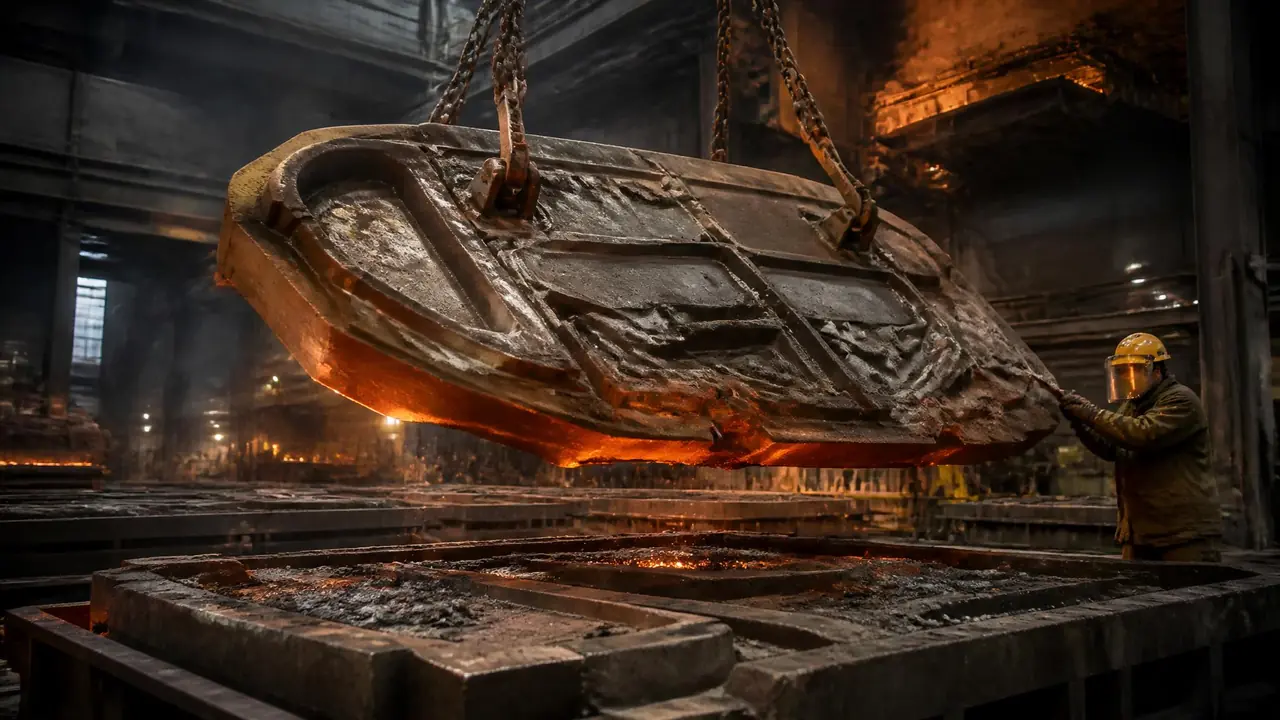
上个月去天津一家铸造厂盯毛坯出厂,天车把一件上模座吊起来,吊钩秤显示十七吨。这还只是一副侧围外板拉延模的上座,加下模座和压边圈,全套三十多吨。这种体量的活,靠锻钢一块一块开粗是不现实的,做汽车覆盖件的厂子,铸钢模具这条路绕不开。
很多人一听铸钢模具,以为型面就是铸钢浇出来的。老实讲,干过车间的都知道,大型拉延模真正扛型面的多是合金铸铁,铸钢更多用在模座、垫墩这些吃冲击的骨架上。所以这门手艺的真问题不是"铸不铸",而是选哪种铸造材料、余量怎么留、铸件怎么验。下面按我经手的三套拉延模掰开讲。
三十吨的拉延模,锻钢为什么拼不过铸造
锻钢整块开粗要切掉将近四成材料,工时和料钱都吃不住;铸造近净成形,型面跟着木模走,重量轻三成,毛坯能省一半钱,交期还短二十来天。
拿我去年报价的一副车门外板拉延模算过账。锻钢方案,得买Cr12MoV或者火焰淬火钢的大块料,按最大外形下料,型面全是凹下去的腔,铣下来的铁屑比留下的还多,光粗加工就得多排十二天机时。铸造方案走树脂砂实型,型腔形状直接铸出来,型面只留加工余量,毛坯每吨按一万二到一万五谈,整套毛坯比锻钢省下四十多万。
还不光是钱。锻钢大件焊接拼接的应力,做过的人想想都头皮发麻。铸造整体成型,模座和型面是一体的,刚性均匀,调试时回弹补偿打补焊,也好处理。
对了,说到铸造毛坯,很多新人把翻砂和树脂砂混为一谈。传统粘土砂干这行早就不够了,尺寸精度撑不住,现在大型模座基本是树脂砂或者实型铸造,想搞懂老工艺可以看这篇翻砂模具是什么?砂型铸造的木模与砂箱,把底子补齐再看现代做法就顺了。
一副毛坯从造型到出厂,我这边长期的经验是二十五到三十天。这个数谈交期的时候直接用,报二十天的铸造厂,你要多问一句空冷给几天。
MoCr铸铁和GM246,一张表看懂怎么选
量产四十万模次以上的外板拉延模,我压GM246;内板件或者批量一般的活,MoCr铸铁完全够用,两者吨价差三四千。
| 项目 | MoCr铸铁 | GM246空冷硬化铸铁 |
|---|---|---|
| 出厂硬度 | HB220到260 | HB280到320 |
| 火焰淬火后型面硬度 | HRC52到58 | HRC55到60 |
| 淬火方式 | 型面火焰淬火,走烧嘴 | 空冷自硬为主,刃口局部补淬 |
| 变形风险 | 烧嘴走偏出软带 | 小,不用整体淬 |
| 毛坯吨价经验区间 | 1.1到1.4万 | 1.4到1.8万 |
| 我用在 | 内板、立柱、批量中等的件 | 外板、翼子板、高产线 |
我更偏向GM246,原因是它空冷自硬这一条。三米多长的模座,整体淬火变形没法看,而GM246出铸型空冷自己就硬了,硬化均匀,精铣完型面平整度好保。代价是吨价贵,合金含量高,浇注时对铸造厂的熔炼水平也有要求,小厂炼不稳。
MoCr铸铁的短板在火焰淬火这道工序。烧嘴贴着型面走一遍,硬化层两到三毫米,师傅手上的速度稍有快慢,表面就出软带。外板件对拉痕敏感,软带处拉两万模次就开始起毛刺。内板件无所谓,反正型面本来就有圆角和吸皱筋兜着。
补充一个不成文的行情:同一铸造厂,GM246毛坯的探伤合格率普遍比MoCr低五到八个点,因为合金多、收缩大,缩松概率高。所以定GM246的时候,探伤条款要写得更死,这个下面细讲。
铸造加机加工的混合工艺,坑全在余量和空冷上
型面留八到十毫米、非型面留五毫米,是我交学费换来的数;铸件空冷不足或去应力退火温度没拉够,精铣后翘曲一超两毫米,后道全乱。
整条链是这么走的:木模或实型造型,树脂砂浇注,落砂后空冷四十八小时以上,进炉去应力退火,粗加工,超声加磁粉探伤,半精加工,MoCr材质补火焰淬火,数控精铣型面,最后钳工研配。铸件厂二十五到三十天,机加工到T1试模再走三十五到四十天,两段加起来跟客户报七十天是稳妥数。
说个翻车的事。前年一套翼子板拉延模,铸造厂赶排产,空冷只给了二十四个小时就去退火,退火温度又没按长件曲线拉够。铸件出厂时看着好好的一块,精铣完型面一测,中间拱起来两毫米半。补焊、重新时效、再精铣,多花八万多,T1硬生生拖了半个月,客户那边冲压线排产全打乱了。从那以后我的铸造合同里直接写死:空冷不低于四十八小时,退火曲线要签字确认。
验收铸件盯三处。一是超声探伤,重点扫浇口和冒口根部,那是缩松聚集地,型面投影区以内不许有直径超两毫米的缺陷显示。二是磁粉探伤看表面裂纹,尤其拉延筋和圆角过渡处。三是硬度三点取样,上中下各打一点,差值超过HB40就说明冷却不均,别收。想了解这类大件型面后道怎么加工,可以看这篇汽车保险杠模具加工难在哪?大型模具的型面加工与合模精度控制,合模精度的控制思路是相通的。
余量再啰嗦一句。型面留八到十毫米不是拍脑袋,铸件翘曲和探伤打磨的消耗都从这里出,留五个毫米以下的铸件,十个里有三四个要出问题。有老师傅图省料报小余量,我从来不接。
回到天津那件十七吨的上模座。吊装出厂前,我把探伤报告、退火曲线和硬度单三样收齐才放行。铸钢模具这门活,一半功夫在铸造厂的炉子边,另一半在合同条款里,白纸黑字写到位,后面机加工才有的救。
常见问题
铸钢和铸铁做拉延模,到底怎么分工?
大型拉延模扛型面的主流是MoCr、GM246这类空冷硬化铸铁,减震好、自润滑、便宜。铸钢韧性和强度高,用在模座、垫墩、压边圈座这些吃冲击的结构件上。整套模子经常是铸钢骨架加铸铁型面块混着来,不是二选一。
GM246还需要火焰淬火吗?
大面不用,它空冷出来硬度就够了。但拉延筋、刃口这些局部吃力点,行里普遍还是补一道火焰淬火,把表面再提两三个HRC,模次能多扛不少。补淬范围小,变形风险可控。
一副三十吨的拉延模,毛坯加加工大概什么价?
按我的经验区间,MoCr铸铁毛坯三十吨乘一万二到一万五,约四十万上下;GM246要往五十万靠。机加工另算,粗到精一套下来常见五十到八十万,看型面复杂度和研配工作量。谈价先把吨价和余量谈死,再谈探伤标准。
铸件型面区有缩松,能焊补吗?
小面积可以,焊后必须重新做去应力处理,补焊位置要记录存档。型面投影正中间的大面积缩松我建议直接退回铸造厂重铸,焊补区后续拉延容易出划痕,返工成本比重铸还高。