奶茶杯模具的食品安全?PP料与薄壁
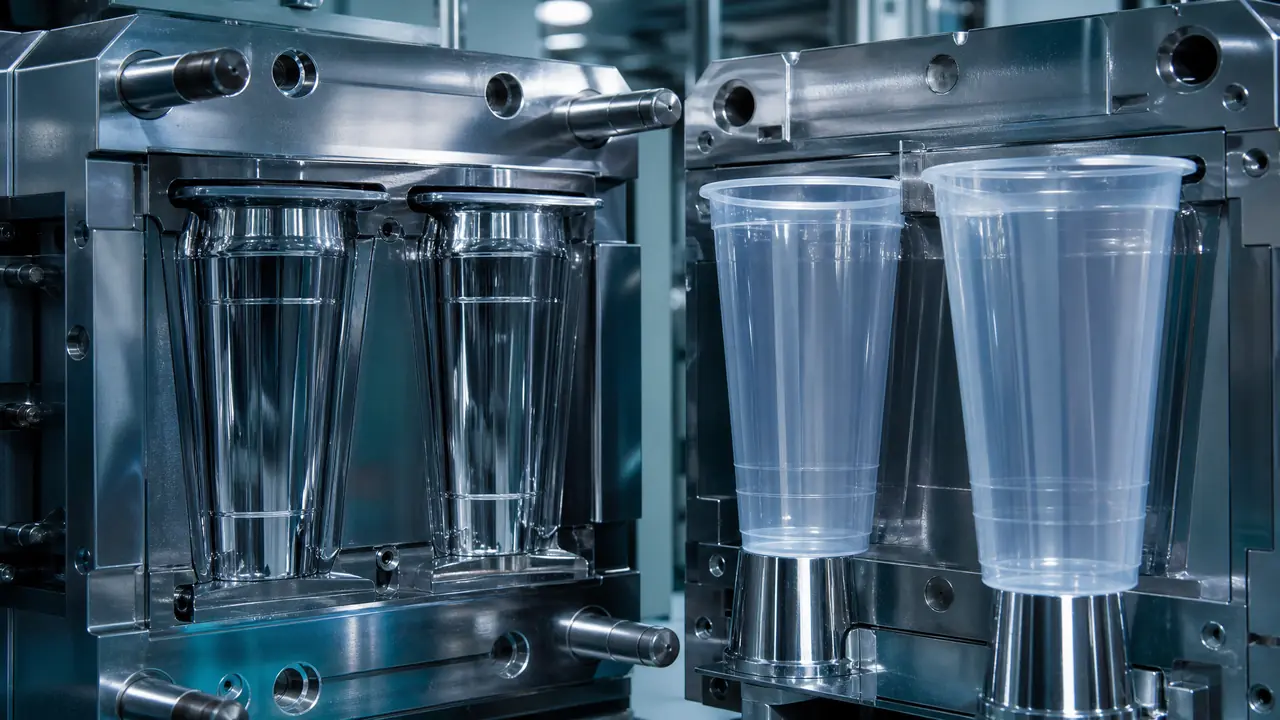
别绕了,奶茶杯的食品安全一半在料一半在模具:食品级PP加薄壁结构,缺一样都不行。模具端要盯住钢材牌号、镜面抛光和脱模剂这三处。下单前先让模具厂出示PP料的食品级检测报告,再看试模样杯。
奶茶杯模具做得对不对,光看料没用。上周一个开奶茶店的客户拿两只样杯来找我,都是PP的,为什么一只一掰就出白痕,另一只怎么折都不断。我翻过杯底看了料号和壁厚,差别其实在模具:一套是正经薄壁结构加镜面型腔,一套就是普通模具硬凑出来的。
很多人以为食品安全只跟料有关。料当然要紧,可模具这一端同样藏着坑:钢材会不会锈、型腔抛光到什么程度、脱模剂用什么、顶针位有没有毛边,这些最后都落到你每天喝的那杯奶茶上。这篇把料和模具两头一起讲清。
食品级PP怎么认?
认准全新料、杯底三角标5号PP,再看供应商能不能拿出符合GB 4806.7的检测报告,三样凑齐才算数。先看杯底那个三角标,里面数字是5、写着PP,这才对路。PET杯不是不能用,透明的样子确实好看,但耐温就在60℃上下,装热奶茶会软会变形,所以主流奶茶杯基本走PP这条线。两种料一个注塑一个吹瓶,工艺路线完全不同,塑料模具从注塑到吹瓶的全部类型,之前有篇塑料模具类型解析写得很细,可以直接翻。
PP本身是直接接触食品场景里用得最多的塑料之一,国标GB 4806.7管的就是这类制品。这里有个坑要提:同样写着PP,全新料和回收料的价差能到每吨两三千块,做出来肉眼有时分不出,装一次热水闻一下就露馅——回收料那股酸味糊味,新料没有。我见过一家厂为省一吨一千多块,整批杯子的异味投诉全砸自己手里,退货的钱早超过省下的料钱。
熔指这一项别漏。薄壁杯要求PP熔指普遍在30以上,行话叫高熔指薄壁料,低了打不满杯。供应商报价单上未必写,你主动问,让他把牌号和熔指报出来,最好连GB 4806.7的检测报告一起给你。下面这张表把两种料的差别摆在一起,选料时照着对。
| 对比项 | PP(5号料) | PET |
|---|---|---|
| 耐温范围 | 零下20到120℃左右 | 60℃上下就变软 |
| 装热奶茶 | 可以 | 不合适,会变形 |
| 成型方式 | 注塑,薄壁为主 | 吹瓶做瓶身居多 |
| 回收标志 | 三角标5 | 三角标1 |
薄壁为什么是模具的硬门槛
壁厚压到0.5毫米上下,普通模具和普通机台都扛不住,精度、注射速度、冷却水路得一起升级。市面上奶茶杯的壁厚大多在0.4到0.6毫米之间。听着薄,做起来全是门槛。料要在不到一秒的时间里跑完整个型腔,机台得配蓄能器,注射速度普通机根本给不出来。我们车间试过一套32腔的杯模,T1试模时边角总打不满,后来把模温压到18℃左右、充填时间从0.8秒压到0.5秒,才稳下来,单周期也从6秒多降到4.8秒。
薄壁对模具钢和加工精度也挑。型腔一变形,杯口就椭圆,封口膜压不严,出餐就漏。PP收缩率在1.3到1.5这个区间,设计时要提前放进去,算差一点,几万只杯子下来误差就攒出来了。这套功夫跟做精密注塑模具的公差控制是一个路数,细节在那篇精密注塑模具拆解里写得更全。
排气也容易被忽略。薄壁充填快,困气排不掉就烧焦,杯口一圈黑纹就是这么来的。排气槽深度控制在0.01到0.02毫米,既能排气又不飞边,这个精度全看模具厂的手艺。
模具端的三道安全线:钢、抛光、辅料
型腔钢材选S136或2083这类不锈模具钢,抛光到镜面,配食品级脱模剂,顶针毛边必须压住。先说钢材。很多模具厂报价默认用P20或者718H,做工业件没问题,但奶茶杯模的水路常年走冷水,车间又潮,普通钢过几个月就锈,锈斑蹭到杯子上,食品级三个字就白讲了。做食品件,型腔建议直接上S136或2083,贵一点,防锈这一步省不掉。
抛光决定挂不挂料。镜面型腔不藏胶粉,脱模顺,清洗也快;抛光不到位的型腔用久了挂一层黄斑,怎么洗都洗不干净,这种模出的杯子没人敢往食品上靠。我们验模的习惯是带一块干净白布擦型腔,擦出颜色就打回去重新抛。
还有两样小但躲不开:脱模剂和毛边。脱模剂认食品级的,用量压到最少,用多了杯口有一层滑腻残留;顶针位的毛边更麻烦,0.1毫米的飞边混进料里,喝的时候就是隐患,合模精度不够就反复修。防锈油也得挑,见过一套新模用普通机油防锈,头几千只杯子全是机油味,整批报废。这个教训是拿真金白银换的。
杯子说完了,顺带提一句杯盖。奶茶杯的食品安全一半也在盖上,盖子的密封筋、防盗圈同样是薄壁结构,模具要求和杯模是一路的。客户下单往往杯模盖模一起开,怎么开不亏钱,可以看我们写过的瓶盖模具拆解。
回到开头那两只样杯,白痕那只最后查出来是型腔抛光偷了工,料本身是好的。所以别绕开模具谈食品安全,料、钢、抛光、辅料四处一起看,缺一处都埋雷。下次跟模具厂谈之前,把这篇里的几个参数抄下来带在身上,够用了。
常见问题
奶茶杯模具一套大概多少钱,多久能交货?
看腔数和配置。单腔试制模几万块就能做,量产常用的32腔薄壁模行价大概十几万到三十万,S136加镜面抛光会再贵一截。交模周期多数在45到60天左右,急着开店的把时间往前留足。
薄壁杯总打不满或者杯口缩水,先查哪里?
先查模温水路,结垢是最常见的暗病,水路一堵模温上飘,缩水跟着来。再把注射速度和保压往上提一档试试。三处查完还没好,多半是排气或流道平衡的问题,得回厂修模。
样杯拿到手,怎么快速判断模具行不行?
装一杯85℃左右的热水,捏杯口看回弹,闻杯口有没有异味,再倒扣看杯口圆不圆。三样都过关,模具基本靠谱;有一项不过,别急着付款。
杯子有异味,是料的问题还是模具的问题?
大概率是料,回收料异味最重。模具端也可能添乱:防锈油、非食品级脱模剂都会带味。分开验证很简单,同一批料换一副模,或者同一副模换料,一次就能锁定来源。