注塑模具制造行业分层实录:大厂中厂模房各接什么单
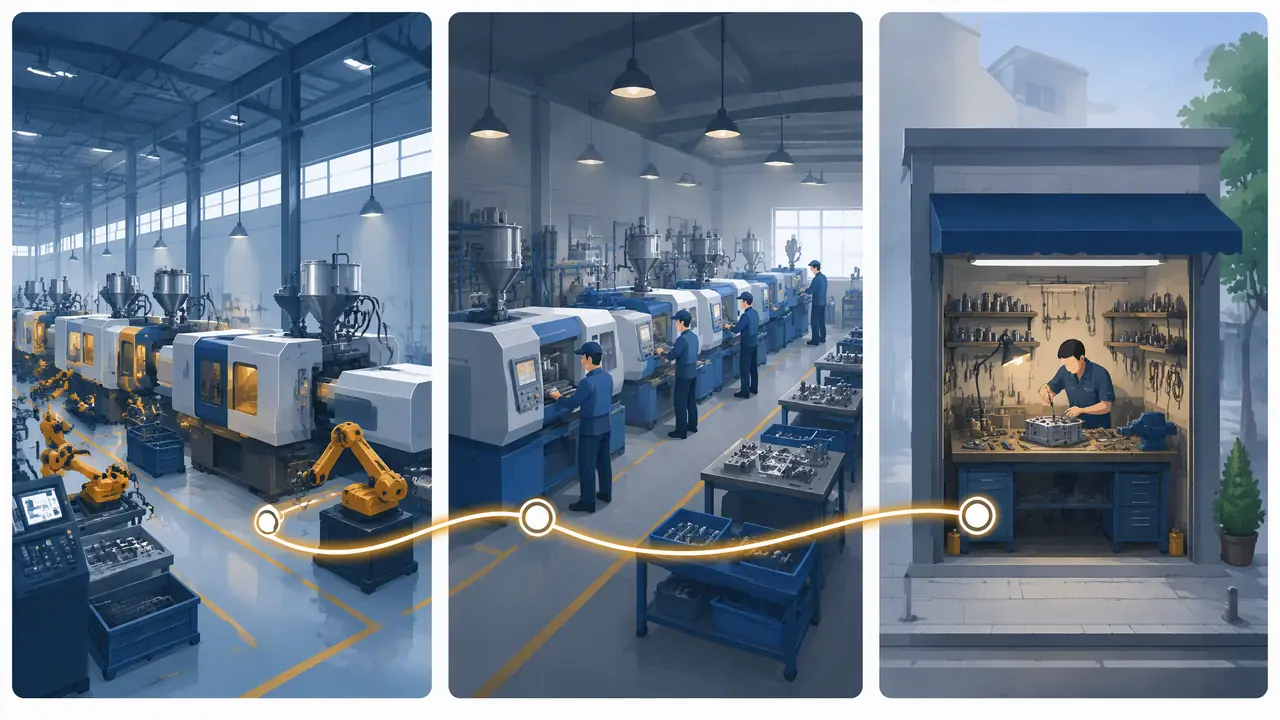
把话放这儿:注塑模具制造不是一个行业,是三层生意。头部大厂、腰部中厂、街边模房,吃不同的单、报不同的价、赚不同的钱。你手里的单放错层,轻则多花一倍的钱,重则拿到一套打两万模次就拉花的模具,量产跟着遭殃。
上礼拜一个做小家电的客户,拿着同一套果汁机外壳的3D图来问我。他手里攥着三份报价:珠三角一家上市大厂报二十八万,我们中厂报十六万,他老乡开的模房报九万。他问我是谁在坑他。我说谁都没坑你,这三家根本不在一条赛道上。注塑模具制造这个行业,外人看是一行,拆开其实是三层生意,单子从上往下流,价格也一层比一层低。
同一个零件,三份报价差了三倍,这不是玄学,是三家的成本结构、设备配置和兜底能力完全不同。你要是不知道单子该放哪一层,轻则多花冤枉钱,重则模具寿命撑不到产品下市。这篇我按自己在中厂跑了六年业务的底子,把三层的门道、订单怎么在链条里流转、报价差在哪,一次讲透。
大厂、中厂、模房:三层结构各吃各的单
注塑模具制造分三层:头部大厂吃汽车医疗整模单,中厂接家电日用品,十人以下模房靠外协和快单活着,设备、客户、报价都差得远。下面一层层说。
先说大厂。年产值几个亿那种,三百人往上,车间里机台几十台,客户是主机厂和一线品牌。他们做保险杠、仪表台这类整模,一套五十万到三百万,账期六个月起步,还得过IATF16949验厂。接单靠竞标,一个项目从定点到量产爬坡要跟一两年,普通的小客户人家看不上。我带客户去参观过一家,光三坐标测量室就比我们整个设计部还大。
中间这层就是我们所处的位置。五十到一百五十人,机台十到二十台,主做家电外壳、日用品、小型结构件,单套八万到三十万。全国这层厂最多,光我们余姚周边,开车二十分钟能数出上百家。活法就一个字:快。报价两天出图,T1试模压到三十五天左右,大厂嫌小嫌碎的单全接。说实话,这层的利润薄,一套模毛利能有三成就算干得不错了。
最底下是模房。三到十个人,两三台CNC加一台火花机,有的连专职设计都没有,靠收大中厂外发的活儿活着:铜公、模胚粗加工、深孔钻、抢修。我上个月刚把一副急单的电极外发给隔壁模房,晚上十点送过去,第二天早上八点取,收我四百八。这种活儿大厂排期排不上,中厂自己也忙不过来,全靠模房补位。
对了,还有一层隐性玩家:贸易商。自己没机床,赚信息差和垫资的钱,一般加价百分之十到十五。要不要绕开他们,后面FAQ里细说。
一张订单在链条里是怎么流转的
订单从品牌方出发,经采购或贸易商落到有资质的中大厂,中大厂再把电极、深孔、试模等工序分包给模房,一层一层往下流。每流转一道,价格和风险都在重新分配。
拿上个月我经手的一单举例。客户是个做破壁机的品牌方,新品要开一套杯体模,两腔,718H钢。他们采购先在行业展会上收了五张名片,筛完剩三家比价。谈判桌上比的不光是价格,还有交期、验厂报告、付款方式。最后落我们这,十六万,四十五天T1。
我们接了单,也不是所有活都自己干。模胚从模架厂买现成的LKM标准架,铜公画完图连夜送模房,深孔钻外发,热处理外发,试模租隔壁注塑厂的320吨机台,一个小时两百八。真正留在自己车间的,是型芯型腔的精加工和装配研配。T1打出来客户来看件,测尺寸、看外观、查缩水,提出七处修改,修模两轮,前后五十五天交付。
这条链上每一步都有人赚一道钱,也每一步都可能出岔子。我见过最离谱的一次,是贸易商把单转了三手才落到真正做模的厂。客户以为自己在跟厂家谈,实际上前面已经加了两道价,出了问题还互相踢皮球。所以下单前一定问清楚一件事:你是不是最终做模的人。这个问题能帮你筛掉一半的麻烦。
同一套模,三层报价差在哪
同一套家电外壳模,大厂报25到30万,中厂15到20万,模房9到12万,差价藏在钢材档次、设计深度、试模次数和售后兜底四块。拿表看更直观。
很多人以为差价是利润厚薄,其实大头在成本本身。我拆过一张大厂的报价单:同一套模,他们用一胜百的进口钢,我们用国产等效料,光材料差四万多;他们的设计部做完整模流分析,我们是老师傅经验加简易CAE;他们承诺免费试模三次、终身保修,我们只保一年。按行情整理成表:
| 对比项 | 头部大厂 | 腰部中厂 | 街边模房 |
|---|---|---|---|
| 典型规模 | 300人以上,机台几十台 | 50到150人,机台10到20台 | 3到10人,两三台CNC |
| 主接单型 | 保险杠、仪表台、医疗整模 | 家电外壳、日用消费品模 | 电极、抢修、小件快模 |
| 单套报价 | 50万到300万 | 8万到30万 | 2万到10万 |
| T1交期 | 60到90天 | 35到50天 | 15到25天 |
| 兜底能力 | 有法务有保险,敢签赔付条款 | 看老板风格,可以谈 | 基本没有,风险自己担 |
我的建议一向明确:年量上百万件、外观要求高的产品,别省那几万,找中大厂,模具寿命能干到五十万模次以上;年量几万件、还在试市场的,找口碑好的模房甚至开铝质软模,两三万就能出手板验证。夹在中间的,中厂是性价比最高的选择。这话是我自己说的,毕竟我就站在这层。
再给一个选层的土办法:看对方敢不敢报模具寿命。敢白纸黑字写保证三十万模次的厂,一般对钢材和热处理有底;只肯说看使用情况的,多半是料没给你上够。这个细节比看厂房气派不气派管用得多。
回到开头那个果汁机的客户。他最后把单给了我们,十六万,但砍掉了一项他其实用不上的配置:热流道换成普通潜伏式浇口,省一万六。三层结构没有谁好谁坏,只有合适不合适。先把产品的量、要求和预算摆清楚,再决定把单放进哪一层,这一步做对了,后面能省一半的扯皮。
常见问题
年产量大概几万件,有必要开钢模吗?
看产品生命周期。打样试市场可以先开一套铝质软模,价格是钢模的三分之一,能打三万到五万模次,卖得动了再上钢模不迟。不少人一上来就开钢模,结果产品卖不动,模钱全砸手里。
怎么分辨对面是真中厂还是模房挂个牌子?
看三样:机台数量、有没有独立设计部、敢不敢提供钢材炉号和热处理报告。真中厂一般十台机台往上,设计部至少两三个人。只报得出加工价、说不出材料来路的,多半是转手的。
通过贸易商下单是不是一定吃亏?
不一定。外贸单和跨区域采购,贸易商的语言沟通、垫资和售后协调是真有价值,加的百分之十到十五算服务费。但本地采购还隔一层贸易商,那基本就是白交钱,直接找厂谈更好。
模房开的模真不能碰吗?
能用,看情况。结构简单、外观要求不高的小件,老师傅手开的模便宜又快,很多电商爆品就是这么起家的。但精密配合件、透明件、医疗件别省,模房缺检测设备,公差全凭手感,风险太大。