注塑模具产品能做多大?齿轮到托盘
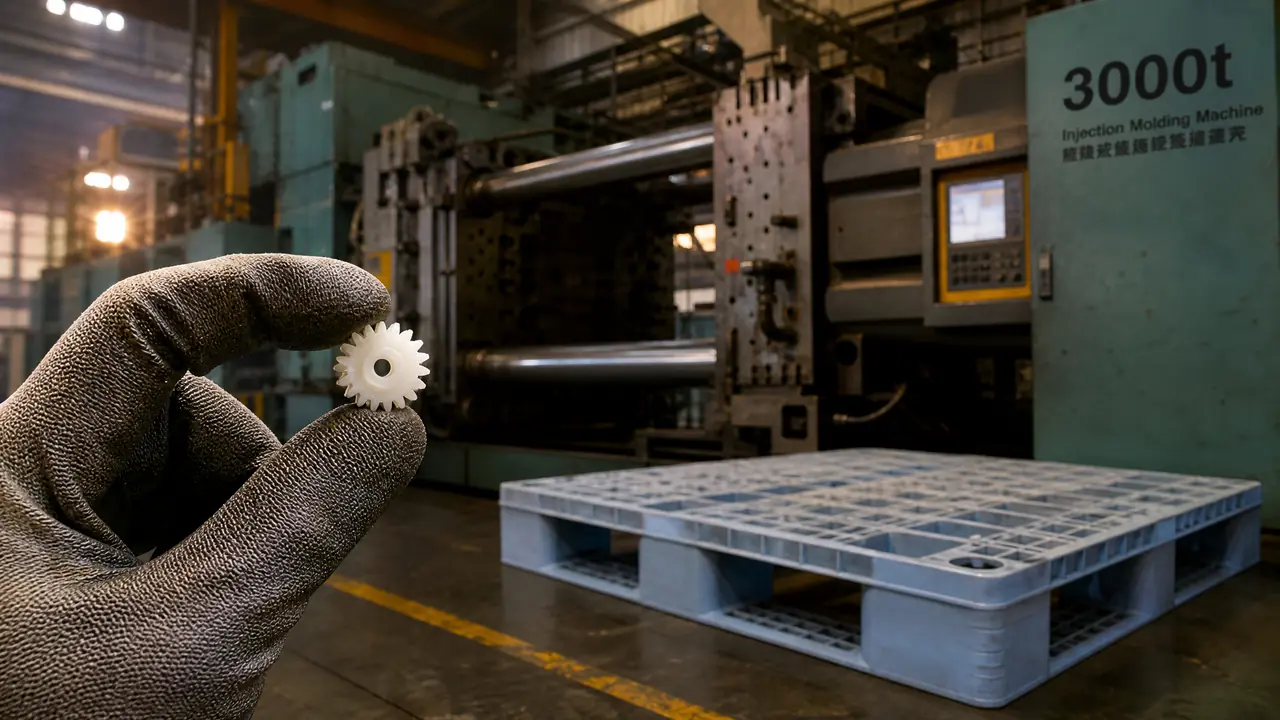
直接给结果:注塑模具产品从零点几克的齿轮到二十公斤的托盘都能一次注出来,上限卡在注塑机吨位和注射量上,模具本身不是瓶颈。先按产品的重量和投影面积估机器,再去谈模具价格,顺序别反。
注塑模具产品能做多大?这个问题我在车间听过好多版本。有人拿手机壳比划,有人问我能不能注一张桌子。我见过的实际范围是:最小的件0.3克,一块手表里的换挡轮;最大的一件14公斤,物流仓用的双面托盘。中间隔了四万多倍,都是同一类工艺做出来的。
所以别猜了,这个跨度比大多数人想的夸张。更反常识的是,决定尺寸上限的偏偏不是模具。模具说到底就是一副钢铁型腔,多大都能开,问题是你把它放到哪台机器上。锁模力不够,熔胶会从分型面喷出来;注射量不够,产品打不满。这两笔账算清楚,尺寸的事就解决了一大半。
决定尺寸的不是模具,是注塑机这两笔账
注塑模具产品的尺寸上限由锁模力和注射量共同决定,锁模力看投影面积,注射量要留两成余量,两头都够才打得出来。这两笔账缺一个都不行,很多客户只问机器多少吨,不问料筒能吐多少料,结果吨位够了产品还是缺料。
锁模力行业里普遍按投影面积乘比压来估,常见材料取每平方厘米0.3到0.5吨。一辆车的保险杠投影面积大概0.35平方米,算下来要1700吨起步,考虑保压和排气再放余量,所以保险杠模都放在2200吨以上的大机上。注射量这笔账更直观:产品重14公斤,料筒一次的注射量至少得18公斤,PP料还要算流道,双面托盘的热流道里常年存着小一公斤料。
我劝你先算这两笔再去找供应商。有个客户拿着托盘图纸跑来问模具多少钱,我反问他打算放哪台机器上,他说随便。随便的意思就是还没买机器。3000吨的机时费一小时几百块,要是产品做小一档,用1600吨就能打,一年的加工费差出十几万,这笔账比模具价还重要。
0.1克的齿轮和14公斤的托盘,工艺差在哪?
小件拼的是精度和热平衡,大件拼的是流道设计和收缩率控制,从齿轮到托盘,工艺难点正好倒过来。小件怕缩水和毛边超差,大件怕变形和缺料,控制手段完全两套逻辑。
先说小头。钟表齿轮、仪器齿轮这类件常用POM料,收缩率2%上下,模温差两度尺寸就飘。我们打过一套直径12毫米的齿轮模,型腔公差要求正负0.02毫米,模具钢用S136,齿轮芯部还镶了铍铜块帮散热,单件周期压到12秒。这种模子的钱是花在精度上的,机器也得用精密注塑机,普通机的重复精度跟不上。想深入了解公差怎么抠的,可以看这篇精密注塑模具公差控制到0.01mm是怎么做到的。
大头正好反过来。双面托盘1200乘1000毫米,PP料,收缩率按1.3到1.6%放,模具进胶靠8个热流道嘴同时喂料,不然两米长的料流走到一半就冷了。周期85秒左右,一件顶齿轮厂半天的产量。这里吃过亏:第一套托盘模我们按1.8%收缩率做的型腔,试模出来卡槽实际缩到1.4%,插件插不进去,烧焊改模拖了两周,客户在旁边守着,那滋味不好受。大件模具的流道设计是门学问,这篇热流道模具的浇注系统全解析讲得比我细。
两头的钱花得也不一样。齿轮模贵在钢料和加工工时,托盘模贵在钢料用量和热流道系统,一套托盘模毛重接近40吨,运出去得拆成三块。
中间档位最卷:家电外壳和保险杠才是走量主力
家电外壳和保险杠这类中间尺寸的件才是行业走量主力,大部分模具厂的订单大头都落在这个档位,竞争狠,工艺也最成熟。齿轮和托盘看着极端,真正养活模具厂的还是中间那些几百克到几公斤的产品。
洗衣机面板、空调外壳、周转箱,单件重量几百克到一公斤半,机器500到1000吨,这个档位供应商满地都是,报价杀得厉害。保险杠往上一点,模具做到四米多长、三十多吨重,能接的厂子一下子少了一截,价格反而稳。老实讲,如果你是采购,中间档位比价能省不少钱, extremes那一头还是看专业度。
| 产品档位 | 典型单件重量 | 常见机器吨位 | 单件周期 | 模具大概价位 |
|---|---|---|---|---|
| 精密齿轮 | 0.1到2克 | 80到150吨 | 8到15秒 | 十五万起 |
| 家电外壳面板 | 300克到1.5公斤 | 500到1000吨 | 30到55秒 | 十万到三十万 |
| 汽车保险杠 | 3到4公斤 | 2000到2800吨 | 55到75秒 | 四五十万起 |
| 双面塑料托盘 | 10到20公斤 | 3000吨往上 | 80到110秒 | 三十万上下 |
表里的价位是江浙一带的大概行情,珠三角会略低一成上下,仅供参考。有个规律你看出来没有:齿轮模比家电模还贵,尺寸小不等于便宜,精度才是烧钱的地方。
回到开头那个问题,注塑模具产品的尺寸范围比想象中大得多,0.3克到14公斤我都亲手打过。你真要做产品,先别急着问模具多少钱,把图纸的重量和投影面积整理出来,对照这台机器的锁模力和注射量算一遍,心里有数了再去询价,谈的时候腰杆都硬一些。
常见问题
小作坊的注塑机能做出合格的注塑模具产品吗?
看精度要求。桌面机和二手小机注几克到几十克的小件没问题,比如玩具配件、收纳盒。但齿轮、卡扣这类带配合公差的件,普通小机的重复精度不够,批与批之间尺寸飘,量产后麻烦不断。
产品越大,模具是不是一定越贵?
大体是,但不成正比。托盘模比保险杠模便宜一截,因为保险杠的型面复杂、配合位多。真正推高模具价的不是尺寸,是精度、复杂度和寿命要求,一个几克的高精密齿轮模可以比托盘模还贵。
同一副模具能不能注不同尺寸的产品?
不能。型腔开多大就是多大,产品尺寸定死在钢料里。想一个模出多种规格,行内做法是一模多腔各配不同规格,或者做可换镶件,但镶件方案会牺牲一点精度,接缝处容易留线。
我想做一款塑料托盘,第一步该干什么?
先查你周边200公里内有没有3000吨以上的注塑机。托盘产品运输不经济,本地有大机才有落地条件,没有的话运费能把利润吃光。确认了再谈模具,模具厂会帮你复核收缩率和流道方案。
延伸阅读
刚接触这行的话,这篇注塑模具入门指南把原理和常见坑过了一遍,适合当第一篇读。
想看懂模具图纸再跟供应商谈判,这篇注塑模具结构基本常识配了图,对照着看会快很多。