注塑塑胶模具钢料怎么选?P20和S136的账帮我算明白了
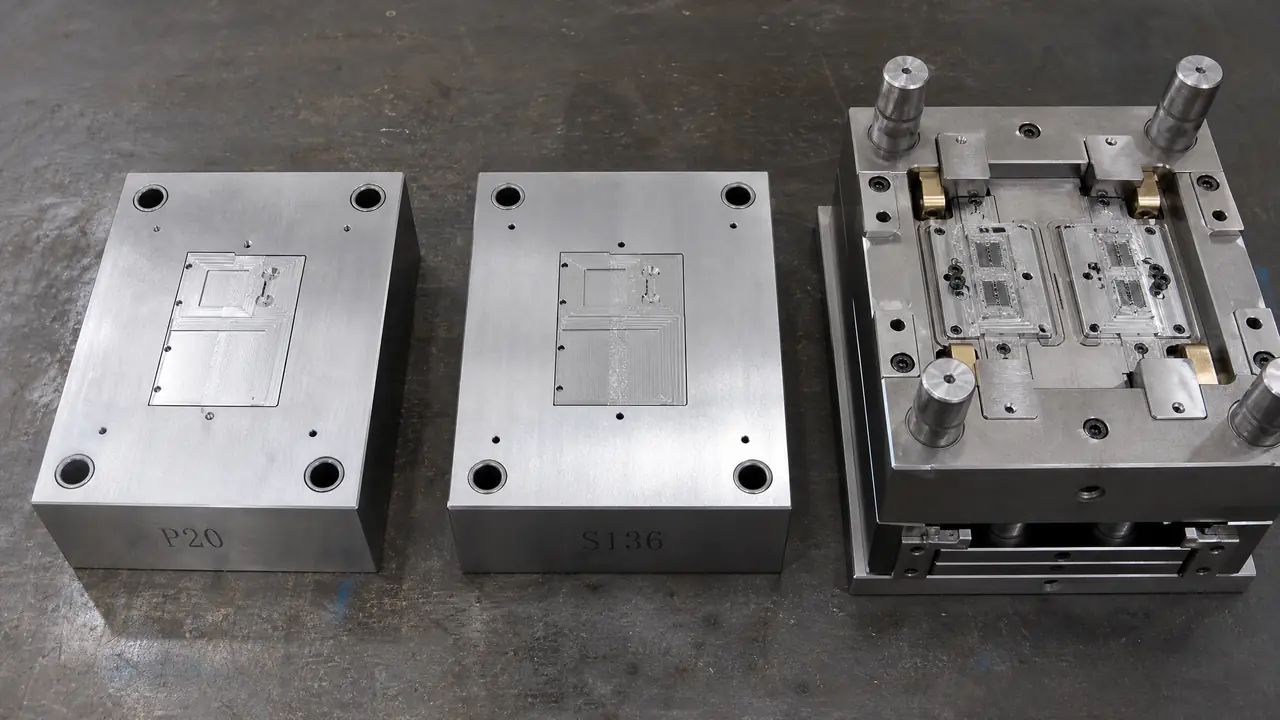
挑明了讲:注塑塑胶模具耐用不耐用,七成看钢料选得对不对。30万模次以内的单子用P20预硬钢就行,省下热处理的钱和七天工期;产量上50万模次,或者打PVC、做透明件,直接换S136淬硬到HRC48-52。拿着这套标准去对报价单,钢料那一条就骗不了你。
上个礼拜车间里刚吵了一架。业务接了个外贸单,周转箱壳体,客户要求保用三年,销售在报价单上写了P20,老板娘一看就把笔抢过去了——这单子一年要打240万模次,P20撑不到一年就得拉伤,返修一次耽误半个月交期。最后改成S136淬硬,光钢料多花八千多,可这副模能稳稳打满整个合同期。这就是注塑塑胶模具行当里最常见的一笔账:钢料不是越贵越好,是跟产量对得上号才不亏。
我在车间里带了十来年徒弟,见得最多的不是买贵了,是买错了方向。有人贪便宜用P20去打加玻纤的料,三个月型腔就起毛面,制品拉丝发亮,客户验货直接退回来。也有人给一个一年只开两万模次的单子配S136加镜面处理,多花的钱三年都赚不回来。所以这一篇我就干一件事:把常用的几种模具钢按产量分好档,热处理硬度多少、钢料多少钱一公斤、适合打什么料,一次摆清楚。你看完去对报价单,钢料那一行写的是什么、该不该是这个价,心里基本有数。
常用模具钢分几档,各自能打多少模次
车间里最常用的就三档:P20和718H属于预硬钢,出厂硬度HRC30-36,拿来就能开模,适合30万模次以内的单子;S136和2344属于淬硬钢,热处理到HRC48-52,能扛50万模次以上;再往上是耐腐蚀的S136防锈处理,专治PVC和透明件。分档的依据不是钢号好不好听,是硬度能不能扛住保压压力和胶料的冲刷。
为啥预硬钢不能往高了打?因为预硬钢出厂硬度就定死了,你没法再淬火。硬度上不去,型腔表面在几十万次的合模挤压里就会疲劳,先是起橘皮,再是拉伤,最后制品拔毛边。淬硬钢不一样,粗加工完留量,淬火回火把硬度顶上去,再用硬铣和角部清根把尺寸找回来,型腔能一直硬到HRC52,表面还扛腐蚀。说白了,这跟买菜刀一个道理——软刀切两下就卷刃,开了刃的硬刀能顶好几年。
具体分档我在本子上记过一笔账,大概是这么个范围:
| 钢料 | 出厂/热处理后硬度 | 靠谱寿命 | 钢料价(每公斤) | 适合打什么 |
|---|---|---|---|---|
| P20(预硬) | HRC30-34 | 20-30万模次 | 18-25元 | ABS、PP日用件外壳 |
| 718H(预硬) | HRC34-38 | 30-50万模次 | 25-35元 | 家电面罩、玩具类量产件 |
| S136(淬硬) | HRC48-52 | 50-80万模次 | 40-55元 | 透明件、PC、光学件 |
| 2344(淬硬) | HRC48-50 | 50万模次上下 | 38-50元 | 加玻纤的工程件 |
价格是我这边今年拿到的行情,不同钢厂、不同厚度有浮动,你看个档位就行。对了,多提一句,一模两腔和一模四腔对钢料的要求也不一样,腔数翻倍,每个型腔的“工时”也翻倍,寿命打折得按总模次算,不是按单个腔算。
P20拿来就开省在哪,什么时候必须上淬硬钢
P20最大的好处是省掉热处理:钢厂出厂就预硬到HRC30-34,机加工完抛光就能试模,省热处理费大概六千到一万,省五到七天空冷等硬度的工期。订单量在30万模次以内、打ABS和PP这类软胶,P20是最省钱的选法。
我给车间里新人算过一笔账:一副一腔的中等模架,P20的方案总报价八万五上下,同样的结构换S136淬硬,得做到十万往上。差价主要在三块——钢料贵一截、热处理一笔、淬火之后还要重新精加工找尺寸又是一笔工时。T1试模时间也能差出一周。要是客户一年就打十几万模次的单,这笔钱纯属白花。
那什么时候必须上淬硬钢?三种情况躲不掉。一是产量实打实上50万模次,预硬钢表面硬度扛不住,中途就得返修,停机损失比差价还大;二是打PVC,PVC一加热就往出冒腐蚀性的气体,普通钢料型腔几个月就锈出麻点,制品表面跟着发花,这种情况还得用S136这类含铬高的防锈钢;三是做透明件,像PC灯罩、亚克力面板,型腔要抛到镜面,硬度不够抛上去也保持不住,打几千模就雾掉。
这个坑我踩过,说说代价。早些年有个单子,客户说是打ABS,我按P20备的料,结果来料实际是PBT加30%玻纤,打了两万模次型腔边坡就磨出了清晰的白痕,制品尺寸飘出公差带,客户当场停单。返修把模具拆下来焊补、重新淬火,前前后后搭进去两万多,交期还拖了十二天。打那以后,我们接单第一件事是拿到 resin 的牌号确认书,料性没确认前不动钢。
钢料之外,热处理和报价单里还有哪些门道
看报价单别只盯钢号,热处理写没写清楚才是关键:同样叫S136,淬火回火做到HRC48-52和只做到HRC40出头,寿命差一半,价差在八千到一万五。钢料、热处理、精加工三笔账在报价单里应该分开列,混在一起报的,多半有水分。
热处理这块水挺深。淬火温度、回火次数、是不是真空炉,都影响最终硬度均不均匀。我习惯在合同里写死“淬火后抽检硬度,型腔表面三点取平均”,一件小事,能省后面无数扯皮。模温机这块也得提一句,淬硬钢模具打活时模温建议顶到80度上下再进胶,冷模打出来的件内应力大,放两天就变形,这是很多新手栽跟头的地方。
报价单上钢材那行怎么核?教你个土办法:模架尺寸乘以钢料密度大概7.85,粗估毛重,再乘上面表格里每公斤的单价,就知道钢材这行报价的水位。误差当然有——型腔要挖掉的料、模架是不是标准件、有没有镶件,都影响最后数字——但量级错不了的。人家报八千你估出来三千,那不是人家算错,就是给你用的不是图纸标的钢。拿不准就把三档钢料都让厂家报个价,价差一摆出来,谁实在谁玩虚的,一目了然。
选钢这件事上我更偏向宁可往上调一档:产量卡在临界线上的时候,比如客户说大概三十来万模次,我一般直接按718H报,多花的那几千块买个踏实,总比中途停机返修强。关于模架部分怎么跟钢料配套选,可以看看这篇注塑模具模架怎么选?LKM标准与非标模架的差价和适用场景,里面对模架钢料也有一张表。想先把钢料牌号体系整个过一遍的,这篇塑料模具钢怎么选?预硬/淬硬/防锈/镜面四大体系按产量选钢速查讲得更全。要是产量大、结构复杂到要用热流道的,那钢料还得再往上提半档,可以参考热流道模具设计的五个关键:浇口、温控、压力平衡一次讲透。
回到开头周转箱那副模,改了S136之后上个月已经交付,客户首批50万个件打下来,型腔表面连橘皮都没起。选钢这事说难不难:产量决定档位,料性决定防不防锈,透明件决定要不要镜面,三问对上,钢号自然就出来了。下次拿到注塑塑胶模具的报价单,先别砍总价,把钢料那行拎出来问清楚是什么牌号、热处理硬度多少,光这一步就能帮你避开大半个坑。
常见问题
P20模具钢打透明件行不行?
不建议。透明件型腔要抛到镜面,P20硬度只有HRC30出头,抛完打几千模表面就雾了,而且钢材里杂质偏多,抛不出真正的镜面。做透明件老老实实用S136淬硬,预算紧可以看看抛光性能好一点的718H,但量产还是淬硬钢稳。
预硬钢还能再淬火提高硬度吗?
基本不行。预硬钢的硬度是钢厂出厂时调质好的,再加淬火容易变形开裂,晶格也乱了,等于把钢废了。想要高硬度,一开始就该选淬硬钢路线:粗加工留量、淬火回火、再精加工,顺序不能反。
模具钢料费大概占整套模具价格的多少?
中小型模一般在15%到25%,大模占比更低一些,因为工时费越往后越重。所以光砍钢材价省不了几个钱,真正的大头在设计和加工工时里,谈判重点放错地方容易被销售带着绕。
S136和2344都淬硬,选哪个好?
看打什么料。打PVC、透明件、对表面光洁度挑刺的,选S136,它含铬高、防锈抛光都好;打加玻纤的工程件,选2344,它韧性更好,扛得住玻纤长期冲刷。两家价格差不多,别选错方向。
模具放一段时间不用,型腔生锈怎么办?
停机前把型腔擦干净,喷防锈剂,模温降到室温再合模存放,环境湿度最好低于60%。已经起锈点的,轻的用抛光膏能救,重的得重新咬花或者焊补,所以停机保养比返修划算得多,这套动作车间里必须写进规矩。