注塑加工模具外协怎么找厂?代客注塑行情与避坑门道
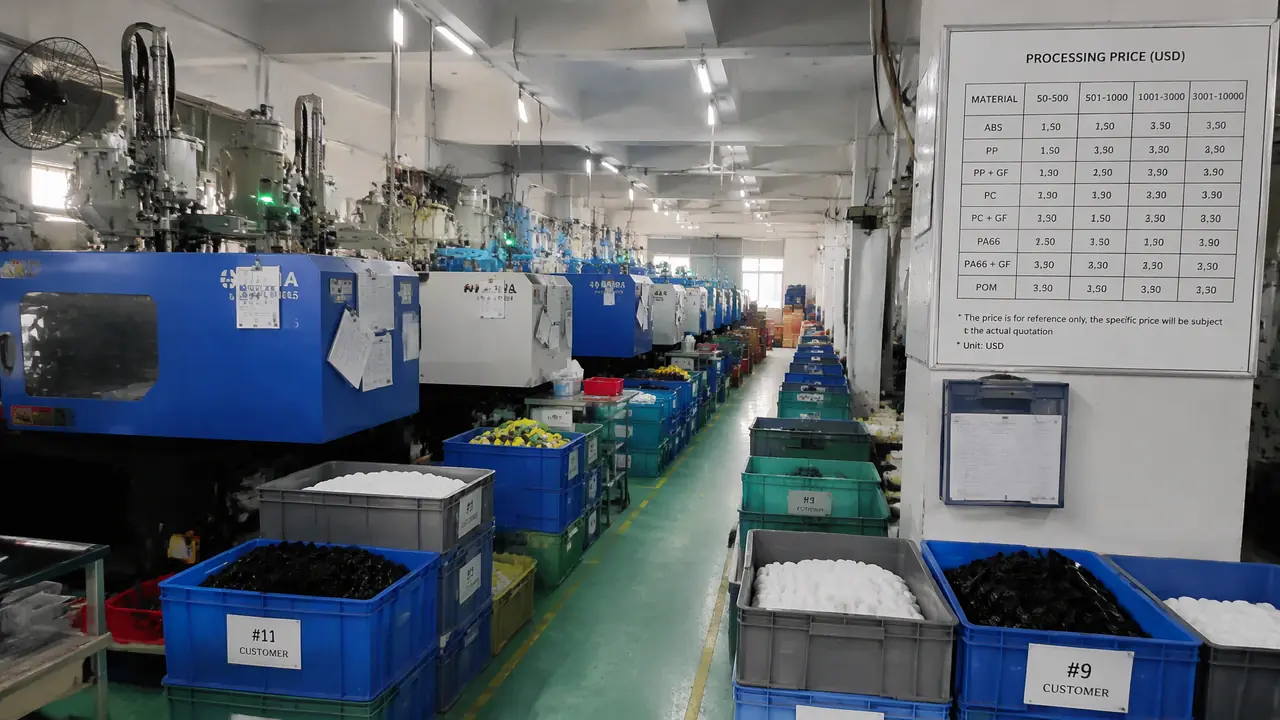
一句话版本:手里有模具要找人打件,走的是代客注塑的市场,先按投影面积估吨位对准机台,再把按模次、按公斤、按机时三种计价核一遍,模具保养责任和水口归属写进单子,成本和交期才攥在自己手里。
上礼拜有客人开面包车拉来一套注塑加工模具,往我桌上一放就问代客注塑什么价。带模找厂这事儿,先把模的底细摸清再谈价,顺序反了早晚吃亏。
他答不上来这模上回打的什么料,也说不清在原来那家厂放了多久。我坐在注塑厂的接单窗口,这样的客人一礼拜总要来两三个:手里有套注塑加工模具,产品自己卖,打件想外放。门道其实就几条,客人不知道,价钱就谈不到点子上。这篇把我平时反复讲的话归拢一下,你照着走一遍,送模时心里就有底了。
代客注塑市场怎么运转,计价方式先弄懂
代客注塑分纯代客注塑厂和带开模的一体厂两类,计价有按模次、按公斤、按机时三种,谈价前先把水口料归属和折价写进单子。厂的类型选对,计价才谈得下去。
市场上接活的主要就这两类。一类是纯代客注塑厂,车间里机台一排,只管打件,模是你自己的;另一类是一体厂,开模打件一条龙。手里已有模的客人,我更偏向推荐第一类,理由很直接:一体厂的收入大头在开模,你的模都开好了,他接你的单没多少油水,旺季多半把你的件往后排。纯代客注塑厂靠机台吃饭,你的模就是他的活,反而金贵。两种厂的分账方式,纯模具厂、注塑厂和一体厂的分账对比这篇里算得细,我接着讲计价。
| 计价方式 | 适合什么活 | 参考行情 | 谈价盯什么 |
|---|---|---|---|
| 按模次 | 薄壁小件、一模多腔 | 几毛到十几块一模 | 一模几腔,是否打满 |
| 按公斤 | 厚壁件、周转箱类 | 料价上浮三到五成 | 水口破碎料折几成 |
| 按机时 | 打样、几百件的小批 | 一小时60-140元 | 调机和搬模算不算 |
教你一个验报价的土办法:拿机时费倒推模次价。一百二十吨的机台,机时费七十块一小时,你的件周期四十五秒,一小时能出八十模,光机时摊下来不到一块钱,对方报一块二一模是正常价,张口就报三块,那是拿你补淡季的空机。反过来,厚壁件周期长、料占大头,按公斤算才合理。两种算法互相一换算,报价虚不虚当场见分晓。
这账厂里一般不主动教你算。
起订量也要问死。我们厂的规矩是五百模起做,不到这个数,调机的时间比打件的时间还长,谁接谁亏。打样另算,两三百块调机费谁都省不掉,别嫌贵,调机师傅真在机台边站一下午。
按吨位对机台,硬凑的厂打不出好件
估吨位先算件的投影面积,每平方厘米按三百公斤上下取,薄壁件往五百靠,算完往上一档选机台,吨位段不齐的厂再便宜也别放。吨位不够硬压,出来的全是飞边。
| 机台吨位 | 打得动的典型件 | 机时费参考 |
|---|---|---|
| 80-120吨 | 挂钩、瓶盖级小件 | 一小时40-70元 |
| 160-250吨 | 收纳盒、家电外壳 | 一小时70-100元 |
| 320吨往上 | 周转箱、椅面类大件 | 一小时100-140元 |
你不用自己会算模流,把产品3D图发过去让厂里报锁模力,两家报的数差出一截,必有一家在瞎说。这个坑我踩过:前年有客人在别处打了批收纳盒,飞边刮手,拉来一看,那家最大只有二百五十吨的机,模的投影面积实打实要三百二十吨,锁模力不够硬压,飞边修都没法修。换到我们三百二十吨机台上,参数一给,出来的件边口用手一摸,齐整。
吨位对上还得看料筒区。料筒上贴着料名标签、空料袋码放整齐的,差错就少;黑乎乎一片、料袋乱扔的,你敢把PC件交过去?黑色料打完不洗机就上你的白件,黑点全在表面,退货都不知道找谁。跟把车借给朋友一个道理,钥匙交出去之前,总得先看一眼油表。
人去不了现场,就让厂里拍段打件的视频,盯着顶针位和分型面看,十有八九能看出水平高下。
模具放出去,保养和水口要白纸黑字
模具离手前拍合模状态照,单子上写清每五万模保养一次、水口料归属和折价比例,旺季下单提前十天打招呼,三条落在纸面上才稳。口头承诺,一件都靠不住。
说实话,代客注塑里最不值钱又最要命的就是那句"都是熟人怕什么"。模放厂里大半年没人管,拉回来导柱锈死、顶针咬在孔里拔不出,修一回三四千,比省下的加工费还多。前年那套收纳盒模就是这么来的,三千八的修模费我在单子上单列一行,客人看了半天没说话。
模进厂先做全检,这是我们后来立下的死规矩。合模拍照、模次计数清零、运水接头封好,三样做完才上机。打满五万模提醒厂里保养,顶针上油、分型面清残料,跟刷牙一个道理,牙不疼没人肯刷,疼了就是大几千的事。
水口料更要提前讲。按公斤计价的,水口破碎掺几成、按什么价折,白纸黑字;自己买料的,整袋不拆、过磅留单。对了,说到料,岔一句——敏感的料像PC,得烘够一百二十度四个小时再上机,厂里省这道工序,件里全是银丝,账面省的钱全赔进废品里。
交期同理。每年中秋到圣诞前这两月,机台排得满满当当,大单插队,你那十万个挂钩只能往后靠。跟厂处得好的秘诀也不复杂:淡季把单送过去,旺季人家才记得你。
回头说那套挂钩模。我让客人把模留下做全检,四腔里有一腔顶针烧蚀,先修再打,多花六百块,他心疼归心疼,还是认了。带模找人代客注塑,说穿了就是把丑话写在前面:模的底细、计价的算法、保养的账,三样谈透,你和厂里都睡得踏实。下回送模前,先把这三张单子备齐。
常见问题
我还没有模具,只有产品图,能直接找代客注塑吗?
得先把模开出来,这一步绕不过去。可以先找模具厂把模做好,验收合格再送去代客注塑厂打件;也能找带开模的一体厂一步到位,只是谈的时候要把打件单价一并锁进合同,免得开完模被人拿捏。
模具长期放在加工厂,多久该去看一次?
一个月去一次,重点看模次计数和防锈状况。走不开就打视频电话,让厂里把模次表和模面拍给你,五万模保养这个节点别放,过了节点催也要催着做。
自己买料送到厂里打,划算吗?
量大就划算,一吨料自己拿通常能省一到两成差价。盯三件事:整袋不拆防调包、过磅留单、确认烘料条件,PC和PA这类料烘不透,件发脆,省的都赔在废品上。
几百个件的小单,厂里愿意接吗?
愿意接的厂有,但基本按机时计价,两三百块调机费省不掉。这种单你多问一句:这批的参数记录留不留?参数存了档,下批来打,件才能对得上这一批。