注塑模具加工厂下单要注意什么?模流报告
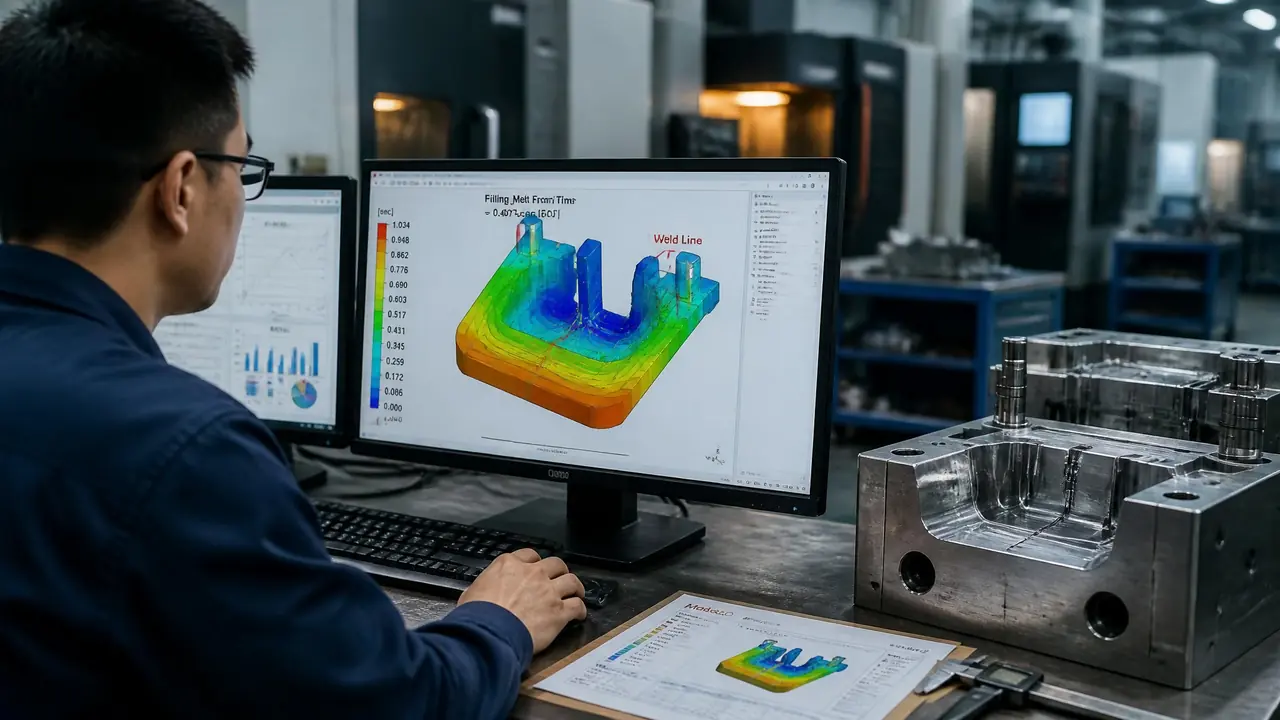
我的判断是:下单前拿到一份认真做的模流报告,比砍掉五千块报价更值钱。报告能提前暴露缩痕、困气和熔接痕的位置,改图几乎不要钱,改钢一次少说上万。先让工厂把分析做出来,再坐下来谈价格。
你们第一次找注塑模具加工厂下单的时候,是不是也看谁报价低就把图发给谁?我吃过这个亏。前年一个PC外壳项目,我在两家厂之间比价,选了便宜两千块的那家,结果对方连模流分析都没排,T1试模出来四条熔接痕全压在产品正面,改模加重新试模前后拖了一个多月,客户那边差点把单撤了。打那以后,我下单前只问一句话:模流报告出不出?不出,报价再低我也不签。
这份报告说穿了就是开模前的沙盘推演。塑料还没进钢模,软件先在电脑里跑一遍,哪里困气、哪里缩水、哪里会翘曲,屏幕上提前看得清清楚楚。改一张图纸几乎零成本。改一坨钢?少说上万,还要搭进去半个月的工期。
下单前为什么要盯着模流报告?
模流报告就是开模前的沙盘推演,能提前暴露缩痕、困气、熔接痕和变形风险,改图几乎零成本,开模后再改钢件一次少说上万。市面上叫得出名字的软件就两三个:Moldflow、Moldex3D,还有些厂用国产的。原理都差不多,把3D模型划分成几十万甚至上百万个网格,设定材料牌号、模温、料温、注射时间,让电脑算出塑料怎么一层层填满型腔。
重点在于,报告值不值钱不看软件牌子,看输入参数给得实不实。我见过有厂拿默认参数跑出来的报告糊弄客户,材料选了个近似牌号,模温随手填一个,这种报告跟算命没区别。认真做的报告,材料库里有确切的牌号和牌号对应的熔体密度,模温按工厂实际水温机的能力填,浇口位置还做过方案对比。去年一个PP料周转盒的项目,供应商给了我两版分析,一模两腔和一模四腔各跑了一次,四腔版的流长比不够,末端两腔保压吃不上,直接建议改热流道。这种前置的方案取舍,就是报告最大的价值。想深入了解浇口和流道怎么定,可以先看看注塑模具设计的流程文章。
还有一个隐藏好处。报告里会给出锁模力估算和投影面积,你能顺便核对工厂给你配的机台吨位合不合理。我碰到过小厂用150吨的机台给做投影面积偏大的件,飞边打得满模都是,追根溯源就是前期没核这个数。
模流报告里我重点盯的五处
重点看五块:充填时间、压力曲线、熔接痕位置、困气点和冷却变形。前两项看流动平不平衡,后三项直接决定产品外观和尺寸能不能过验收。拿到报告别被几十页图表唬住,真正要签字确认的信息集中在结论页和那几张云图上。
第一看充填时间云图,各方向基本同时到末端才是平衡,一边先满一边后满,产品就容易跑批锋。第二看压力曲线,V/P切换点的压力不要顶得太高,曲线后期掉得太平顺说明保压设置合理。第三看熔接痕,这是外观件的命门,报告会标出两股料流汇合的位置,你要拿产品图对照,汇合线如果横在正面或者按键孔附近,就得让工厂调浇口。
第四看困气。困气点在深腔或者加强筋末端,轻则烧焦发黄,重则短射。处理办法要么加排气槽,要么改分型面走向,这块水很深,我当时专门翻过模具分型面的文章才听懂供应商在讲什么。第五看缩水和翘曲预测,报告会给出变形量的云图,比如平板类产品四角翘起零点几毫米,这个数要跟你图纸的平面度公差对一遍,超了就提前加反变形或者改冷却水路。
老实讲,这些云图第一次看肯定发懵。我的土办法是让工厂开个视频会,让对方工程师一页一页讲,讲得磕磕绊绊、只会念图例的,八成报告不是他做的,这种厂要小心。
报价单和合同里要写死的条款
四样东西必须白纸黑字:钢料牌号、模流分析是否包含、试模次数和材料费谁出、模具质保期。低价报价往往就是在第1条和第2条上省出来的。签字前把这几行逐字读一遍,比谈价五百一千有用得多。
我拿最近询的一个镜面外壳项目举例子。同样的产品图,两家厂报价差出一万四:一家4.8万,一家6.2万。拆开一看,便宜那家用P20做型腔,报价单里压根没有模流分析这一项,只含一次试模;贵的那家用718H,含完整分析和两次试模。这个产品是PMMA透明件,对料温敏感,最后我选了贵的那家。讲道理,贵有贵的道理,钢料和前置分析的钱省不得。两家厂的具体差异大概是这个样子:
| 对比项 | 低价档(4.8万左右) | 正常档(6.2万左右) |
|---|---|---|
| 型腔钢料 | P20,硬度一般 | 718H,预硬状态更稳 |
| 模流分析 | 不含,加收另议 | 含两轮方案对比 |
| 试模次数 | 1次,改模另算 | 2次包干 |
| 质保 | 口头承诺半年 | 合同写明一年或10万模次 |
合同里我还会加一条:试模不合格属于设计范围问题的,改模费用厂里承担;属于产品图变更的,费用另计。这句话看着啰嗦,扯皮的时候就是救命稻草。至于怎么从打样跟到T1试模全程不踩坑,那篇注塑模具厂家合作全流程的文章写得更细,这里不展开。
试模验收怎么对照报告来?
试模当天把模流报告打印出来带去车间,逐条核对:熔接痕位置是否和预测一致、缩痕有没有落在预测区、实际充填时间和报告差多少,偏差大的当场记进整改单。报告是靶子,试模是打靶,两者对得上才说明工厂的参数是真做过的。
说个上个月的事。PMMA镜面板在车间试模,第一模正面就有两道细缩痕,位置跟报告预测的区域完全重合。现场把保压时间从6秒加到9秒,模温从75℃提到85℃,第二模缩痕就压下去了。当时厂里的师傅还嘟囔料烘干多此一举,结果一测水分超标,点胶口附近有银纹。你看,报告把问题圈出来了,现场调参有方向,这就是报告和试模配合的正确姿势。整套流程从T1到交模,这个项目走了18天,跟供应商当初承诺的基本吻合。
验收时我固定查四样:尺寸按图纸公差全检关键五项,外观在标准光源下看熔接痕和银纹,顶针位有没有顶白,水口断了以后断口平不平。有问题别当场翻脸,拍照记档,回去跟报告逐条比对,分清是模具问题还是注塑参数问题,整改单才有得谈。
绕回开头那个PC外壳的教训。如果当时我多问一句模流报告,四条熔接痕在电脑里就能看见,两千块差价省下来的是四十天的工期和一单差点飞了的生意。找注塑模具加工厂下单,价格可以谈,报告不能省,钢料不能降,这三条是我踩完坑换来的底线。你下次询价,先把这句问出去。
常见问题
小件产品也一定要做模流报告吗?
不一定。结构简单、外观要求低的小件,比如垫圈、盖帽,凭老师傅经验开模问题不大,花几千块做分析不划算。但外观件、透明件、薄壁件和精密件,这笔钱千万别省,返一次模的费用够做三份报告。
自己完全看不懂报告怎么办?
让工厂安排一场讲解会,视频会议就行,重点听结论页。你只需要搞清楚三件事:问题在哪、他们打算怎么改、改了会不会影响交期。全程录音留底,事后好对质。
模流报告一般要花多少钱、多久出?
行业里单做一份大概几千块,简单产品两三千,复杂的上万。很多厂把一轮基础分析打包进模具报价里,谈判时可以争取。出报告一般三到五个工作日,赶项目的话让工厂先跑浇口方案对比那部分。
报告算出来的结果和实际注塑一致吗?
趋势基本可信,位置类的东西比如熔接痕、困气点,准确率挺高。绝对数值会有偏差,比如充填时间、压力峰值,跟现场设备状态关系很大。所以报告要和试模互相印证,别拿报告数字直接当验收标准。