模具顶杆卡滞怎么办?间隙与保养排查
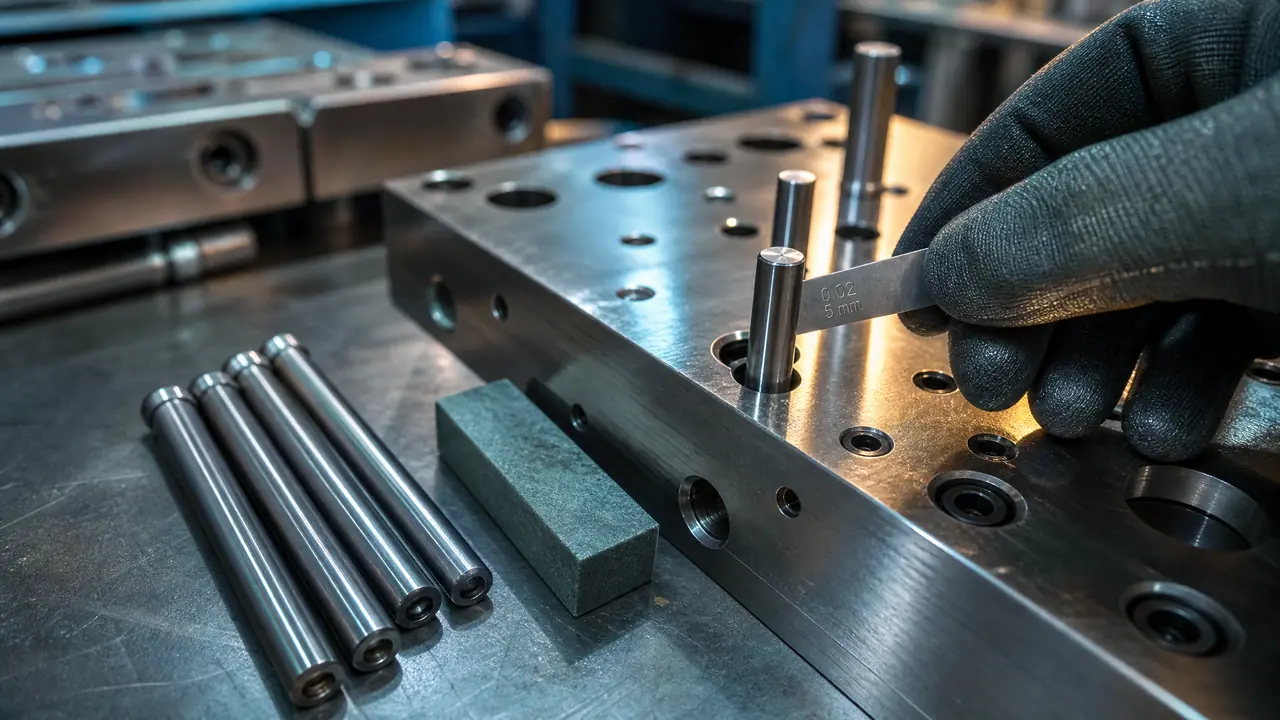
先说结论:顶杆卡滞八成是间隙被吃掉加上孔口堆料,不是杆本身坏了。按量间隙、清孔口、补润滑的顺序排查,多数当场能修好。动手前先把卡滞那根杆拆出来看孔口。
模具顶杆卡滞这件事,干注塑的没有谁没碰过:开模正常,顶出时吱吱响,制品顶白,或者干脆停在半路,得拿铜棒敲下来。遇到别急着动扳手,八成不是杆坏了,是间隙和脏污出了问题,方向搞反只会越修越糟。排查不用大动干戈,工具就卡尺、油石、塞尺三样,机台上就能做完。
上个月车间一副ABS面板模就中过招。φ4的顶杆跑到四十万模次开始发涩,顶出声音从闷响变成尖啸,再跑两千模次直接咬死在孔里,制品跟着报废一整版。拆开一看,孔口拉毛堆了一圈料屑,杆身中段颜色发蓝。这就是典型的保养欠账,跟杆本身质量没关系。
顶杆卡滞,先查三处再动手
顶杆卡滞先查三处:间隙是不是被料屑和热胀吃掉、孔口有没有拉毛、润滑断没断。三处都正常才怀疑杆弯或孔变形。顺序别乱。很多人一上来就把杆往砂轮上蹭,蹭完装回去更松,跑两天又卡,来回折腾。我的习惯是先摸,手指能感觉到的台阶感就是孔口拉毛;再听,顶出全程均匀的沙沙声算正常,中段忽然变尖就是局部缺油或者开始咬合;最后量,把杆抽出来,卡尺量中段和头部的直径差,差超过0.01mm就别修了,直接换。顶杆还兼着排气,孔一堵,深腔排气也跟着差,制品上烧焦拉伤一起冒头,这两种毛病经常是一起出现的。
还有一种隐蔽情况是胀模。保压压力给太高,模板被撑开零点零几毫米,顶杆和孔不同心,侧向力一压就卡。这种卡滞有规律:只在高压保压的产品上出现,换个低压工艺就顺。遇到这种情况别修杆,先把工艺收回来。顶杆板歪斜也一样会惹祸,四根导柱磨损不均,整块顶杆板带着几十根杆一起别劲,卡的就是同一区域的几根。查的时候留意卡滞的杆是不是扎堆,扎堆就往顶杆板平度上找原因。
行程不齐也要单独说。几根杆顶出来的制品一边高一边低,多半不是卡,是某根杆的台肩磨损或者顶杆板回位弹簧力不均。拿深度尺量各杆伸出长度,差0.2mm以上的那根单独处理,别整板乱调,调完这根那根又歪。
配合间隙留多少,按杆径和模温定
间隙按杆径分档:φ4以下单边留0.01mm左右,φ4到φ10留0.015到0.02mm,模温常年在80℃以上的往上限靠。这是行业里用得最普遍的经验值,图纸标注一般是H7配g6的动配合,实际装配前我会拿塞尺复核一遍。为什么模温高要放大?杆身直接贴着熔料,表层温度比模板高出一截,热起来杆比孔胀得凶,常温量出来的间隙到工作状态就缩水。我在装配现场见过最冤的一单:图纸标单边0.01mm,装配工拿砂布缠着杆抛了两圈,直接抛掉0.02mm,试模顶白,全组找了一天原因。
有年夏天一批PP薄壁盒模,车间空调坏了,模温从60℃爬到85℃,当天连咬死两根φ2.5的小杆。后来把小杆间隙统一放大到单边0.015mm,再没出过事。间隙也不是越大越好,留大了飞边跟着来,0.05mm以上的间隙在PP上就能挤出毛边,毛边掉进孔里又是新的卡滞源。小杆更要小心,φ2的杆间隙放到0.02mm,顶出稍微歪一点就把制品顶穿。装杆前拿气枪把孔吹干净,这一步省不得,孔里留一粒料屑,新杆装上去照样卡。顶杆只是一环,浇注、顶出、冷却、抽芯怎么互相配合,塑料注塑模具四大系统拆解那篇写过,可以对着看。
保养节奏定好,卡滞少一大半
顶针油每班补一次,高压高速的模具每4小时一次;每月拆一次顶杆板清料屑,孔口用油石轻过,别拿砂纸猛磨。补油有讲究。油要打在杆身和孔的配合面上,不是喷一堆在顶杆板后面完事。我们用带细长嘴的油壶,顶出行程走到一半停住,从杆身往上淋,让油自己带进孔里。一次别太多,油多了顺着排气间隙渗进型腔,制品上一圈油斑,客户验货要挑的。
孔口维护比补油更关键。拉毛都从孔口开始,料屑、飞边、油泥在孔口堆一圈,杆每顶一次就刮一下。每月拆模的时候拿油石顺着孔口轻轻带两圈,倒出个小圆角,杆的寿命能翻倍。砂纸猛磨千万别干,磨出来的多边形孔比拉毛还难修。杆的材质也有讲究,模温高的模具认准SKD61氮化杆,普通T8A杆在90℃模温下撑不了太久,硬度掉得快,磨损一放大间隙就超标。
试模阶段和量产的保养要分开算。新模试模那几天料屑最多,我一般每半天清一次孔口,量产稳定后回到每班一次。模具存放超过一个星期再上机,先手动慢速顶出几十次听声音,有异响直接拆开看,别带病开机,小卡滞拖成咬死就是一天产量。
顶杆卡滞一定要换新杆吗?
不一定。孔口轻微拉毛抛光就能救,杆身烧死发蓝、直径磨小超过0.01mm或者已经弯了,才值得换新的。修复有上限。轻微发涩的杆,拿抛光膏手工抛一下杆身,重新对孔口倒角,装回去多半能接着跑。烧死的杆别心疼,表面材料已经变质,抛光了硬度也回不来,硬装回去等于给孔埋雷。孔拉伤比杆更麻烦,轻微的可以铰孔配大一号非标杆,严重的得镶套,费用快赶上小半副新模——所以孔口保养这事,划算得很。备件意识也提一句,量产模具常用杆径就那几种,φ2、φ2.5、φ4、φ6各备三五根氮化杆,卡死了当场换上接着跑,等非标定制要三四天,停机损失比杆贵多了。
说回那副ABS面板模。孔口修掉毛刺、杆身重新抛光、间隙复核到单边0.012mm,保养改成每班补油,到现在又跑了十几万模次,一次没卡过。模具顶杆卡滞不神秘,就是间隙、脏污、润滑三件事,早查早动手,别等咬死了才想起来。
常见问题
顶出时制品发白发亮,是顶杆卡了吗?
多数不是卡,是包紧力太大或者顶出速度太快。先降顶出速度试,不行再加大拔模斜度或者降保压。卡滞的典型征兆是异响和几根杆行程不齐,发白只是受力大的信号。
顶杆孔拉伤了还能修吗?
轻伤能修。用铰刀把孔铰圆,配加大规格的非标杆,精度要求高就镶套。孔口的小毛刺用油石就能处理掉。伤到孔壁中段而且沟深的,修的价值不大,直接镶套或者换模板省心。
顶杆用什么润滑油?
普通顶针油够用,模温超过100℃选耐高温的锂基脂类。别用普通机油,高温挥发快还结焦,焦垢掉进孔里就是新的磨料。透明制品的模具油要省着打,油斑上了制品就是废品。
小直径顶杆是不是更容易卡?
是。杆越细间隙越小,热膨胀占比越大,对料屑越敏感。φ2以下的杆,模温高的模具我建议用带排气间隙的标件,补油周期减半,拆模检查也勤一点。
延伸阅读
想从整体看懂模具里每个零件的位置和作用,注塑模具结构基本常识那篇从看图开始讲。
间隙和公差怎么标、精密件怎么控,精密注塑模具公差控制那篇写得更细。