模具司筒是什么?司筒针与顶出的配合
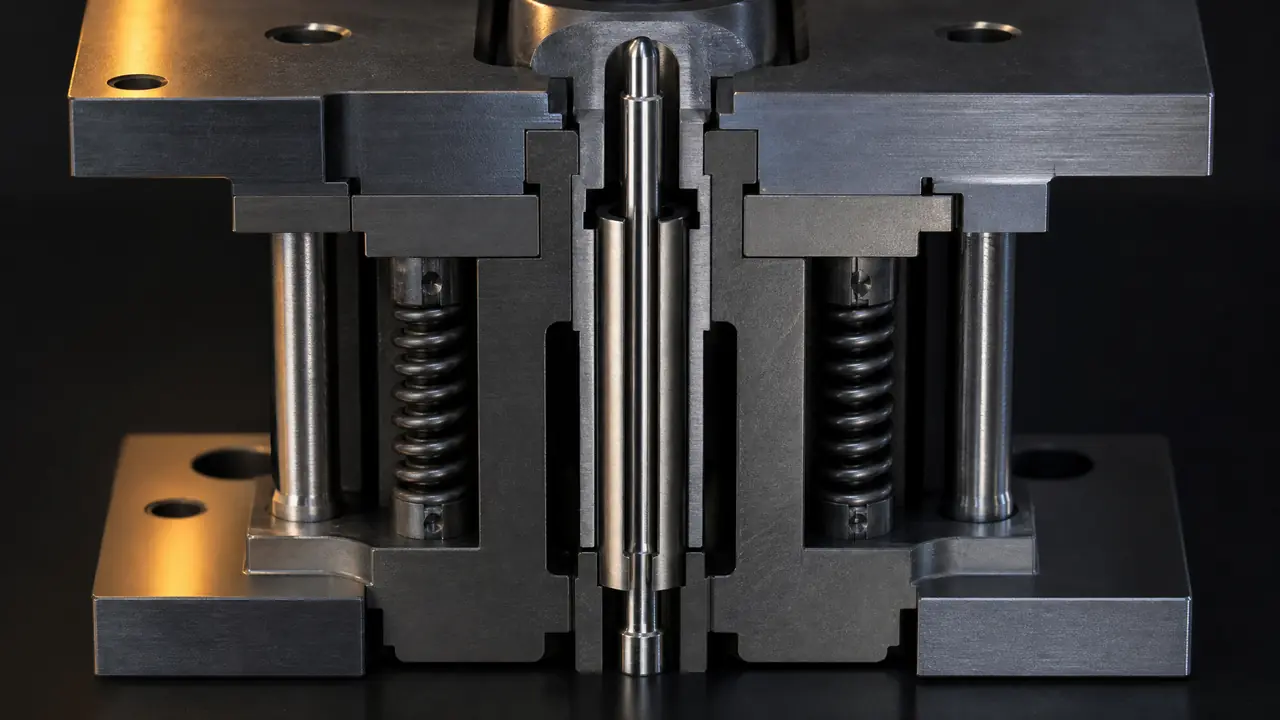
先说结论:模具司筒就是套在司筒针外面、跟着顶针板一起把螺丝柱这类部位整圈顶出来的筒形顶出件,配合间隙单边控制在0.01毫米上下才不吃亏。间隙大了跑毛边,小了烧死,先按这个数开粗,试模再精修。
车间里最容易被新手画错的顶出零件,不是斜顶,也不是扁顶针,是模具司筒。上个月有家做小家电的客户发图来问,四个螺丝柱全用普通圆顶针顶着柱底,柱高十二毫米,包紧力大,试模到第三模柱子就顶白发歪。改成司筒,一次过。这种坑我见得太多,干脆写出来。
司筒看着就是一根管子加一根针,结构简单得不像话。但它要同时干好两件事:外面的筒把柱子整圈推出去,里面的针把柱子的孔定住,两件之间还得留一条几丝的缝,让塑料别钻进去。缝宽一丝少一丝都是事。下面按结构、间隙、排气、选型四步讲。
司筒是个什么零件,先把三件套认全
模具司筒是一根空心套筒,套在固定的司筒针外面,随顶针板移动,专门顶产品上的螺丝柱、定位柱这类带孔的凸起部位。拆开说,一套司筒结构是三个件:司筒本体、司筒针、固定司筒针的针压板。装配关系是关键——司筒针穿过顶针板和垫块,用压板锁死在下固定板上,全程不动;司筒装在顶针板上,跟着顶出油缸走。注塑的时候,司筒外圆成型螺丝柱的外表面,司筒针成型柱子中间的底孔,一动一静,靠的就是这个差速。
我抽屉里至今躺着一对报废件:Φ4 的司筒,内孔磨出螺旋状沟痕,就是间隙留大了,ABS 碎粉钻进去碾了一整晚。想先把司筒在整套顶出系统里的大图看明白的,可以翻这篇塑料注塑模具四大系统拆解,顶出只是四大系统之一,位置关系看一眼就清楚。
装模顺序也提一句。先装司筒针,锁紧压板,打表检查针头摆动,再套司筒。有人图快先装司筒再插针,针头一歪,装配时就把孔口刮毛了,后面怎么修都有痕迹。
司筒针与司筒的配合间隙,几丝之差定生死
司筒针与司筒内孔单边间隙取0.01毫米上下,PP、PA这类爱跑毛边的料收到0.008,超过0.02就是一圈毛边。司筒有两处配合要管:外圆对模板孔,起导向作用,单边0.01到0.02;内孔对司筒针,既导向又密封,单边0.008到0.015,按料定。ABS、PC正常取0.01到0.015;PP和PA66收缩大又软,毛边临界值低,得收着做。配合段长度也有讲究,一般取司筒针直径的两到三倍,短了顶出时晃,长了白花加工钱。
上个月修一副充电器外壳模,原设计单边留了0.03,PA66一开模,四个柱子孔全是毛边,客户拿缝衣针都挑不干净。收小到0.01,配硬质合金铰刀精铰,问题当场消失。这种数字教科书上不会细讲,都是试模试出来的。
还有同轴度。司筒针和司筒装完,同轴度最好压在0.02以内,不然顶出时针会别在孔壁上来回蹭。加工的时候让加工中心一次装夹,把司筒孔和针孔位一起做出来,比分开装夹再找正靠谱得多,这一点跟精密注塑模具控制公差的思路是通的。
排气没做够,司筒烧死只是时间问题
司筒位烧死多半是真空吸附叠加配合面拉伤,司筒针顶部往下留5到8毫米密封段,再往下开0.01到0.015毫米深的排气槽。螺丝柱是典型的深腔结构,注塑时气体挤不出去,开模脱模瞬间形成负压,柱子死死吸在司筒针上。配合面要是没硬度,一拉就咬。所以司筒针顶端要留一段密封段挡住塑料,密封段往下的非配合段绕圈开排气槽,深0.01到0.015,宽4到6毫米;司筒端面也可以对称开两条浅槽,把气引到分型面。
我自己烧过一回。一副四个 boss 的电池盒盖模,T1 试模顶出到一半突然卡死,顶针板推不动,油缸压力表飙红。拆开一看,司筒针和司筒咬成一体,表面拉出亮痕。原因有两层:模温没打上去,boss 冷得快,收缩抱死;配合面氮化层薄,一蹭见铁。处理办法是重新配磨到单边0.012,司筒针换成 SKD61 整体氮化、表面硬度 HV900 以上,模温机打到80℃再试,之后跑了半年没再出事。
材料上多说两句。玻纤料像 PA 加 GF30 这种,磨粒磨损凶,司筒针可以上镀钛或者粉末高速钢,寿命能翻几倍。别在这上面省钱,一支针百来块,停一晚机损失的可不止。
司筒和普通顶针,什么时候该用哪个?
带孔的受力凸柱直接用司筒,平面和筋位用普通顶针就够,别为了求稳全套上司筒,成本翻着倍涨。我的偏好很明确:柱高超过8毫米、又要打自攻螺钉的 boss,直接上司筒,没有第二选项,整圈受力,柱子不歪不白。反过来,分型面附近的平面顶出用司筒纯属浪费。
| 对比项 | 模具司筒 | 普通圆顶针 |
|---|---|---|
| 适用部位 | 带孔螺丝柱、受力凸柱 | 平面、筋位、分型面附近 |
| 顶出效果 | 整圈包着柱子推,不顶白发歪 | 点接触,柱子高了容易顶穿 |
| 价格 | 一对大概几十到两百块 | 几块到几十块一支 |
| 主要风险 | 间隙不对烧死、跑毛边 | 点位少,容易顶瘪产品 |
价格再补一句:常规规格的司筒加司筒针一对几十到两百块,看直径和长度,非标加长的更贵。一副模里司筒一多,加工和装配工时都跟着涨,该用的地方用,不该用的别凑热闹。
回到开头那副小家电的图。客户最后只改了四个顶出位:柱底加司筒,间隙收到单边0.01,司筒针顶部留了密封段、往下开排气槽,T2 一次过,量产到现在没再出过顶出问题。模具司筒这东西,设计图上就是两个同心圆,真正的功夫全在几丝的间隙和一条排气槽里。
常见问题
司筒针断了或者弯了能修吗?
弯了直接换,别矫直,矫完内部有应力,用不了多久又弯。断了更没商量,标准件便宜,重新配一根比焊接修复靠谱。想防断,司筒针根部留0.3左右的 R 角,顶出机构四根导柱别缺油,顶出偏心是断针的最大来源。
司筒位顶出发白怎么处理?
三个方向排查:boss 脱模斜度有没有做到0.5度以上;司筒内孔沿出模方向抛光到位没有;注塑端把顶出速度降一档试试。发白多半是包紧力大还硬顶,把斜度和光洁度补上,比调参数管用。
玻纤料做司筒位要注意什么?
玻纤对配合面磨损快,间隙取下限0.008左右,防止玻纤钻进去。司筒针建议镀钛,表面硬度能到 HV2000 上下,一套用下来寿命差别很明显。排气槽也要开得勤一点,玻纤料排气不畅更容易烧。
司筒能拼接加长吗?
不建议。对接焊过的司筒同心度没保证,顶不了几百模就别劲。模具空间不够时,正规做法是整体加长司筒配合段,或者把顶针板垫高重新算闭合高度。拼接省下的那点钱,抵不上一次停机。
延伸阅读
司筒孔在模板上怎么定位、跟垫块和顶针板的装配关系,注塑模具结构基本常识里有更完整的图解,配合这篇看更顺。