模具合模精度怎么看?锁模力与分型面的贴合
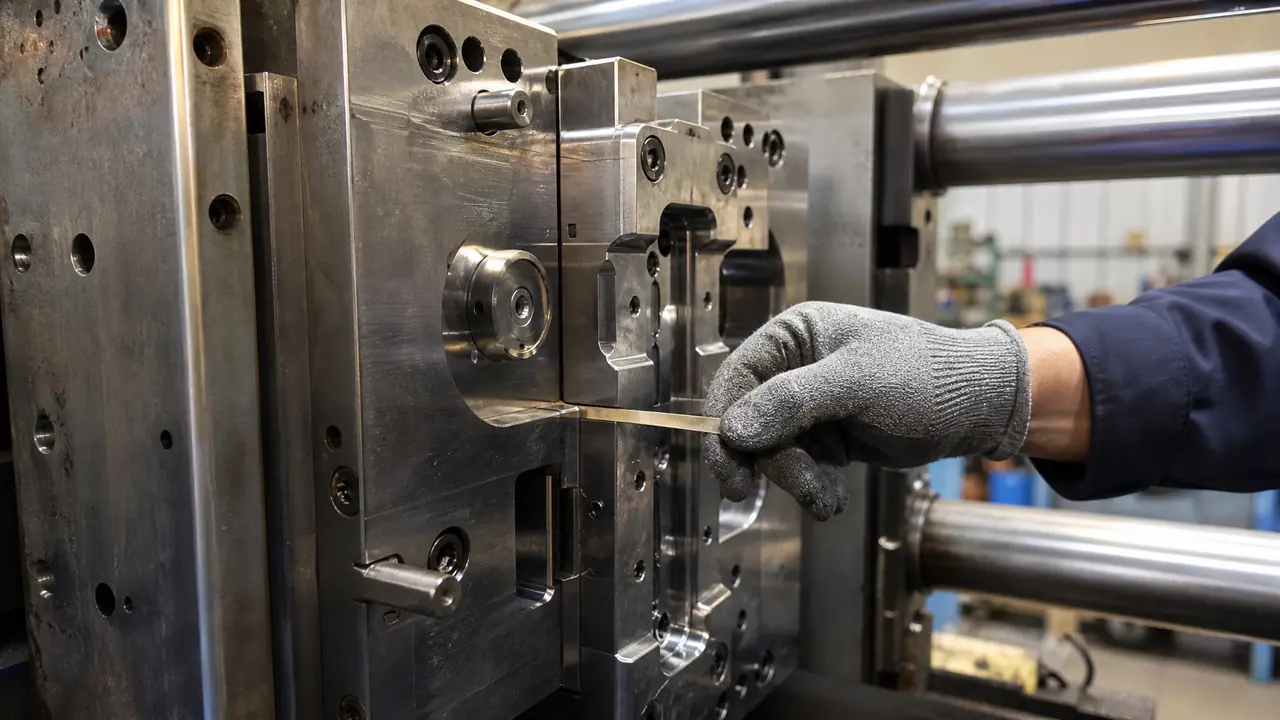
开门见山讲:模具合模精度看两头,一头是锁模力给没给够,一头是分型面贴得实不实,两头都到位,飞边和尺寸超差才会压下去。锁模力按投影面积估、分型面靠红丹加塞尺验,装模试模前先按这套顺序自查一遍。
模具合模的精度,从来不归模具单方面管。上周有客户问我,同一副模在模具厂试得好好的,拉回自己车间就飞边,是不是模具做差了。我说先别急着怪模具——锁模力吨位、分型面贴合、机器模板状态,三样里总有一样在打折扣。十有八九,是机器那半边。
他后来把照片发过来,飞边只出在操作侧一边,另外三边干干净净。这种单边飞边,模具再精密也救不回来,那是动模板受力偏了。这类事我一年要碰上好几回,干脆把合模这件事从头到尾捋一遍,你照着查就行。
锁模力怎么估?不是拍脑袋定吨位
锁模力按投影面积乘模腔压力估,普通件每平方厘米取0.3到0.5吨,薄壁件0.6吨以上,算完再加两成余量。很多厂定机台全凭老师傅拍脑袋,一拍就拍出问题。
先说算法。制品在分型面上的投影面积,乘上模腔压力,就是需要的锁模力。模腔压力没有仪表能直接读出来,行业里都按经验值取,不同材料差得不少,我整理成下面这张表。
| 制品类型 | 模腔压力经验值(吨/平方厘米) |
|---|---|
| PS、PE 普通厚壁件 | 0.30-0.40 |
| PP 日用品 | 0.35-0.45 |
| ABS、PC 结构件 | 0.45-0.60 |
| 薄壁精密件 | 0.60-0.80 |
还有个细节常被漏掉:合模段末端的低压转高压点。位置设远了,模具还没贴实就上高压,等于拿飞边换效率;设近了,循环时间白白拉长。我们车间一般把高压转换点放在还剩两三毫米的位置,每副模略有不同,试两模就试出来了。
去年我们做一批0.65毫米厚的PP饭盒盖,投影面积大概300平方厘米,按薄壁件取0.6吨每平方厘米,算下来要180吨。我图省事放在150吨机上试,四边飞边将近0.1毫米,把锁模力报到机器上限还是漏料。换了台200吨的,一次干净。余量那两成真不能省——肘杆式机器满负荷跑一个钟头,铰链温度上来,实际锁模力还会往下掉几个点,这是不少新调机员不知道的暗坑。
反过来,也有人把锁模力往死里加。过大的代价不显眼:模板长期高应力会翘,精密模具的分型面被压出局部亮印,下次换到别的机器就对不上了。精密注塑模具把公差压到0.01毫米,靠的就是分型面那点研配量,被过大锁模力一压,前面全白干。
分型面贴合,装模前后各查一遍
分型面贴不贴得实,装模前用红丹对研看接触点,装上机后拿0.02毫米塞尺沿分型面探一圈,探得进去的地方就是飞边源头。两道检查花不了半小时,能省掉大半试模返工。
模具还在钳工台上的时候,研配检查就该做完了。红丹薄薄涂一层,动定模对研几次,拆开看接触点。接触面积至少要有七八成,而且分布要匀,角上密中间虚的分型面,试模必飞边。曲面分型和斜面分型更挑剔,全靠钳工一点点研出来,这段没有捷径。
分型面怎么选、碰穿插穿怎么留,是另一门学问,我之前写过一篇模具分型面怎么选,那边讲结构,这篇只讲贴合。装上机器之后,合模到底再拿塞尺探一圈,重点探四个角——模板变形最喜欢先从角上显形。塞尺探完,手指贴着分型面顺出模方向摸一圈,有台阶感的位置记下来,试模时重点盯。
塞尺探不到的曲面分型还有个土办法:压铅丝。拿0.1毫米左右的软铅丝沿分型面摆一圈,合模到底再拆下来量,剩下的厚度就是那一圈的实际间隙。听着糙,比目测靠谱得多,模具厂的老师傅用了几十年。
试模中途也要盯着。飞边突然变大,先停机看分型面有没有粘料末和碎屑,拿铜片刮干净再试。我见过有人拿螺丝刀去撬分型面上的料皮,一刀下去型面全是伤,那副模后来钳工研了两天才救回来。铜片、竹签,随便什么,就是别上钢的。
飞边别光怪模具,机器那半边也要查
单边飞边先怀疑机器:动定模板平行度超差、拉杆受力不均、肘杆机铰链磨损,都会让合模受力偏一边,模具再准也白搭。查机器比修模具便宜得多。
回到开头那个客户。飞边只在操作侧,这就是典型的受力偏。请注塑机厂家来测,动模板对定模板的平行度超了差,八年机龄的老机器,肘杆磨得不轻。行业里对模板平行度的要求普遍在0.03毫米这个量级,机器越老,这条线越难守住。还有更隐蔽的:夏天电柜风扇只吹一侧拉杆,两根杆温差能让锁模力读数差好几个点,这种事不蹲在现场根本想不到。
装模环节能补一部分。压板要压平,斜垫铁能不用就不用;模具尽量放机器中心,偏载越少,四根拉杆受力越匀。还有一招很多人忽略:装完模先走一遍低压护模,合模低压状态碰到位,有异物会自动弹开,既护模具也护机器。注塑机模具保护器怎么调那篇里,把低压段的灵敏度和报警延迟讲得比我细,可以对照着设。
排查顺序我自己固定成了一条线:先看飞边是不是单边,单边查机器;四边都飞,先核算锁模力和投影面积;吨位没问题再查分型面有没有伤、有没有异物;最后才动注塑参数。降射压降保压那招是权宜之计,飞边压下去了,缩水又来了,治标不治本。
所以再回那个客户的问题:模具本身没毛病,是合模这条链路上机器那一环松了。锁模力算准、分型面研实、模板找正,三步做完,飞边基本就绝了。下次模具拉回自己车间试飞了边,先按这个顺序走一圈,别急着把模具扔回供应商那边,来回运费和耽误的交期,都是钱。
常见问题
锁模力铭牌上的kN和吨怎么换算?
一吨大约等于9.8kN,行业里习惯按10kN折一吨粗算,铭牌写3200kN的机器,就当320吨用。估投影面积的时候直接按吨算省事,不用来回折两遍。
模具闭合高度不够会怎么样?
肘杆式机器对模厚特别敏感。模具比机器最小闭合高度还薄时,肘杆撑不到死点,锁模力根本打不满,表现出来就是吨位怎么加都飞边。遇到这种情况要么加垫板凑模厚,要么换直压式机器。
新模具第一次合模要注意什么?
先用低压慢速合模,让分型面在无压力状态碰一遍,确认没有干涉和异物,再上高压。头三模我都习惯盯着拉杆和模具四角,有异响立刻停机,别心疼那几分钟。
分型面飞边修模,烧焊还是重新研配?
看伤得多深。料末压出的浅痕,油石推一推就能救;压出凹坑或者塌角的,激光焊补起来再研。焊之前要把型腔那侧遮好,不然热影响区会咬伤产品面。烧焊过的位置硬度跟母材有差异,后面飞边往往先从这里回头,修完要多试几模确认。