摩托车模具做什么件?护板油箱的成型
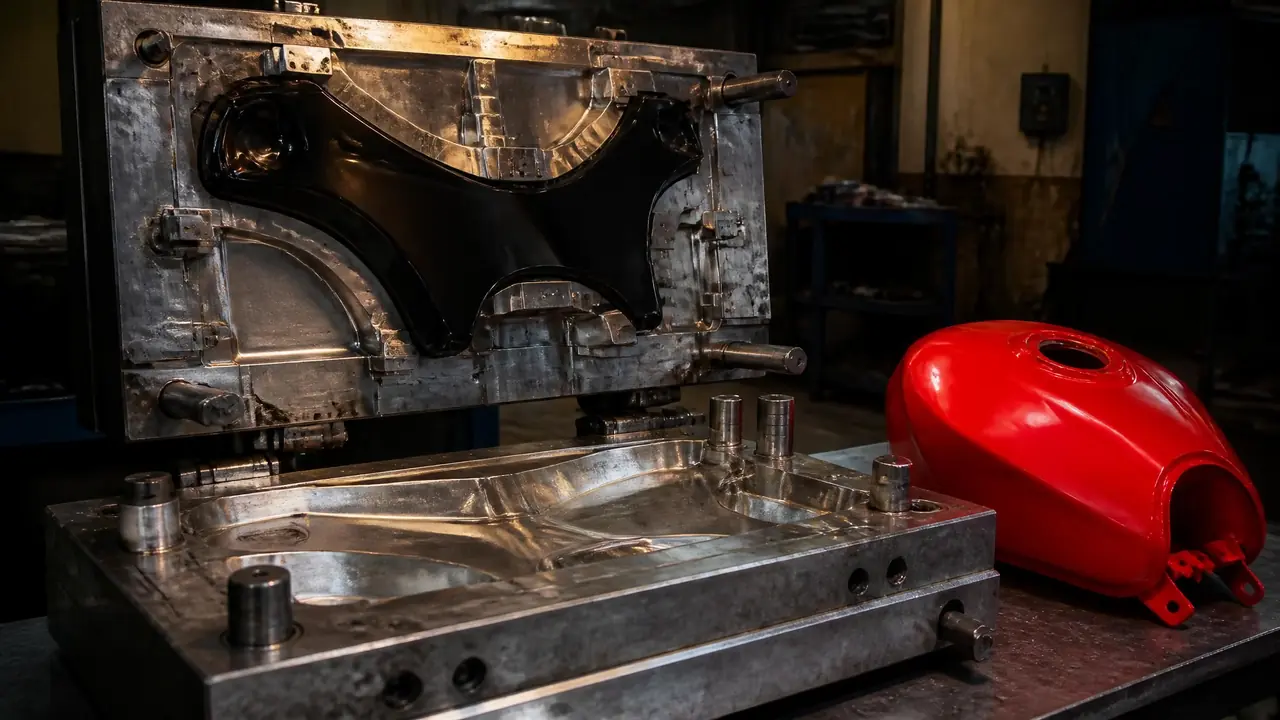
直接给结果:摩托车模具做的是护板、导流罩、挡泥板、仪表壳和油箱这些件,护板类走注塑模,塑料油箱走吹塑或滚塑,金属油箱走冲压。依据是件的结构决定工艺,看完本篇你就能判断自己手里的件该开哪种模。
上个月一个玩复古改装的朋友拎着两块副厂护板来找我,问这玩意到底是冲压出来的还是塑料的,顺便想搞明白摩托车模具都能干哪些活。我说你手里这块是注塑件,ABS的,背面还有加强筋。他愣了一下。很多人以为摩托车上的件都是金属冲压,其实一辆车从导流罩到挡泥板,塑料件占了小半,这些全要靠模具成型。
这批件里最难缠的就是护板和油箱。护板大、薄、带皮纹,注塑一变形就装不上车;油箱更麻烦,金属的走冲压焊接,塑料的压根不注塑,得换吹塑或者滚塑的思路。下面按我这些年跟模的经历,把这两类件拆开讲。
摩托车模具到底做哪些件?
摩托车模具做的主要是覆盖件和功能塑料件:护板、导流罩、挡泥板、链条盖、仪表壳、尾灯座、坐垫底壳,再加塑料油箱。金属油箱走冲压模,不属于注塑这一支。件不一样,模具类型就完全不一样。
把这些件分类其实很简单,按表面要求分三档。看不见的底壳、内衬最松,PP回料都能做,模具钢开到718H就够了;看得见的护板、导流罩要喷漆或带皮纹,用ABS加色母居多,模面要蚀纹;最讲究的是跑车导流罩这类高速件,得考虑风阻和强度,有人上PC/ABS合金,模温和收缩率都要重新算一遍。
链条盖和挡泥板是小件,一副模具两万到五万能拿下,很多整车厂直接外发。护板不一样。我见过一副大踏板车全车护板模,六副模具报下来小二十万,光分型面就修了半个月。这也是为什么很多小店宁可拿现成副厂件也不自己开模——量不够,摊不下来。
护板这种大平面薄壳件,注塑模难在哪
护板难在大平面易翘曲、皮纹要靠蚀纹加工、侧孔侧扣得做滑块或斜顶,收缩率按材料放准是第一步。ABS放0.5%左右,PP要放到1.5%上下,放错整副模就废了。
翘曲是护板模最常见的死法。大平面进胶不匀,一边缩一边不缩,脱模出来看着是平的,放两天自己就弯了。我们车间处理过一副踏板护板模,T1试出来中间弓了1.2毫米,装车缝隙大得能塞手指。后来把浇口从侧边改成中间三点进胶,模温提到70℃,第二版才压平。温度、进胶、保压这三样,缺一样都得返工。
分型面是另一道坎。护板边缘常有卡扣和翻边,能强脱的强脱,不能强脱的上滑块。碰穿留多少余量、插穿角度怎么放,这里面讲究不少,我在另一篇里专门写过模具分型面怎么选,这里不展开。
皮纹这块也提一句。摩托车护板的梨花纹、粗纹,靠CNC铣不出那个质感,得电火花打或者直接化学蚀纹。蚀纹深的纹路脱模要加大拔模角,不然拉白拉伤,这是新手开模单最容易漏掉的细节。
材料上还有个坑我踩过。客户图纸上写ABS,开模按0.5%收缩放,做到一半改口要用PP降成本,PP收缩接近1.5%,整副模的型腔尺寸全不对了,最后只能镶件补救,多花了小两万。所以定材料要在开模前锁死,白纸黑字写进合同,中途换料就是重新算模。
塑料油箱为什么不注塑,偏要吹塑或滚塑
油箱是密闭中空带内腔的件,注塑模压实成型做不出内腔,塑料油箱普遍走多层共挤吹塑,小批量越野件用滚塑。金属油箱则一直是冲压加焊接,三种工艺并存,各对各自的车型。
注塑是把料压进模腔压实,做不了空腔,这就是油箱绕开注塑的根本原因。吹塑先把HDPE挤成管坯,合模吹胀贴到模壁上,中间还能嵌EVOH阻透层,汽油分子渗不出去,这是带塑料油箱的车型过认证要卡的一条硬指标。滚塑则把PE粉料装进闭模整炉转,一件四十分钟上下,小批量越野油箱爱用这个路子。
三种油箱工艺放一张表里看得更直观:
| 金属冲压油箱 | 吹塑塑料油箱 | 滚塑塑料油箱 | |
|---|---|---|---|
| 模具类型 | 冲压模加焊接夹具 | 多层共挤吹塑模 | 铸铝滚塑模 |
| 起订量 | 量大才划算 | 几万件起 | 几百件就能做 |
| 单件成型周期 | 冲压秒级,焊线慢 | 一分钟上下 | 四十分钟上下 |
| 适合车型 | 通路车、踏板车 | 中大排量街车 | 越野车、ATV |
我的偏向很明显:小批量改装件和越野件,直接找滚塑,几百件就开得起模;真要上量到几万件,吹塑的成本曲线才压得下来。想搞清楚滚塑那条线怎么运转的,可以看这篇滚塑模具和旋转成型工艺。
话说回来,护板也好油箱也好,选工艺的根子是件的结构和量。我那位朋友最后没开模,量太小,买了两副现成货装车了事。你要是手里有护板或者油箱的图纸,先把材料、年用量、表面要求这三样写清楚再去找厂报价,能省掉一大半来回扯皮。
常见问题
摩托车护板模具开一副大概多少钱?
看大小和纹路。小挡泥板模两三万起,全车护板一套下来十几万到二十万很正常,带深皮纹的还要加蚀纹费几千到上万。报价前先确认材料,ABS和PP的模具结构差不少。
塑料油箱真的比金属油箱安全吗?
塑料油箱韧性好,摔不裂,吹塑时嵌了阻透层的渗油量能压到标准以内。金属油箱怕锈、怕焊缝开裂。两条路线现在都过得了认证,看车型定位,不用纠结谁绝对更好。
开一副护板模从定金到交模要多久?
我们那副踏板护板模从定金到T1试模用了大概35天,改两轮到交模前后接近两个月。急单有厂敢压到25天,但省掉的往往就是试模次数,后面装车出问题更麻烦。
副厂护板和原厂件差在哪?
多数差在材料和模具精度。原厂件用新料、卡扣位一次装到位;副厂有回料混料的,脆、装车缝隙大。买之前掰一下卡扣,发白发脆的基本是回料。
想补注塑基础的,可以看这篇注塑模具入门指南。
护板这类件要控制装车精度,公差话题在这篇精密注塑模具公差控制里讲得更细。