塑料模具加工选来图、来料还是包工包料?三种报价和扯皮点一次讲透
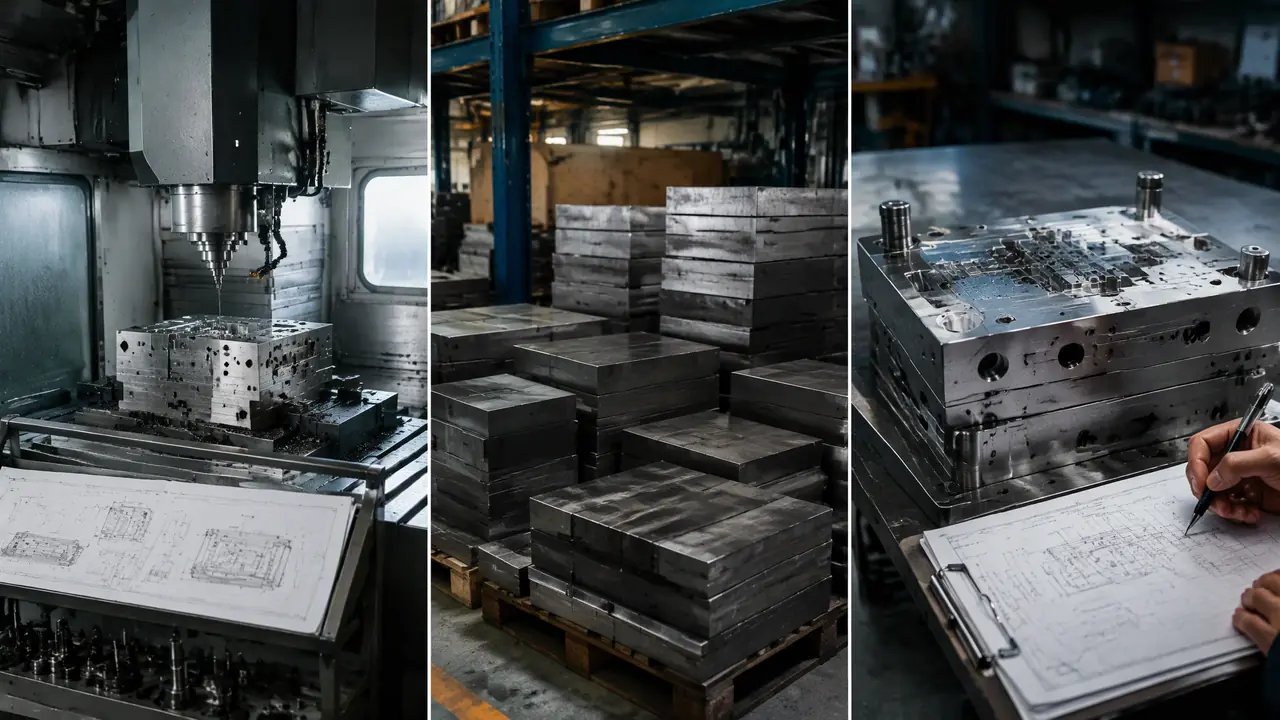
把话放这儿:塑料模具加工的三种合作方式里,改图频繁的小批量选来图加工,自己有可靠料源走来料加工最省,怕麻烦防扯皮就包工包料,报价贵六到八成。签约前把图纸版本、来料质保、试模费用、模具所有权四条写进合同,八成的架就吵不起来。
上周五晚上十一点,一个做宠物用品的客户发来微信,问塑料模具加工同款猫砂铲模具,隔壁厂只报四万二,我们凭什么报六万八。我翻开他的询价记录一看就乐了。人家走的是来料加工,模架钢料他自己买,厂里只收工时钱;我们给他算的是包工包料,从设计到试模全含。两种口径差着小两万,拿这个比价,比到天亮也比不明白。
这单最后黄了,客户认定我们在宰他,解释了三遍他只回了句"别的厂怎么就能"。干接单这行八年,这种架我见得太多了。今天不聊别的,就把来图加工、来料加工、包工包料这三种合作方式摊开讲:钱分别花在哪,纸面上谁担责任,扯皮一般从哪个字扯起来。你下次拿着这套账去对报价单,谁在玩文字游戏,一眼就能看穿。
来图加工、来料加工、包工包料到底差在哪
来图加工是客户只给产品图,厂里包设计包钢料包试模;来料加工是客户自备钢料模架,厂里只赚工时费;包工包料是全交给我们,报价最高,责任也最清楚。
三种方式的分水岭就一句话:客户往里投什么。来图加工,客户出一张产品3D图,剩下的设计分模、买料、加工、试模全是厂里的事,模具所有权谈好归客户,设计费得单列。来料加工反过来,图纸我们自己出,钢料模架热处理件甚至顶针弹簧都客户自备,车间只出手艺,赚的就是工时钱。
包工包料最省事,客户甩来产品图和定金,其他全不管。代价是报价里要预留风险金,材料涨价、试模翻车、临时改模,全得厂里自己消化。同样一套模,包工包料比来料加工贵上六到八成,不是谁黑心,是拿钱换风险。
我更偏向让客户走包工包料,原因很实在:出了问题只有一个责任方,没人互相甩锅。来料加工听着省,钢料一出毛病,客户怪厂里打得糙,厂里怪客户的料有夹渣,三个月的拉锯战最后谁也讨不着好。
| 对比项 | 来图加工 | 来料加工 | 包工包料 |
|---|---|---|---|
| 客户出什么 | 产品3D图 | 钢料、模架、标准件 | 产品图和定金 |
| 厂里赚什么 | 设计费加工时 | 纯工时费 | 全流程利润 |
| 同款两板模报价 | 5.5万到6.5万 | 3万上下 | 6.5万到7.5万 |
| 最容易扯皮处 | 设计责任与图纸版本 | 钢料质量责任 | 材料以次充好 |
| 适合谁 | 有自己的设计团队 | 懂行有料源的老板 | 不懂模具的采购 |
三种报价怎么算,数字摆到桌面上
来料加工赚工时,CNC一小时80到90块,钳工装配一套两板模6000到9000块;包工包料再加钢料和设计费,钢料大约吃掉整模成本三成。
去年下半年起,718H从十一块多一公斤爬到十三块上下,一套一模两腔的猫砂铲模,模架加内模料六百公斤出头,光钢材就小八千。设计费看复杂度,两板模八千到一万五,带滑块侧抽芯的往两万走。试模一次机时费两千到四千,120吨机台两千出头,320吨大模四千打不住,试上三次就是上万。
工时这块我给你交个底:CNC加工中心双班每小时80到90元,火花机60到70,深孔钻50上下,钳工装配研配一套两板模收6000到9000。把这些加一起你就明白,来料加工报3万的模,厂里毛利撑死两三千,纯靠跑量养机器。哪个厂报得特别低还包三次试模的,你先想想他会从料上省出什么来。
交期也一样有账。预硬钢不用淬火,回来直接粗加工再精加工,T1试模压在35天到40天是正常节奏。承诺25天交模的,多半跳过了去应力回火那一步,模子后半年变形,有你受的。
要是你还没定找哪家做,可以先看看这篇讲塑料模具加工厂家怎么挑的,报价单里材料费、工时费怎么拆,那篇写得比我细,两篇对着看正好。
扯皮都从哪几个字上扯起来,签约前抠死
九成的扯皮出在图纸版本、来料质量、材料调包和试模费用这四处,合同里各写一句责任条款,比事后吵十轮都管用。
图纸版本是头号雷区。上个月有个客户发来V5版3D图,我们排产排的是V3,中间他口头改了两轮没发正式文件,T1试模出来才发现是按旧图做的,改模费四千二谁出?吵了整整一周。所以合同里必须写:以双方邮件或微信确认的版本号为准,口头改动不计。
来料加工的坑我自己踩过。去年一个老客户图便宜,自购的718H比市场价低了两千块,没要质保书。料进来一打硬度,HB只有240多,正常预硬料该在280到330之间。硬着头皮做完了,那边量产不到三个月,分型面压塌一圈。返修钱最后对半摊,一人认了一万八。从那以后我们收料先验硬度报告,报告拿不出来的,加收百分之十五的风险金,或者直接退。
包工包料防的是另一头:材料调包。S136和普通P20每公斤差着四五块,一套模差出五六千利润,总有人动歪心思。合同里把牌号、钢厂、质保书三个词写死,到货对钢印,不放心就花三百块送第三方做个光谱,这个钱别省。
试模料谁出也要写。ABS一公斤13到15块,试三次加上机时损耗,钱不算大,但吵起来最难看。还有模具所有权:尾款没结清前模具归厂里,客户要拉走转产,先结账。这两条写进合同就两行字,能挡住大半的架。
回到开头那个猫砂铲客户。上周他又找回来了,让我们按包工包料重新报。这回我把报价单按设计费、钢料、工时、试模、管理费一行一行拆开附在后面,他看完就回了一句:早这么报不就完了。价格一分没降,账目摆明了他反而踏实。塑料模具加工的报价从来不怕贵,怕的是糊涂,三种合作方式说到底就是责任怎么分,先把这个谈拢,价格才有得谈。
常见问题
小批量产品要不要开塑料模具?
先算摊销账。一套模五万,只做几百件,单件摊的模具钱比买现成品还贵,这种量用3D打印或硅胶复模过渡更划算。一般年产过五千件,开模才开始合算。
来料加工自己买钢料真能省钱吗?
账面上能省百分之十到十五,但你零散采购拿不到厂里的批量价,质保书和硬度还容易出岔子,就像上面那个HB240的教训。内行客户现在大多还是让厂里包料,省下的是心。
包工包料怎么防止厂里换材料?
三道锁:合同写死牌号和钢厂,到货核对钢印和质保书,必要时送第三方光谱复检,一次三百块上下。三道都做了还敢调包的厂,本来也不值得合作。
报价单里的设计费可以砍吗?
能谈,但别砍狠了。设计费压到成本线以下,厂里就在分型面和浇口排布上偷懒,T1试模翻一次车,返工的钱比省下的设计费翻着倍还回去。
改模费用一般怎么算?
客户改图导致的,看结构复杂度一处两千到五千;模具自身问题厂里免费改到底。这条务必写进合同,扯皮十有八九扯在"这算谁的改"上。