塑料管件模具怎么选?PVC给水管件与PE燃气管件的模头差异
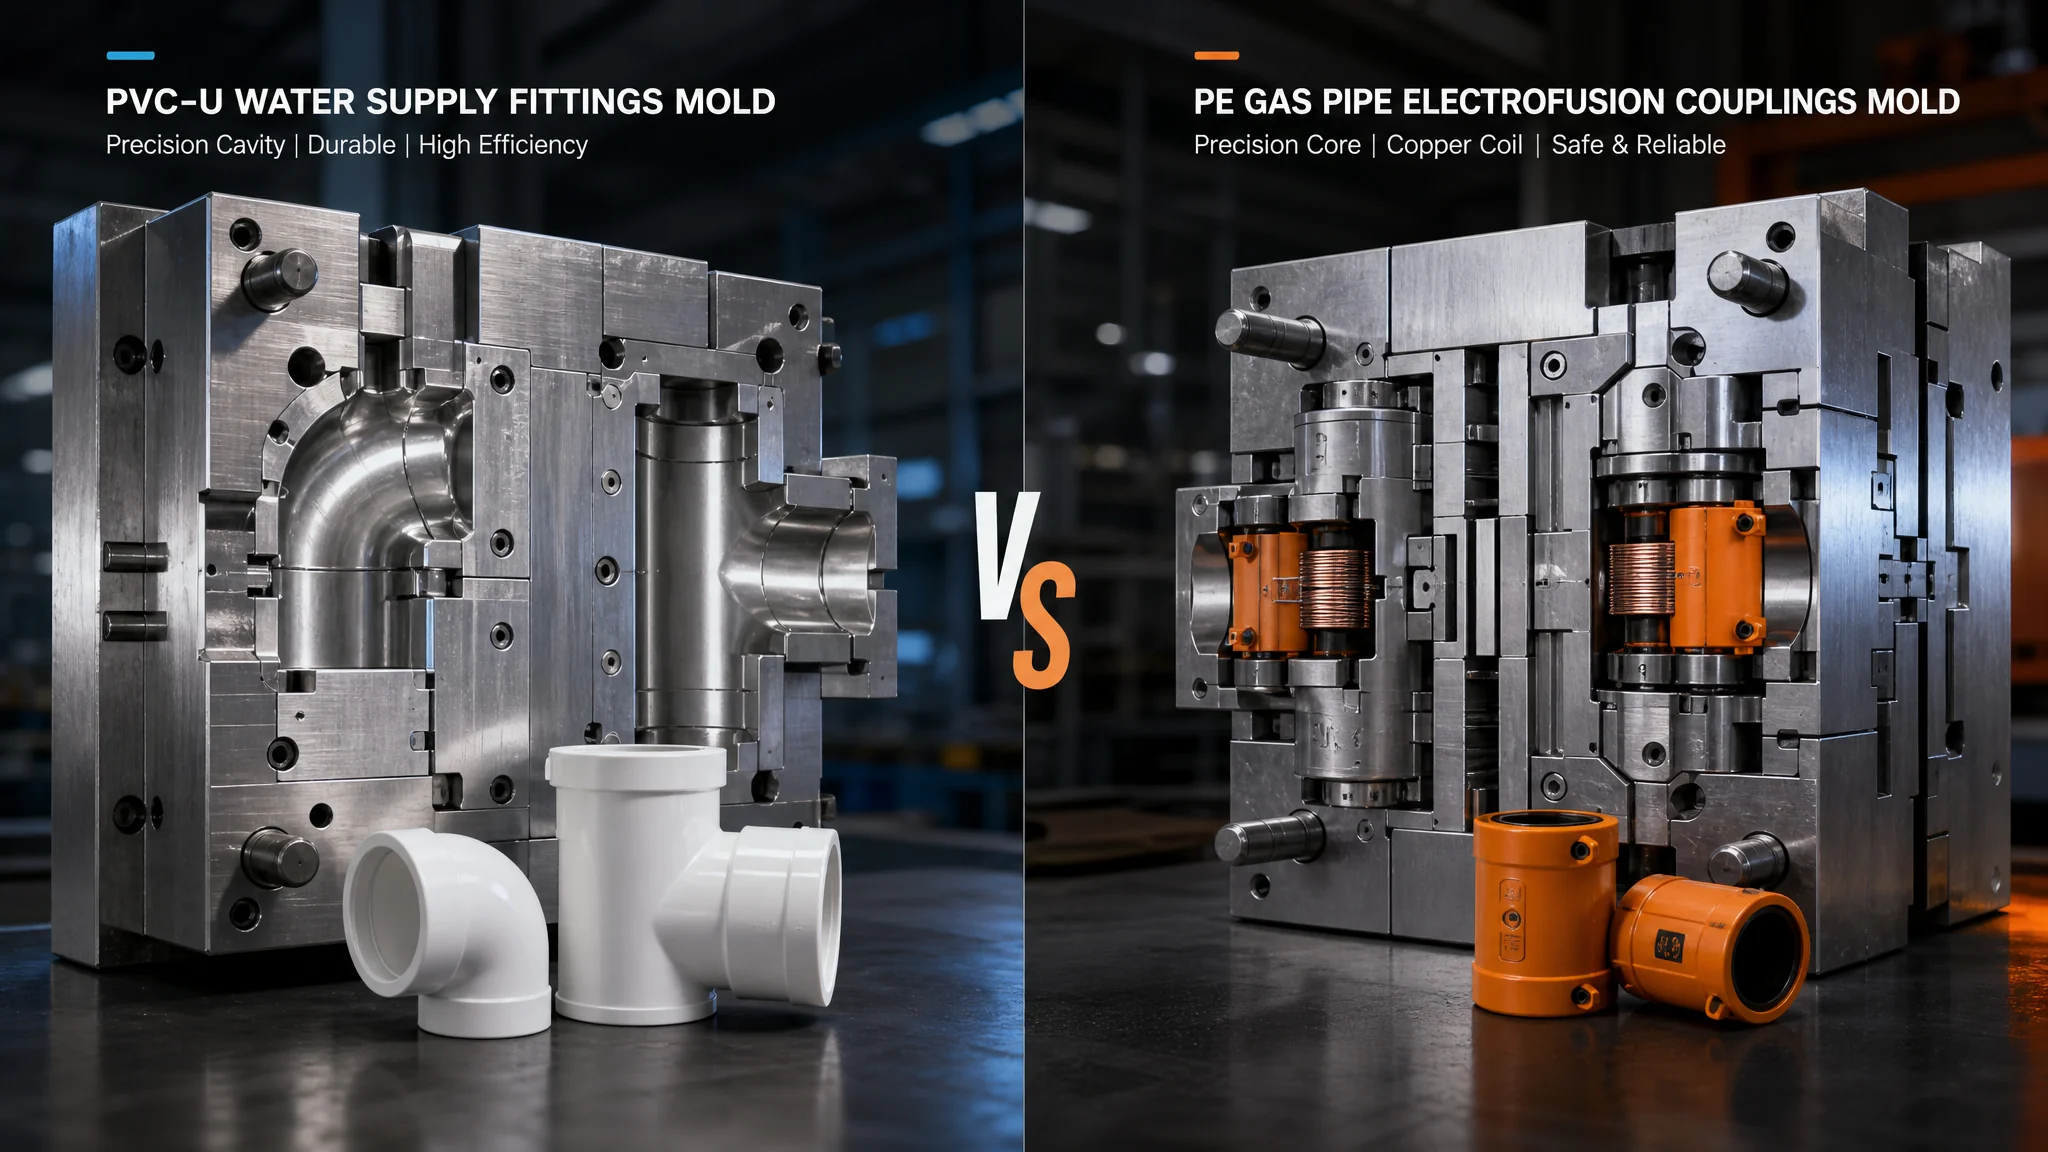
简单说:塑料管件模具先按材料分家:PVC-U件怕热怕腐蚀,模仁要镀铬或直接上不锈钢,模温压在50度以下;PE件收缩率是PVC的十倍,电燃管件的铜线槽公差卡到正负0.05毫米。分清这两条路线,再谈价格和厂家。
塑料管件模具这东西,外行看着简单——不就是个三通弯头嘛,挖个腔扣个芯的事。我2016年在诸暨一家管件厂跟模,头几个月也是这么想的,直到一套PE电熔直通模返修到第三次,客户站在车间里问我们到底懂不懂PE,脸上是真挂不住。从那以后我把管件模掰开揉碎看了个遍,越看越清楚:PVC-U给水件、PVC排水件、PE给水燃气管件,做模的思路是三条路,硬凑成一条路的都被市场教育过。
先把词掰准。你要做的是注塑管件模,不是挤出模头——管子是挤出来的,管件是注出来的,两码事。挤出那边的模头指口模加芯棒,想补课看挤压模具那篇总览。而管件厂老师傅嘴里的“模头”,十有八九指的是注塑模里成型承口的那套芯模组件:芯子、胶圈槽镶件、推板。一个110三通,型腔部分画两天图就交差了,难的全在这根长芯上。承口内径、槽位、深度、脱模斜度,全按它走。
所以标题里的“模头差异”,落到图纸上其实就是芯模、浇口、冷却这三块的差异。下面按材料一条条过。
PVC-U管件模:腐蚀性决定钢种,模温决定命
PVC-U给水管件模的命门是耐腐蚀:熔体一过190度就有分解风险,析出的氯化氢遇湿就是盐酸,普通模具钢扛不住。模仁要么P20镀硬铬,要么直接用S136这类不锈钢;模温压在30到50度用冷冻水激冷。好在它收缩率只有0.2到0.4,尺寸反而不难控。
UPVC是出了名的热敏料,加工窗口窄。料温170到190度,模温我们常年设38度左右,做110弯头那套模周期稳定在42秒上下,产品落框直接码垛不变形。模温一旦飘到60度以上,制品内应力大、脱模粘芯,表面看不出来,打压的时候全还给你。PVC分解出氯化氢的机理和危害,维基百科的PVC条目写得很明白,模面先是发雾,再是麻点,胶圈槽的尖角最先烂——因为那里料流冲刷最狠、铬层最脆。
镀铬还是不锈钢,我有明确偏向。P20镀硬铬(两三个丝)便宜,但铬层经不住尖角处的应力集中,跑上几个月胶圈槽尖角就开始崩微裂纹,腐蚀顺着破口往里咬,重镀要整模拆下退铬再镀,一来一回一周产能没了。做给水件、大批量长周期跑的,我直接劝客户上S136,贵三四成,五年不用大修,账是划算的。具体牌号怎么挑,站里S136模具钢那篇拆得很细。排水件、单量小的订单,P20加镀铬够用,别硬上不锈钢把成本抬没竞争力。
给水和排水还有一层差别。给水件带压力等级(PN10、PN16),壁厚大,保压补缩要按壁厚算;排水件大而薄,走多腔(一套110存水弯模做一腔两件很常见),模具糙一点无妨。热流道在PVC管件上基本绝迹——PVC在热流道里滞料,多停十分钟就黄变给你看,行业里清一色冷流道加潜伏浇口,浇口痕藏在承口根部的非配合面。PE正好反过来,这个后面讲。
PE燃气管件模:收缩率翻十倍,公差反而更凶
PE100的成型收缩率在1.5到3之间,是PVC-U的十倍,流向和垂直方向还能差半个点以上,模穴尺寸全靠收缩补偿撑着。电熔管件的铜线槽深度公差要控制在正负0.05毫米级,补偿算错整根芯模报废。模温40到60度,比PVC高一截,周期慢一半不止。
先说材料为什么卡这么死。燃气管件用的PE100是按长期静液压强度分级的,PE100+协会维护着一份合格料清单,正经管件厂只敢用清单里的料。落到模具上就一句话:件不能带内应力,厚壁处不能有缩孔。这些缺陷在二十年的静液压考验里全是定时炸弹,没人敢赌。我们做dn110热熔三通,模温设55度,周期95秒左右——SDR11壁厚10毫米出头,慢是慢,燃气件没人敢快。顺带说个辨认窍门:PE燃气件是橙色的,PE给水件是黑身蓝条,摊位上一眼分得清,模具却差着一个量级的钱。
电熔管件模具是管件模里的天花板。芯模上开螺旋线槽,预埋0.8上下的铜线,模内定位针定住线头,注塑包覆,再留观察孔(熔融指示器)和接线柱位置。我在dn63电熔直通上摔过最疼的一跤:收缩补偿一刀切按2%取,结果端部壁厚突变区实际缩到2.4,铜线埋深一头1.8毫米一头2.3毫米,埋得浅的那头通电先发热、深的那头没熔透,客户产线熔接失败率干到百分之三,整根芯模重做,六位数没了。从那以后电熔芯模的收缩补偿我们一律分区做,轴向分三段各算各的,试模后按实测埋深逐段修。这套笨办法救过后面三套模。
PE件用热流道非常普遍,尤其针阀式——燃气件宁可多花五六万也要一点进浇,因为熔接线不许穿过线槽和观察孔区域,针阀顺序开闭能把熔痕赶到不要紧的位置去。热流道模具那篇把针阀结构讲透了,这里不重复。至于热熔对接的弯头三通,注塑出来端面内孔还要上车床精加工,模具本身公差可以放宽些——别被“全靠模具保证”的说法忽悠着多掏钱。
脱模机构:长承口和内螺纹,两座绕不过的山
管件模的脱模难点全在承口:深度五六十毫米的芯模包紧力大,必须用推板整圈推出,顶针印不许落在配合面上。带内螺纹的管件要上绞牙机构,油缸加齿条或液压马达带动芯模旋转,转够圈数再顶出。脱模斜度0.5到1度,承口芯模抛到Ra0.4以下。
注塑模具的四大系统(浇注、顶出、冷却、抽芯)在塑料注塑模具那篇里拆过,管件模等于每套系统都加了一档难度。三通的侧向口靠滑块抽芯,斜三通双滑块,滑块的定位精度直接决定两端承口的同轴度——装歪一点,管子插进去一边紧一边旷,试装就露馅。承口芯模表面质量是另一个隐形坑:抛光不到位的芯子,每模都粘,脱模剂喷多了制品发雾,两头堵。
绞牙这块多说两句。圈数等于螺纹长度除以螺距,绞牙完还差一段顶出行程,模具总高要留足,注塑机的开模行程也得对好——我见过模具做好了机台放不下的尴尬,模具厂和注塑厂互相甩锅,谁掏运费吵了半个月。PP-R的内丝件多数走铜嵌件镶成型,省了绞牙机构,代价是人工放嵌件节拍慢;真正内螺纹直接成型的(出口件、电工导管件),绞牙机构省不掉,一套四工位的绞牙模贵有贵的道理。想系统补结构基础,看注塑模具结构拆解那篇。
模具多少钱、找谁做?产业带和价格行情
行业普遍行情:110规格PVC-U直接单腔模三到五万,110三通两腔七到十万,PE热熔弯头模八到十五万,PE电熔直通模二十五万起步、顶配能到五十万。产能集中在浙江诸暨及周边、福建南安、广东佛山顺德三块,按品类对号入座再去比价,别拿PVC的预算去问PE电熔的价。
三块产业带我都有交集。诸暨店口从铜管件起家,水暖管件和模具配套都齐,周边宁波、余姚、慈溪的注塑模具厂密度吓人,管件模报价最卷、交期最快,我们电熔模具的长期供应商就在宁波,返修响应24小时到场。福建泉州南安(仑仓一带)做水暖阀门件出身,PVC排水和PP-R件的小模多,起订灵活。广东佛山顺德是管业大厂扎堆的地方(联塑总部就在顺德),管件模具配套成熟,量大稳定,价格中等偏上。根据中国模具工业协会发布的行业数据,2024年模具行业销售总额超3400亿元,塑料模具占四成上下,管件模这个细分就藏在这四成里,协会官网能查到运行报告原文。
拿过的一份真实报价单可以给你当锚点:dn63电熔直通模,两家浙江厂分别报28万和35万,差价全在芯模——便宜的方案线槽用三轴加工加重钳工修,贵的方案四轴联动加试模后按埋深返修两次。便宜的能用。用三年和用八年的区别。低价电熔模砍掉的就是这些看不见的工序,上线三个月铜线开始挂伤的时候,才知道钱省在哪了。
常见问题
PVC管件模用P20加镀铬,不上不锈钢行不行?
看件看量。排水件、小批量订单,P20镀硬铬完全够,成本低三成。给水件大批量长周期跑,建议S136或2083——镀铬层的微裂纹迟早从胶圈槽尖角开始崩,腐蚀钻进去就得退铬重镀,停机一周不划算。跑回料配方的排水件腐蚀更凶,这笔铬钱别省。
PE电熔管件模具为什么贵好几倍?
贵在线槽芯模。螺旋槽要四轴加工加钳工修整,公差卡得死,铜线定位一套几十个精密小件,试模后还要按实测埋深返修。一根芯模的工时顶半套普通管件模。二十五万起步是行情,低于这个数先问清楚线槽怎么加工的。
一套管件模具能通做多种规格吗?
部分能。相邻规格(比如63和75)可以换承口镶件、模架通用,省一半钱。跨太大(63到160)就别想了,浇口、冷却、投影面积全变了,等于重做。别信“万能模”的说法,承口精度经不起将就。
管件模具寿命大概多少模次?
PVC件用S136模仁、热处理和保养都到位,80万到100万模次正常;镀铬P20大概30到50万模次就要评估翻修。PE件对模面温和,没有腐蚀问题,寿命主要看绞牙机构和滑块的磨损。定期下机抛光承口芯模,比坏了大修省得多。
写到这说点个人偏好:选管件模具,我排第一位的从来不是厂的名气,是承口芯模的抛光质量和热处理——这根芯子的状态,决定未来三五年每一模的粘模、划伤和停机时间。价格和交期都往后排。还没梳理清楚自家产品属于哪条技术路线的,先把这篇读第二遍,再拿着参数去询价,报价单上的每一行你都能对上号。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。