深圳模具注塑一体怎么找?手板到量产
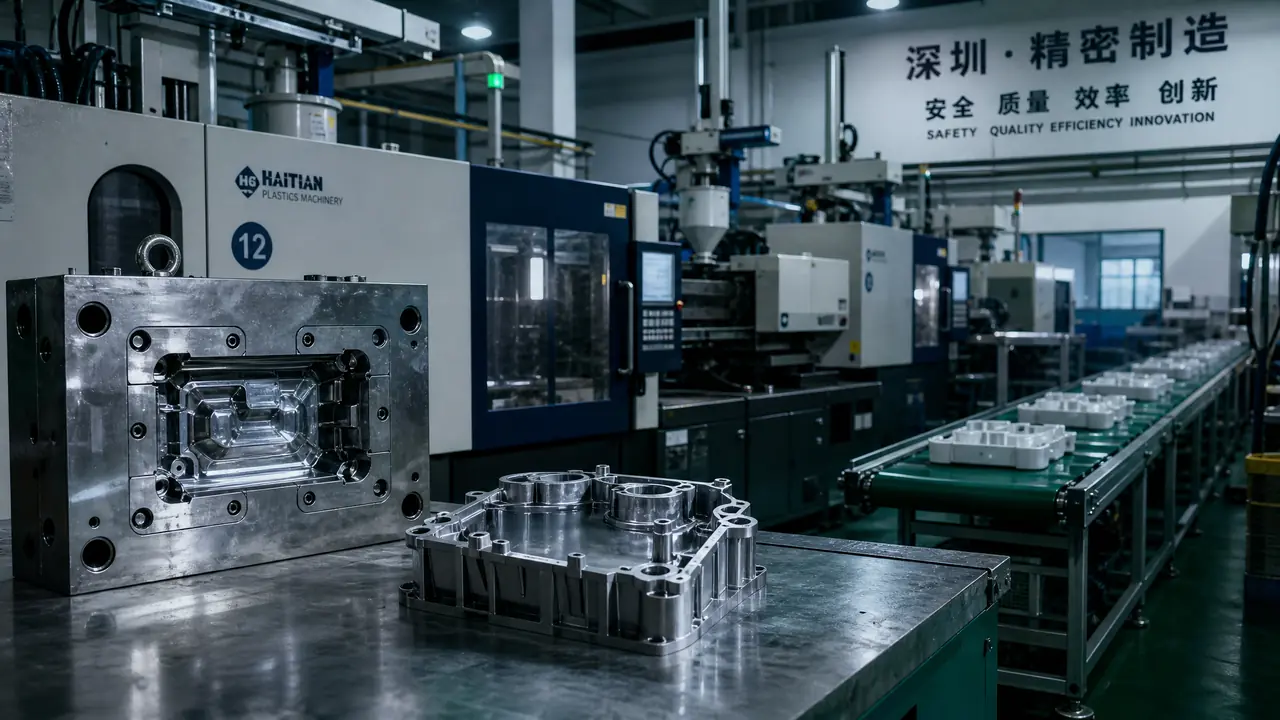
开门见山:深圳找手板到量产一体的注塑服务,优先看观澜、光明一带自带注塑机的小模厂,模具费和单件价必须拆开核算。周期上小模开模加试模大概25-35天。动手前先拿3D图询价,至少比三家。
上个月一个做智能家居的客户来问我,深圳模具注塑一体到底去哪找,手里就一张3D图,想先打手板再开模量产,原话是:网上问了一圈,报价从三万到十五万都有,人已经懵了。我说别急着搜"一站式",这个词挂出来的十家有九家是贸易商。真正能从手板一路做到量产的厂,集中在观澜、光明、沙井这几个片区,多是十几二十人的小团队,前面有模具车间,后面租个场地摆三五台注塑机。
这种厂的好处很直接:开完模就地试模,不用把几十公斤重的钢模运来运去,改模也快,上午提问题下午就动刀。缺点也写在脸上,大模做不了,高精密件得看他有没有慢走丝和坐标磨。你手里要是外观件加结构件的小批量单,这类厂反而是性价比最高的路子。
深圳模具注塑一体的厂藏在哪,怎么筛
观澜、光明、沙井一带自带注塑机的小模厂是首选,筛选时盯三样:模具车间、注塑机吨位、慢走丝设备,凑齐这三样再谈价。我在观澜看过一家厂,车间里四台CNC加一台慢走丝,隔壁就是两台120吨和一台250吨的注塑机,这种配置接家电外壳单很顺。反例我也见过,光明有家厂挂着"模具注塑一体"的牌子,过去一看只有注塑机,开模全靠外发,报价里硬生生多出一道转包的价差。
吨位怎么配?外壳件50克上下,120吨的机台够用;带滑块的结构件往250吨靠。吨位买大了空转的电费都是成本,买小了锁模力不够直接飞边。这两笔账厂里一般不主动替你算,自己心里得有数。
筛厂别只看官网,直接约去车间走一圈。模具车间看什么?看机床数量和新旧,看有没有自己的设计工位——图纸是厂里自己出还是外面买的,差别到改模的时候就露出来了。具体考察项我按合作过的工厂整理过一篇注塑模具厂的考察标准,照着筛能少走弯路。
也有人问,要不要把范围放宽到深圳周边。东莞长安、宁波余姚都是模具重镇,各有各的强项。深圳的长处在快速响应和电子类小模,改模当天能来回;单论汽车模和大型模的价格,深圳不占优。拿不准两地行情差别的,可以对比读一篇上海注塑模具为什么贵还有人抢,精密订单那套逻辑跟深圳是相通的。
手板到量产要多久,每个环节卡在哪
CNC手板3-5天,开模到T1试模大概15-20天,改一轮胶位再加3-7天,整条线走完45天上下。这是小模、两穴以内、结构不刁钻的前提。手板这步我劝你别省:3D打印的SLA手板1-2天就能交,两百到五百块,看着快,但材料强度和量产的ABS差得远,装上去一受力就裂,客户拿去做测试全被误判成结构问题。
开模阶段最怕图纸不成熟就动钢。钢料一上机,改一个胶位就是几千块往水里扔。上个月跟的那个项目,模芯用的718H,T1试模第16天出件,产品侧边缩水印压不住,把模温从65℃提到85℃才稳住,收缩率落在0.5%左右,前后又花5天修胶位。这种账,只有自己盯过机台才知道。
T1试模那天最好人到现场。看什么?看第一模的飞边,看顶出有没有顶白,看水口能不能自动断。这三样当场能调的就让师傅当场调,拖回去再来一轮,一个星期就没了。我见过最冤的一单,试模结果其实挺好,客户没到场,回来才提外观要求,又多烧一轮试模费。
从打样沟通到T1试模,中间还夹着一堆容易漏的节点:确认收缩率、确认顶出位置、约定试模次数和责任归属。我把这些整理在打样到T1试模的避坑实录里,签约前对着过一遍,十分钟的事。
报价怎么核?模具费和单件价拆开算
报价先拆成模具费、加工费、材料费三块,低模具费常常靠高单件价赚回来,按计划量产五万件倒推总成本再比,谁划算一目了然。我拿一个50克的ABS外壳件算过账,三档渠道的差距不小:
| 渠道 | 小模模具费(1-2穴) | 单件价(50克ABS) | 改模一轮 |
|---|---|---|---|
| 贸易商转包 | 5-10万 | 1.2-2元 | 7-15天 |
| 手板开模一体的小厂 | 3-8万 | 0.8-1.5元 | 3-7天 |
| 石岩一带的中型厂 | 8-20万 | 0.6-1.2元 | 5-10天 |
量大走第三档,量在几千到几万件之间,第二档最划算。浇口形式对单件价的影响也大,热流道省水口料但模具费贵一截,冷流道便宜可每件都搭料。这块吃不准就先读一篇热流道模具的拆解再谈价,心里有底。
精密件另说。公差要求到0.01mm那一档,深圳能接的厂不多,报价直接翻倍往上走。要不要为精度多花钱,得看产品真用不用得到,公差控制到0.01mm怎么做到这篇写得比我细。
说回开头那位客户。他最后在观澜挑了一家自带两台注塑机的小模厂,手板加开模打包谈价,比原先问的贸易商低了两成,现在第一批货已经出了。你要找深圳模具注塑一体的服务商,把3D图备好,列三家备选挨个跑车间,模具费和单件价拆开比,坑基本就绕开了。
常见问题
深圳开一套小注塑模大概要多少钱?
1-2穴的二板模,用P20或718H钢材,行业普遍行情在3-8万,带滑块斜顶的复杂结构往10万以上走。报价明显低于这个区间的,先问清钢料牌号和模架品牌,再谈定金。
手板和量产料不一样会有什么问题?
最常见的是装配测试失真:手板用ABS、量产换PP,卡扣强度和缩水率全对不上号。手板阶段就要求用量产同牌号的料打CNC,多花几百块,能省掉后面一轮返工验证。
模具开完是不是就归我了?
看合同怎么写。模具费付清、合同里写明所有权归需方的,厂里停工超过约定期限,你有权把模具拉走。定金只付一半就想拉模,基本没得谈。
批量只有几百件还值得开模吗?
多数时候不值。几百件的量用CNC或硅胶复模更省,开模的钱摊到每件上贵得离谱。量产预期超过三千到五千件,开模才开始划算。