三板式模具适合什么产品?细水口模具的结构与成本账
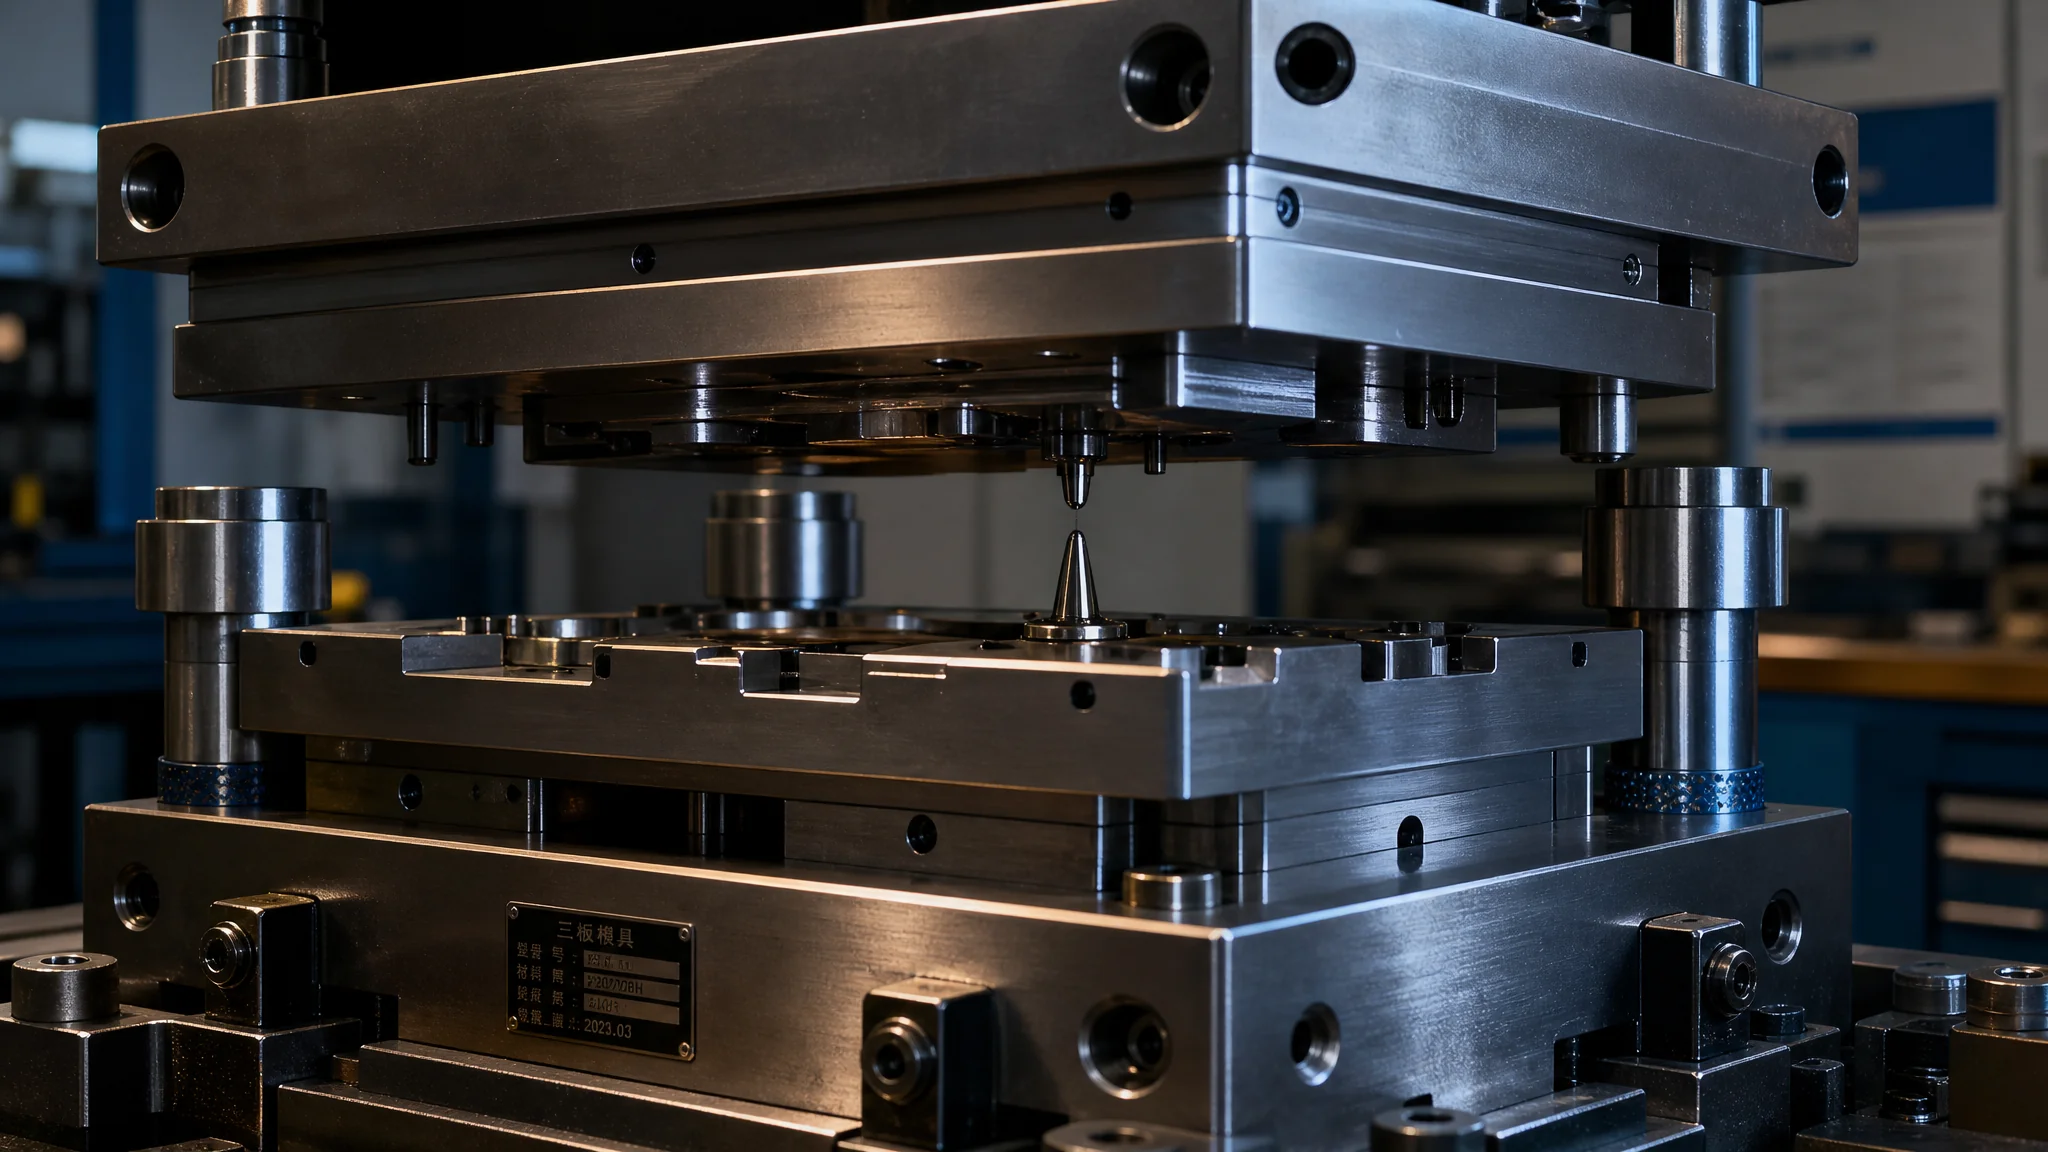
简单说:三板式模具适合点浇口进胶的产品——外观面不许留大浇口痕的壳类件、一模多腔的小件(瓶盖、文具)、进胶点位子被形状卡死的件。代价是模架贵两三成、模具高一大截、开模行程要重新核对。水口料能接受回用的选三板模,差几分钱都要抠的产量大户再考虑热流道。
去年有个客户拿个电动牙刷柄来问价,外观面拉丝高光,浇口痕要求直径1毫米以内。我报了三板模,他问为啥别人报的二板模便宜两万。我说你拿那个报价单去问问,浇口做侧面还是潜伏式,做出来柄身侧面那条疤你认不认。三天后他回来了。
三板式模具,广东这边叫细水口模具,北方不少厂叫点浇口模具,一个东西。它跟二板模的区别说穿了一句话:多一块水口板,开模多分一次,先断浇口再取产品。就为了这个小动作,模架贵20-30%,模具总高多出一截,加工和调试的工时也跟着涨。这笔账值不值,完全看你做的是什么产品。这篇文章我把选型判断、结构门道、成本细账一次算清,顺带讲一个我亲历的开模行程翻车案例。
什么样的产品非用三板模不可?
三种情况基本没得选:外观面不允许大浇口痕的壳类件、一模多腔的小件要中心进胶的、进胶点被产品形状卡死只能从顶面细点进胶的。这三种都是点浇口的主场,而点浇口进胶,模具结构上就得是三板式。
逐个说。第一种最典型:化妆品瓶盖、电动牙刷柄、家电外壳的露脸面、透明件。侧浇口留在分型面上,痕迹是一整条;潜伏式浇口能自己剪断,可残留的疤也有芝麻大,高光面上照样看得见。点浇口不一样,进胶点直径做到0.8到1.2毫米,成型后手工一掰就掉,留在产品上的印子比针眼还小,很多外观件验收就卡这个尺寸。
第二种是一模多腔的小件。瓶盖、纽扣、笔杆头这类东西,一个产品才几克重,开一模十六腔三十二腔才划算。腔一多,浇口怎么排?如果用侧浇口,流道走分型面绕圈,长短不均,末端的腔充不满或过保压,废品率下不来。三板模的点浇口从每腔顶面正中进胶,各腔压力平衡天然就好做,流道排布自由度高得多。我们做过一套32腔的瓶坯内盖模,点浇口三板结构,腔间重量差控制在0.05克以内,这是二板侧浇口排不出来的成绩。
第三种是形状卡死的场合。深腔件、底部封闭的盒形件,熔体必须从顶面往里灌,点浇口是唯一顺路的选择。硬要做侧进胶,流道绕远、压力损一半,缩水痕全趴在壁厚处。给新入门的读者补一句:这些判断的底层是模具四大系统的逻辑,可以翻塑料注塑模具四大系统拆解对照着看,那篇把浇注系统讲得更系统。
反过来说,什么产品别碰三板模?水桶、周转箱、垃圾桶这类大件壳体,外观要求一般,侧浇口或直接大浇口进胶毫无压力,用三板模纯属给自己找事——模具贵、机器要求高,一分钱好处换不来。
细水口模具的结构:多出来的那块板和它背后的机关
三板模比二板模多一块水口板(也叫剥料板、脱料板),夹在面板和A板中间。开模顺序靠拉杆、限位螺丝、尼龙塞开闭器三样东西配合:先开水口板分型把流道凝料剥下来,再开主分型面取产品,动作分两拍。
开模动作走一遍。注塑机动模板后退,最先分开的是面板和水口板之间那条线——因为A板和B板被尼龙塞开闭器"粘"着呢,这个靠摩擦抱紧导柱的小机关让主分型面暂时打不开。水口板分型面一开,点浇口被拉断,流道凝料挂在浇口套里不动。动模继续退,水口板被小拉杆拉着跟走,走到拉杆台阶顶住(行程一般8到15毫米),水口板停住,凝料从浇口套锥孔里被硬剥下来,掉出去。之后限位螺丝到头,A板也被拉住不走,继续后退的力道全加在尼龙塞上,摩擦扛不住,主分型面"啵"一声打开。这之后就跟二板模一样了:产品留在动模,顶针顶出。
这套顺序机构里最容易出毛病的是尼龙塞。它就是一截锥形尼龙棒,抱在A板的导柱孔上,靠过盈量产生摩擦力。新模摩擦力大,开闭可靠;干了几十万模次,尼龙磨损、孔里进油,摩擦力衰减,顺序就乱了——轻则水口没剥干净缠在模具里,重则拉杆撞弯。所以三板模的保养清单里,尼龙塞属于定期更换件,一套几块钱,别省。我们车间的规矩是20万模次检查一次,起毛或打滑就换,20分钟的事。
还有个细节图纸上看不见:水口板的行程和凝料坠落空间。拉杆行程给小了凝料剥不净,给大了浪费开模距离。凝料掉下来还得有地方去,模具底下如果装了机械手取件,水口料和产品要分道走,这些在模架订货前都得想好。结构识图层面更细的门道,之前那篇注塑模具结构基本常识写过二板三板对比,这里不重复展开。
成本账:一套细水口模具到底贵在哪几个地方
直接贵的是模架:细水口模架比同尺寸大水口模架贵20-30%,因为多一层模板、多一套拉杆限位螺丝和导柱加长。间接贵的是加工和调模工时:多一个分型面要配模、顺序机构要调试,钳工工时多两到四天。综合到整模报价,总价普遍上浮10-15%。
拿一套实际案例拆给你看。5050模架、一模两腔的ABS件:大水口工字模架(B字头)含钢料大概1万出头,细水口工字模架(A字头)同尺寸报价1万3上下,差价接近30%。再看加工——多出来的水口板要开框、配分型面、钻拉杆孔,加上尼龙塞孔位的铰孔,机加工和钳工加起来三天工时按800元一天算又是两千多。还有试模调试,三板模第一次试模经常要现场修拉杆行程和尼龙塞配合,T0到T1之间多折腾半天很正常。里外里算下来,模具总价从9万涨到10万出头,就是这么个量级。
但这只是模具费,生产端还有两笔账要算,很多报价单上根本不体现。第一笔是水口料。三板模自动脱浇口,流道凝料每模都掉一堆,ABS这类料回用一次掺新料问题不大,可食品级、医疗级或高透明料的水口料只能降级卖或当废料,一吨PC水口料比新料便宜一万多,量大了烧钱。第二笔是周期。三板模开模行程长,开合模时间多零点几秒到一秒多,单模利润薄的品种,一年下来也是真金白银。顺带说一句行业大势做背景:根据中国模具工业协会数据,2024年模具行业营收超3400亿元(数据可在中国模具工业协会官网查证),竞争这么密的盘子里,每模几厘钱的差别都能决定订单归属,这两笔账没人替你算。
开模行程的坑:我亲历的一次翻车
三板模具更高、开模总行程更长,订模前必须核对注塑机的最大开模行程是否够用。粗略校核公式:机台开模行程 ≥ 产品高度加顶出行程,再加水口板分型的拉杆行程和各板间隙的总和。差一厘米都装不上,模具白做。
讲我的翻车实录。前年一套4040的三板模,做化妆品内盖,产品本身才38毫米高,我按习惯把开模行程留到180毫米觉得绰绰有余。模具发到客户厂,往一台老海天160吨上一装——行程不够。那台机最大开模行程410毫米,减去模具闭合厚度340毫米,实际能开70毫米。产品是顶出来了,可水口板的拉杆行程15毫米加上凝料坠落空间全被吃掉,凝料剥不下来,缠在水口板和A板之间,机械手一抓一嘴料。
现场怎么救的?把拉杆车短5毫米、凝料坠落角度加大,再把那台机的顶出往后调,勉强能跑,但节拍慢了将近1秒,客户压价压了三个月才算了结。根子上是我没问清客户排产到哪台机。后来我给自己立了规矩:三板模报价前必填一张机台核对表——最大开模行程、拉杆内距、最大最小容模厚度、顶棍孔径,四项签字确认再开工。教训换来的表,后来救过我好几次。这套核对逻辑不复杂,关键是你得在图纸阶段就做,别等模具落了地再抓瞎。选购注塑机和装模环节的更多门道,可以看注塑机装模与参数那篇的展开。
维护点也顺带交底。三板模比二板模多出的故障源就三处:尼龙塞磨损(前文说过,定期换)、拉杆弯曲(凝料卡死强开模导致,装个模具保护器能挡住大半)、水口板导柱孔磨损(润滑跟上,干磨三个月就旷)。想省心的,可以研究下注塑机模具保护器怎么调,那篇写得很细。老实讲,这三处都不难管,怕的是没人管。
细水口还是热流道?我的取舍标准
核心看水口料成本和产量。料便宜、能回用、批量中等,选细水口;料贵、水口料不能回用、量大周期敏感,上热流道。模具费差价大概是热流道比细水口再贵50-80%,但热流道没有水口料损失、周期还短。
说点有偏向的实话:我经手的项目里,中小批量优先细水口,这话我敢签在纸上。热流道系统一套下来,多点针阀的动不动七八万往上,还要配温控箱,坏了修一次几千块;细水口模那点结构,随便哪个模具厂都会修。热流道真正的杀手锏是无水口料——PP瓶盖这种料不值钱的品种无所谓,换成本身四万一吨的PC或者医疗级PP,一模水口料十几克,一天两万模,自己乘一下就知道热流道的差价几个月就回本。冷热两套流道系统的原理对比,Wikipedia的注塑成型词条里有一节讲得很清楚,补课值得一看。
我的一条经验分界线:预估年产量50万模以上、或者料价每吨超过两万、水口料又不能回用的,热流道的总账大概率更划算;在这条线以下的,细水口闭眼选。卡在中间的,让模具厂两套方案都报价,把模具费、水口料损失、周期折算的电费人工摆一张表上比,十分钟就能拍板。热流道那边的水有多深,热流道模具全解析讲得比我细,建议下单前去读一遍再回来做决定。
常见问题
三板模和二板模最本质的区别是什么?
开模分型面的数量。二板模只有一条开模线,A板B板分开直接取产品;三板模多一块水口板,开模分两拍——先开水口板那条线把浇口拉断、流道凝料剥掉,再开主分型面取产品。就为这一次额外的"先断浇口",模架和顺序控制机构全都复杂一档。
三板模具一般贵多少?
模架环节贵20-30%,整模算上多出的加工调试工时,总价上浮大概10-15%。比如9万的二板模方案,换三板结构差不多10万出头。要是有人说加个水口板只收你三五千,留个心眼,多半是拿大水口模架改的,顺序机构不正规,量产有你受的。
细水口模具的水口料一定要人工剪吗?
不用,这正是三板模的核心优势:开模时水口板自动把浇口拉断、凝料整条剥落掉下。操作工只管捡料头回料或称重记录。要人工剪水口的那是二板模侧浇口的做法,一人守一台机剪刀不停。想更省,上机械手分拣,水口料和产品自动分道,一个班次省半个人工。
水口料可以直接回用吗?
看料看产品。普通ABS、PP的外观要求不高的件,水口破碎后掺新料20-30%回用,行业内常规操作,性能影响很小。透明料、食品级、医疗级别冒险,PC回用容易发黄发脆,食品级混了回料一出问题就是整批召回,省的那点料钱不够赔零头。
为什么老模具师傅说能做二板就不做三板?
因为三板模的故障点多——尼龙塞磨损、拉杆弯曲、水口板卡滞,每个都是停产隐患,而且模具高对机台开模行程挑剃。所以结构选择的原则是:产品点浇口进胶是刚需才上三板,普通件二板模的可靠性碾压。这句话的背后是十几年的教训,不是偷懒。
写到这,选型的路子基本齐了:产品定性(要不要点浇口)→ 机台核对(行程够不够)→ 成本细算(模架差价加水口料账)→ 细水口与热流道二选一。我个人偏爱的工具组合是UG出结构、AutoCAD审图,纯习惯问题,哪个顺手用哪个。模具这行没有玄学,全是算出来的账——多算一步,少赔一万。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。