铝合金门窗模具有什么特别?断桥型材的多腔薄壁与槽口公差
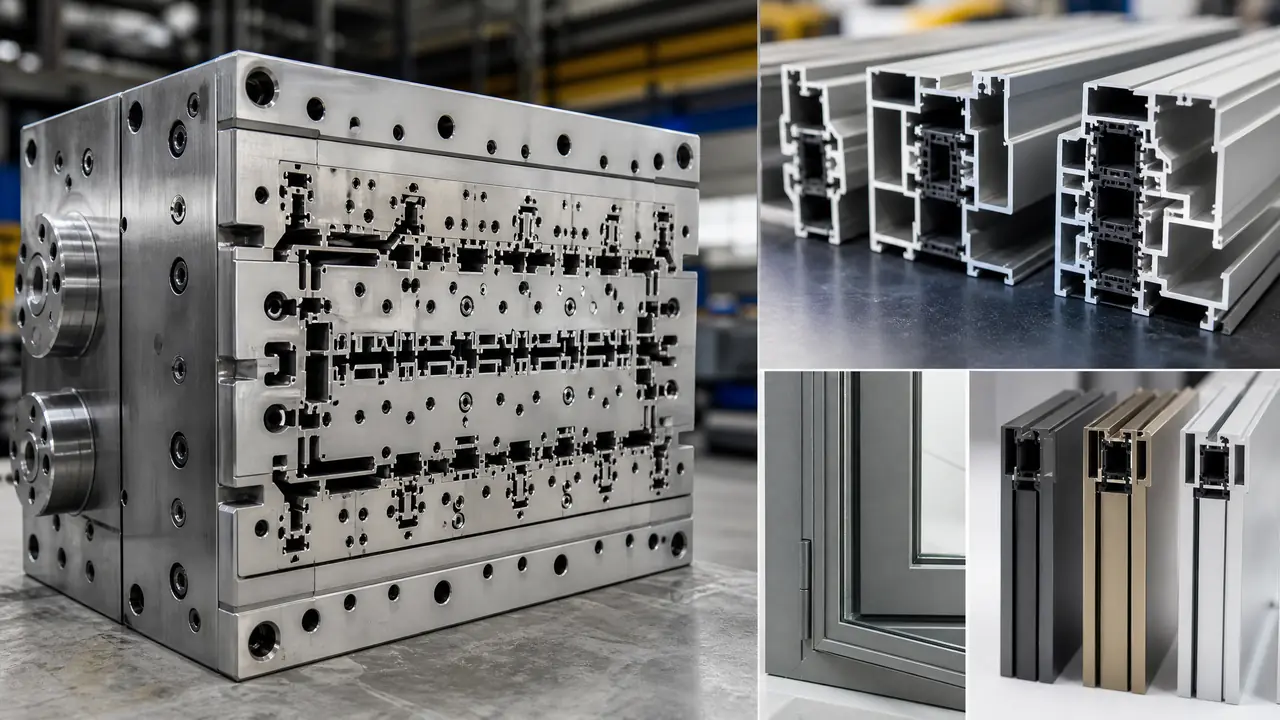
我的判断是,铝合金门窗模具的本事全在细节上:断桥型材腔多壁薄,尺寸要稳,穿条槽口公差要卡在正负0.1毫米,氧化之后还不能色差,样样都是坎。开模前把这几件事跟模具厂交代透,比事后修模省一半钱。
做断桥窗料的铝合金门窗模具,难的不是把料挤出来,是让每一根料都长得一模一样。前天傍晚快下班,一个做门窗的老客户拎着两根氧化好的窗料闯进车间,往钳台上一放,指着大面一道发雾的印子问我,这算谁的责任。
我拿指肚蹭了蹭那道印,心里有数了:工作带拉毛。
这副模挤了三十几吨一直没下机,客户为了赶工期硬压着继续开,出了事不能全怪模具厂。做门窗料模十来年,我的体会就一条:这种模子的功夫,全花在看不见的地方。
断桥窗料模难在哪:多腔、薄壁、槽口多
断桥型材腔多壁薄,隔腔的小壁只有1.4毫米上下,框扇上还要开穿隔热条的槽口,五六条金属流互相牵制,哪一条快了慢了,出来的料就是扭的弯的。这是它和普通型材模最大的差别。
先交代下背景。断桥铝窗的型材,是两片铝合金中间靠一条PA66加玻纤的隔热条连起来的,铝传热的短板靠这条"断桥"补上。两片铝各开一排槽口,穿条机把条滚进去咬死,保温就成了。所以一副断桥窗料模挤出来的不是一根料,是里外两片,每片上四五个腔,主受力壁做到1.8毫米起,隔腔的小壁也有1.4上下的。腔是隔热的,也是出强度的,还兼着排水,一个都不能挤瘪。
墙越薄,金属流越难平衡。我们厂给窗料开模,1350吨的挤压机,铝棒加热到480到500度,模具440度上下进炉,出料速度压在每分钟18到25米,料大多是6063合金。设计的时候靠工作带长短找平:靠挤压筒中心的孔金属跑得快,工作带就做长一点拦着,靠边上的做短一点放行,长长短短差着几毫米,全是调整的余地。说实话,这套活儿跟包饺子捏边一个道理,哪儿馅多就多捏一道褶。
| 对比项 | 普通装饰条平模 | 断桥门窗料分流模 |
|---|---|---|
| 结构 | 实心,平模 | 空心,分流模带焊合室 |
| 最薄壁厚 | 1毫米上下也敢挤 | 1.4到1.8毫米,穿条处不敢薄 |
| 关键公差 | 外形正负0.15毫米 | 槽口正负0.1毫米,平面间隙0.3毫米内 |
| 表面要求 | 喷涂层能盖小毛病 | 氧化原色出厂,模痕色差全现形 |
| 一副新模 | 2000到3500元 | 3500到6000元 |
| 交期 | 一周 | 7到12天 |
表里的价是我们厂窗料模报价单的常见档:常规平开窗框料3500起步,腔体超过六个或者带装饰面的,奔着6000去。分流模比平模多一层桥、多一个焊合室,贵就贵在这。结构上的门道,之前写过一篇讲铝挤压模具寿命和平模分流模取舍的,铝挤压模具怎么用得久?平模分流模结构、温度速度与氮化修模一线经验,想往深里抠可以翻去看。
表面就是门窗料的脸:焊合线、模痕和色差
门窗料要阳极氧化或喷涂后原色交货,焊合线摆在大面、工作带拉毛、出料快慢不匀,氧化后全现形,这些坑得在模具设计阶段就埋掉。等试模才发现,改起来就是真金白银。
空心料必过焊合这一关。铝棒在焊合室里被分股,再在高温高压下重新焊成一体,焊过的地方就是一条潜在的线。这条线摆哪儿,设计的时候就得想清楚:摆在看不见的内腔面,客户挑不出毛病;留在大面上,氧化一上色,一道发白的线现了原形。这个坑我踩过,十几年前刚接手窗料模,把焊合线留在了亮面,整批料氧化完退货,改模搭进去六天,客户还扣了两成货款。
模痕也好理解。工作带上磕了碰了或者粘铝,挤出来的料表面就拉出一道道细纹,喷涂层厚还能遮一下,做氧化的原色料一点都藏不住。所以窗料模的工作带我们要求抛到能照出人影,下机检查头一件事就是拿油石顺着走两遍。我宁可多花四百块抛光工时,也不省这道工序,省下的钱到时候得双倍还回去。
色差是最冤的一类。同一副模出料时快时慢,挤得急的部位晶粒细、氧化膜匀,挤得慢的发暗,一根料两头两个色。客户验收按批挑色差,一批里挑出三成色差料,型材厂就得整炉降价处理。对了,岔开一句,氧化车间自己槽液控不好也会色差,别什么都往模具头上推,先分清责任再谈钱。
出料不均怎么调都调不服帖的,型材模具出料不均怎么调?从口模压缩比到壁厚修复的实战账那篇里从口模压缩比写到壁厚修复,跟这篇正好接得上。
穿条槽口的公差,是断桥料独有的一关
穿隔热条的槽口公差要压在正负0.1毫米以内,宽了咬不住条,窄了穿不进,滚花纹深浅还直接影响拉脱力,这是断桥料模独有的一关。普通型材模压根没这道检查。
槽口尺寸是行业通用的,14.8毫米、20毫米这几个规格全国一个样,隔热条厂照这个做,型材厂照这个穿条。槽口内壁要滚花开齿,条穿进去靠齿咬住,抗剪才够。宽一丝,齿咬不实,窗户装上几年,条子热胀冷缩就往外退;窄一丝,穿条机当场卡料,一小时能卡十几回。穿条这活儿跟系皮带一个道理,扣眼歪一丝,带子就别不进去。
麻烦在信息断层。穿条发生在型材厂,我们模具厂看不见,槽口差没差,得靠对方反馈。上个月刚帮一家型材厂处理过一回:槽口做宽了0.15毫米,穿条机天天卡,他们先怀疑条子有毛病,换了两个牌子没用,最后把型材寄过来一量,是模具工作带磨损。补焊打了一道工作带,重新氮化,半天恢复。打那以后,每接一个窗料模的新客户我都说同一句话:把你们穿条机的型号和隔热条样品寄给我,公差按条的实物配,别只给图纸。
检查也有讲究。槽口我们用专用塞规一片片过,每挤30到40吨下机量一回。氮化层维氏硬度做到1000上下,模孔每氮化一次会涨个几微米,量到槽口贴着公差上限,就该安排修模了,别等穿条那边找上门。
那两根发雾的窗料我收下了,第二天把模具下机,工作带重新打磨氮化,第三天试模,第四天客户拉走三百支合格料。他走的时候撂下一句:早知道每礼拜让你们把模下来看一眼,我就不至于停三天线。做铝合金门窗模具这行,拼到底就是这些不起眼的勤快。
常见问题
开一副断桥窗料的模具要多少钱,多久能交?
常规平开窗框扇料3500到6000元,腔多、带装饰面的往上报,交期7到12天。赶工期的加急单3到5天能出,加价两三成,我劝你别赶,快出来的模十有八九要多试一回,算总账反而慢。
窗料挤出来扭拧打弯,全是模具的责任吗?
大头在模具,工作带流速没找平,料就拧着走。但棒温不匀、挤压速度突变、牵引力跟不上,也会造成扭拧。我们修这种毛病先看料:扭得有规律,动模具;时好时坏,查机台和工艺。
模具氮化几次之后就该换新?
窗料模一般氮化四五次,每回过料三四十吨,加起来过一百多吨就算长寿了。氮化次数多了模孔慢慢涨大,修不回公差,焊合室根部也开始疲劳,就该开新模,硬撑容易连累整批料。
一模出两根料的模具真能省成本吗?
能,双腔产量多六成上下,摊到每吨的模费省一截。但它对设计的要求高一截,试模次数往往多一两回。我的习惯是头一副先开单腔,把料吃透了再上双腔,稳当。