篮子模具怎么开不翻车?格栅注塑模的排气顶出与报价门道
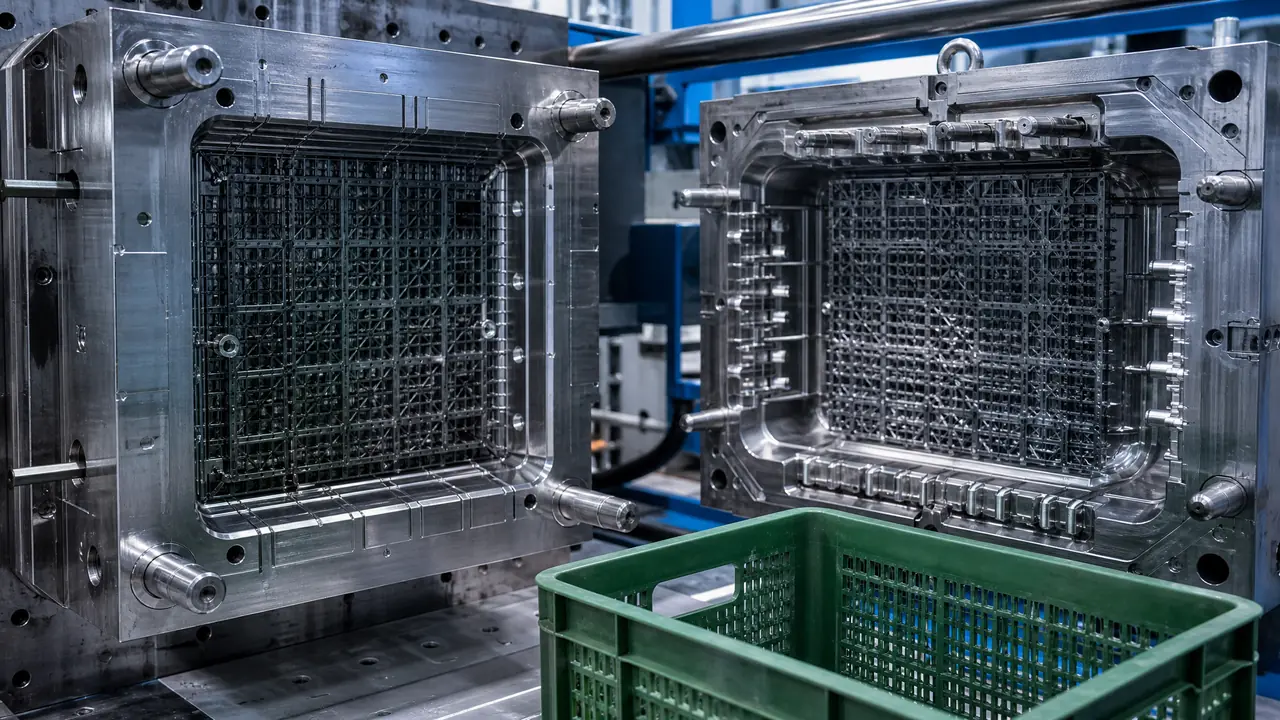
把话放这儿:篮子模具指塑料周转筐、果蔬筐、编织篮这类格栅件的注塑模,难点全在镂空网格的排气和顶出上。排气槽要跟着网格交汇点走,顶出靠推板打底加顶针补位,单腔报价8万起步、两腔18万上下,交期两个月左右。
上个月刚交付一套葡萄筐的模。客户来验货,抓着提手往上一拎,网格条根部一排白印,当场脸就沉了。拉白,PP料的通病,根子却在模具顶出没配好。篮子模具这东西,外行看是个筐,我们做模的看,是一堆格子和交点。
做了十几年日用品模,盆、桶、刷、筐都开过,要我说篮子是里头最磨人的一类。它不像碗盆那样一整块肉,胶条细,交点多,料流在型腔里七拐八绕,排气和顶出的活儿比外形复杂得多。这篇就掰开讲这两件事,顺带把报价也摊开说,谁让我天天跟报价单打交道呢。
篮子模具难在格栅不在外形
篮子模具难在格栅结构:胶条只有2.5到3毫米宽,网格交点上百处,困气缩水粘模三个毛病都从这来,排气和顶出必须一起设计到位。随后正文展开。
拿一只常规580×380的周转篮数数,网格孔六七十个,交点凑下来上百处。胶流到每个交点都得分股再汇合,熔接痕全埋在这些位置。PP收缩率1.5%上下,条厚不均就翘,翘了的筐摞不起来,客户第一条就退。
网格条宽度我卡2.5毫米底线。见过同行为了省料做到2毫米,刚度不够,装满货一压就散架,赔了模费又赔了货款。省料这事得靠流道和腔数去抠,不能抠在产品肉上。塑料筐模具怎么省成本,壁厚和加强筋的取舍有一篇专门算过账,思路是通的。
还有堆叠这个细节,图纸阶段最容易漏。篮子要摞着走物流,口沿得留翻边和限位台,底部四个角要有承重墩。这些看着不起眼,试模时全冒出来,改一次就是十天半个月。
排气开法:盯住网格交汇点
排气槽优先开在网格交汇处的型芯侧,深度0.02到0.03毫米,深了飞边浅了困气,再从交点引槽通到模外,分型面留一圈排气位。跟着网格布气路,是篮子模和普通壳体模最大的区别。
困气烧焦是篮子模T1试模最常见的翻车点。料流最后汇合的地方被空气堵着,注塑压力一顶,绝热压缩瞬间上千度,产品上就是一溜焦痕,跟烧糊的锅底似的。我那套葡萄筐第一次试模,四个角的网格交叉点全烧黑了,客户在旁边看着,脸都不知道往哪搁。
后来在型芯上镶了四块排气镶块,配合分型面开槽,第二轮就干净了。镶块缝0.02毫米,不到头发丝的三分之一,窄到胶进不去、气出得来。判断排气够不够有个土办法:拿一张干净的白纸压在分型面上合模,打开看印痕,均匀一圈说明气路基本通,哪里断线哪里就有麻烦。
气路怎么布、为什么困气总挑那几个位置,之前写过一篇排查笔记,比这篇讲得细。
顶出方案:推板打底顶针补位
浅筐推板加边角顶针就能脱,深筐要在网格筋条交点布6到8毫米顶针,配1.5度拔模角,深腔还得加二次顶出防真空吸附。顶出配不好,再漂亮的格栅也是废品。
篮子脱模最怕局部粘死,把胶条拽变形。型腔侧全靠推板,一圈受力均匀;型芯侧网格凹进去,顶针必须顶在筋条交点上,顶到孔中间直接顶穿。顶针直径我习惯用8毫米,细了打油不及时就咬死。
对了,说到顶针,想起件旧事。厂里新来的学徒把复位杆当顶针拆了洗,装回去少垫一个垫片,合模差点把型芯压塌,那一压就是几万块。所以车间里我立了条规矩:动模具零件之前,先拍照,装回去照着照片摆。
深腔果筐我会加二次顶出,先顶10毫米让空气钻进筐底,再顶到底。不然筐和型芯之间形成真空,吸得死死的,硬顶就是拉白变形,开头说的葡萄筐就是这么翻的车。提手位要是通孔带侧抽芯,还得算好抽芯和顶出的先后顺序,顺序错了顶针顶着滑块,一套模直接锁死在机台上。
报价账:一套篮子模具的真实价位
单腔篮子模具常规报价8到15万,一模两腔18到25万,交期50到60天,钢料用P20或718H预硬钢就够,常年大单才上H13淬火。网格面抛光要求不高,钱主要花在腔数和排气结构上。
| 档位 | 腔数 | 钢材 | 参考报价 | 适合产量 |
|---|---|---|---|---|
| 入门单腔 | 1 | P20 | 8-12万 | 月产几万只以内 |
| 主流单腔 | 1 | 718H | 12-15万 | 中等批量 |
| 双腔模 | 2 | 718H | 18-25万 | 日产上万只 |
| 高寿命模 | 1-2 | H13淬火加氮化 | 25万以上 | 常年稳定大单 |
比周转箱模便宜一截,因为箱体壁厚肉多、钢料等级要求高;篮子网格多,加工工时反倒长一点,钢料降一档能拉回来。周转箱模具的成本账之前单独写过一篇,箱体模和筐模差在哪些项目上,看那篇更直观。
谈价时盯紧三点:排气镶块算不算在模费里、试模次数包几回、网格面省模抛到几级。这三项含糊着签合同,后头全是加钱的口子。
那套葡萄筐最后补了二次顶出和四块排气镶块,客户拎着样品翻了三遍,没再挑出毛病,临走还订了第二套双腔模。开篮子模具说白了就是跟格子和交点打交道,图纸阶段多抠半毫米壁厚、多排一条气槽,试模那几天就少熬一个通宵。
常见问题
篮子模具和周转箱模具能通用吗?
不能直接通用。筐是格栅镂空,箱是封闭箱体,分型面、排气、顶出完全是两套思路。有些客户想一套模换模芯做两种规格,能做,但模架得按大的配,改模费用要提前写进合同,不然扯皮没完。
篮子模具有必要用S136不锈钢吗?
大多数情况没必要。PP料不腐蚀,P20、718H足够。除非车间湿度大或者模具常年停机,才考虑防锈。S136比718H贵一截,这个钱花在排气镶块上更值。
网格条上总有熔接痕怎么办?
先把料温提上去,PP建议200到230度,料温高熔接痕自然浅。浇口位置也能调,让两股料流在交点汇合,别在条中间碰头。实在不行就在熔接位置加排气,气排掉了痕就淡。
一套篮子模具大概能打多少模次?
P20预硬钢保养得当30万模次没问题,718H能到50万上下,H13淬火加氮化可以冲80万到100万。重点是打油周期,网格模顶针多,偷懒不打油,十万模次就把针咬死了。
果筐和工业筐能共用一套模吗?
不建议。果筐要通风,孔多壁薄,网格条往往只有2.5毫米;工业筐承重,筋厚4毫米起步还带加强圈。开模前把用途说清楚,壁厚差半毫米,报价和寿命都不是一个量级。