型腔模具的型腔是什么?凹凸配合成型的核心
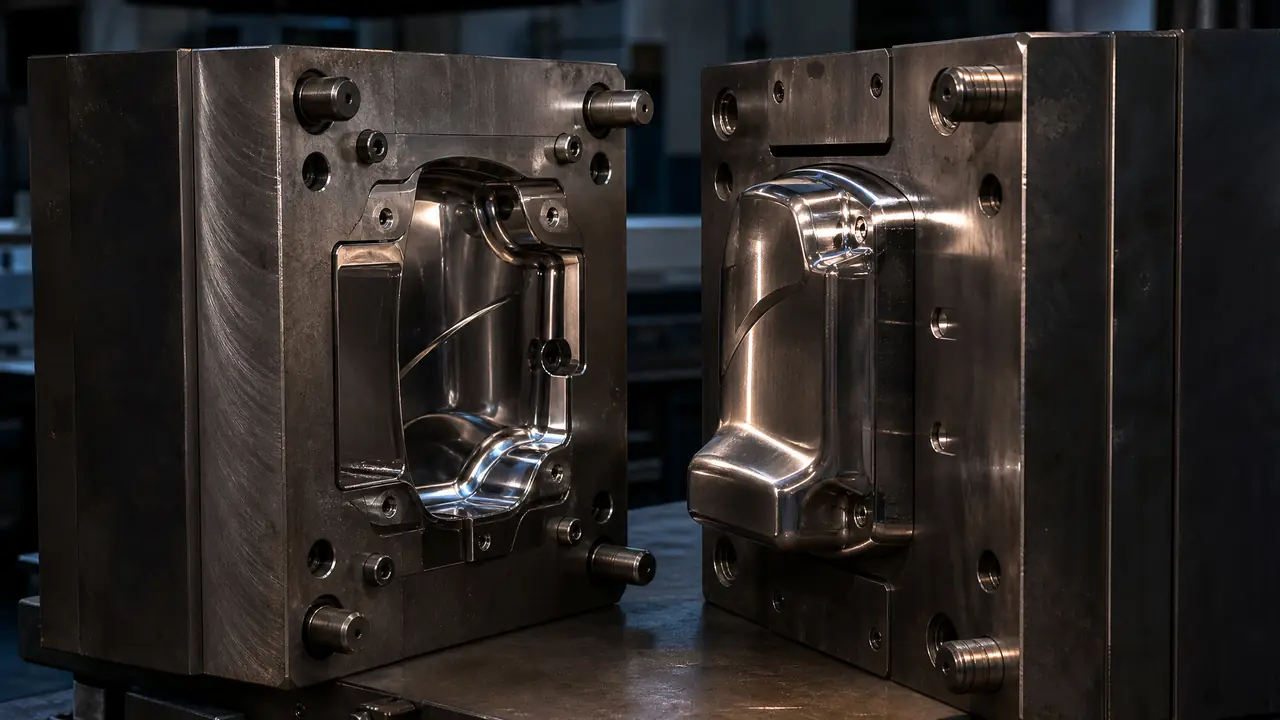
先说结论:型腔模具的核心就是那半个凹进去的腔体,它和凸起的型芯合模后围出制品形状,精度差一点产品尺寸就飘。值不值钱看三处:钢材、加工、抛光排气。急着开模的,先让供应商讲清分型面和水路方案。
很多头一回开模的朋友都以为「型腔模具」是个挺高级的词,其实你手里的遥控器外壳、洗手台上的塑料脸盆,全是从型腔模具里「长」出来的。道理不复杂:两块钢,凹进去的叫型腔,凸出来的叫型芯,合在一起,中间那圈空隙就是你的产品。我在注塑行业跑了快八年采购,看过的模房比吃过的外卖还多,讲实话,搞懂这半个「凹」,你就搞懂了注塑模具的一大半。
分工也好记:凹的这半管外观,凸的这半管内部。产品表面光不光滑、有没有流痕银丝,看型腔;内壁的加强筋、螺丝柱、卡扣,靠型芯成型。两半咬合差一丝,产品边上就是一圈披锋,轻则钳工修一晚,重则整套模返工重开。
型腔和型芯怎么配合?凹的管外面,凸的管里面
型腔凹进去成型制品外表面,型芯凸出来成型内表面,合模后两半围出的封闭空间就是产品形状。两半分开的那个面叫分型面,位置选在哪,直接决定披锋开在哪、后续要不要人工去毛边。
分型面不是随便画的。平面产品好办,带曲面、带倒扣的产品,分型面得绕着走,该碰穿的碰穿、该插穿的插穿。斜度也是这一步定的:型腔内壁一般留0.5到2度拔模斜度,深腔取小值,浅腔可以放大点。别小看这一两度,没有它顶针一顶,产品全咬死在腔里。
还有个新手最容易漏的东西:收缩率放尺。图纸尺寸是产品尺寸,型腔尺寸得往大放。2023年我跟过一个PP收纳盒项目,型腔按1.8%收缩率放大,试模外形没问题,内盖却扣不紧——型芯上卡扣位忘了放斜度,脱模还拉花了。改模四天,花了一万二,模具厂说图纸没标,客户说你是专业的怎么不提醒,最后对半分。从那以后我谈型腔模具,第一件事就是把收缩率、拔模斜度白纸黑字写进技术协议。
试模这关也别当甩手掌柜。T1打出来的样件,拿卡尺量三个关键尺寸:外形长宽、壁厚、配合孔位,跟图纸对不上就当场记下来。有回我在现场量出卡扣孔位偏了0.15毫米,模具厂还想拿「塑料有弹性」糊弄过去,量给装配主管一看,当场就定了改模。数据在手,谈判腰杆才硬。
型腔和型芯之外,一套模还有浇口、顶针、水路这些配角在干活,想看完整拼图的,可以翻这篇模具结构图解,九个部件一个个拆过。
型腔是怎么加工出来的
常规路线是开粗、CNC精铣、电火花清角、抛光,深腔窄缝这些铣刀够不着的地方,全靠电极一点点烧出来。工序看着不长,每一步都烧钱也烧时间。
钢材先说清楚。普通家电件用P20、718H就行,预硬到HRC30左右直接加工,省一道热处理;做透明件、有腐蚀风险的(比如PVC),得上S136或2083,淬火到HRC48以上,抛光才吃得消,寿命也扛得住。选错钢不是不能用,是撑不了多久。
加工顺序有讲究。开粗留0.3毫米左右余量,热处理完了再精铣,精铣给抛光留0.02到0.05毫米。腔体里的深沟、清角,铣刀进不去,就得做铜公(电极)上电火花,一个深腔模打七八个电极很正常。我见过一套带皮革纹的仪表板模,光电极就做了二十多个,电火花机排着队用。
抛光和排气是最后一关,也是最容易被砍预算的一关。外观件型腔要抛到镜面,8000目往上,产品表面才会亮;排气槽开在分型面最后充填的位置,深度0.01到0.03毫米,深了跑料,浅了困气烧焦。有家厂为省工时把排气开到0.05毫米,试模产品一圈薄薄的超边,钳工拿油石研了两天才收住。
型腔里还有个看不见的角色:水路。冷却占成型周期一大半,水路离腔面近一点、排布匀一点,周期就短。有套收纳盒模把水路改了一版,单件周期从35秒压到27秒,一天多出两千多件的产能。
一模一腔还是一模多腔?这笔账得这么算
订单稳、图纸冻结就上多腔,订单没起来就老实做单腔,腔数每翻一倍,模具费大概涨五到七成。别听人吹多腔一定划算,先看你一年的量。
| 对比项 | 一模一腔 | 一模二腔 | 一模四腔 |
|---|---|---|---|
| 模具造价(常规家电外壳参考) | 6-10万 | 10-16万 | 18-28万 |
| 单件机时成本 | 最高 | 降三成左右 | 降一半左右 |
| 尺寸一致性 | 最稳 | 略有波动 | 进料不平衡时波动明显 |
| 维修停机影响 | 停一条线 | 停两条线 | 一次停四条线 |
我的偏向很明确:订单没稳之前别贪腔数。见过一家做收纳用品的厂,一口气回了四腔模,产品还在改款,改一次版四个腔全动,改模的钱比当初省下的机时费多得多。订单稳定之后再加腔,才是真省钱。
话说回来,遥控器也好、保险杠也好,全是那半个凹下去的型腔和半个凸出来的型芯在替你「捏」产品。下次去模房验模,别光盯着报价单的总价,先问三件事:型腔什么钢、硬度多少、抛到几目——这三问答不利索的厂,报价再低也得掂量掂量。
常见问题
型腔模具和冲压模具有什么区别?
一个是「捏」,一个是「剪」。冲压模靠上下刀口把钢板冲切成型,料是冷的;型腔模具把熔融塑料或金属液灌进封闭腔体,靠冷却凝固出件。钢料、设备、报废逻辑完全是两套体系,询价别混着问。
型腔表面不抛光行不行?
看产品给不给面子。内部结构件铣到Ra1.6直接用,没人看;外观件不抛镜面,刀纹全印在产品上。反过来,要哑光咬花面的还得专门蚀纹,太光反而粘模,脱模费劲。
一套型腔模具能用多少万模次?
P20这类预硬钢做普通件,保养到位30万模次上下很常见;S136不锈钢上50万也不稀奇。寿命大头不在钢,在保养——水路结垢不清、顶针卡滞不管,十几万模次就开始给你脸色看。
型腔和型芯,哪个坏了更麻烦?
多数时候是型芯。它细、薄、带倒扣,顶出受力最狠,断针崩边都常见。型腔皮实些,怕压伤和锈点,停机前擦干净喷层防锈油,是模房老师傅的老规矩。