芯模具是什么?型芯和模芯的作用、加工与保养一次讲透
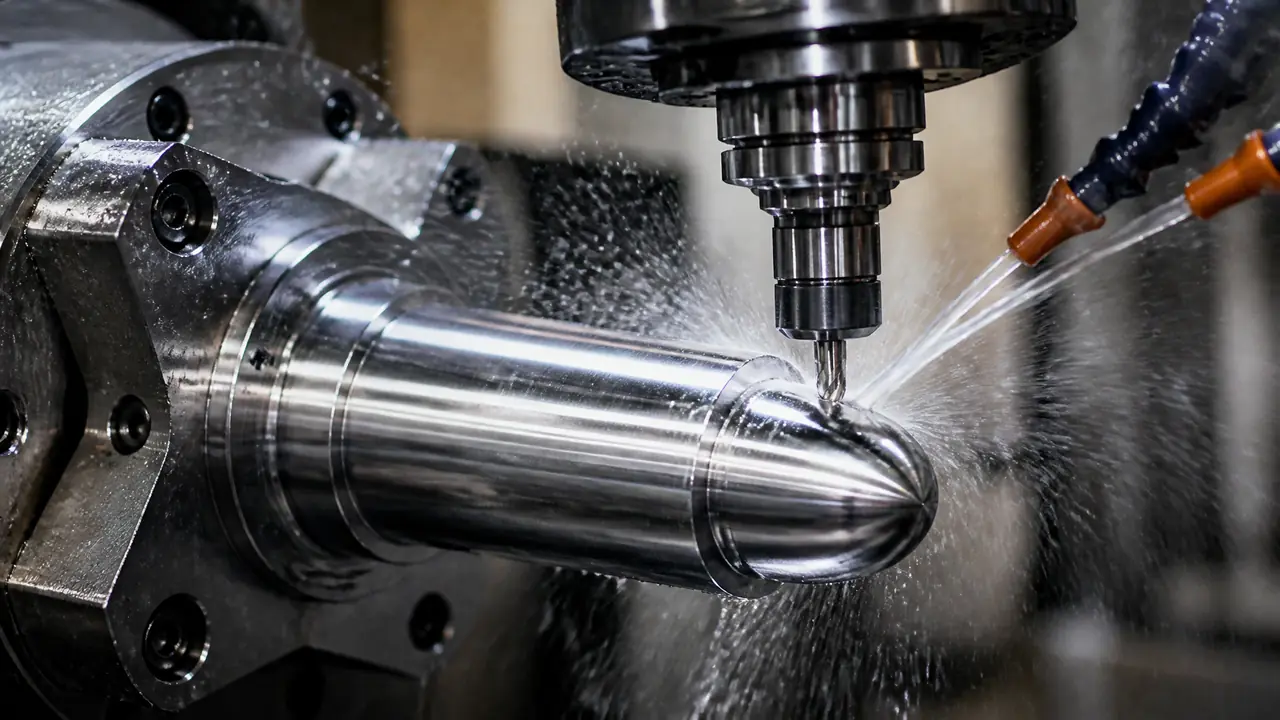
把话放这儿:芯模具的命根子就是那根芯——型芯也好,模芯也好,都是撑出产品内腔的那块钢。芯选对料、热处理到位、抛光和运水做足,一副模跑三十万模次不出事;这三样缺一样,八万模就得到修机台上见。看模先看芯,这句话是车间里拿钱换来的。
前两天有个做水杯的老板拎着两根拉花的模芯来找我,开口就问他这套芯模具是不是被人坑了。我摸了摸那根芯的表面就摇头:料没选错,718H的,坏在抛光只省到八百号砂纸就出厂,运水还只走了一条。他愣在那儿,说报价比别家低六千,原来省的是这个钱。
这事值得从头捋一遍。一套模里,型腔管产品的外表,芯管产品的里子——杯子装水的那个肚、瓶口的内螺纹、壳体上的卡扣孔,全是芯顶出来的。芯插在熔料正中间,四面受热、两面摩擦,一模一次,它是整套模具里干活最重的零件,没有之一。所以芯模具好不好,十有八九就看这根芯怎么选、怎么做、怎么养。
芯模具里的芯指什么?型芯和模芯是一回事吗
型芯和模芯基本是同一个东西,都指模具里成型产品内表面的那块钢,只是各行的叫法不一样。注塑厂习惯叫模芯或芯子,压铸和冲压行里叫型芯,学习资料上两个词混着用,不用纠结。
拆开一副注塑模看最直观。凹进去的那半叫型腔,凸出来的那半就是型芯,合模的时候两块钢一抱,中间的空腔就是产品的壁厚。你去车间听老师傅讲话,他指着一根凸出来的钢件会说"芯子抬起来",指凹的说"腔里粘料了",分工就这么朴素。要是想弄清两块钢怎么配着加工、抛光顺序谁先谁后,可以翻翻之前写型腔的那篇,型腔和型芯的区别与加工方式里讲得比我这里细。
芯不都是一整根。结构简单的杯子模,芯就是一根车出来的圆柱;碰上侧壁带孔、带卡扣的产品,芯得拆成几瓣,靠滑块从侧面抽出去,这部分行业里叫侧向抽芯。还有一类更隐蔽:产品内侧的加强骨位,靠镶进去的小镶芯成型,崩了单独换,不用动大芯。我见过最密的一副壳体模,大大小小镶了十一粒芯,光编号就贴了半张图纸。
| 零件 | 成型位置 | 常见叫法 | 常用材料 |
|---|---|---|---|
| 型腔 | 产品外表面 | 前模、母模 | 718H、P20、S136 |
| 型芯 | 产品内表面 | 模芯、芯子、后模 | 718H、S136、H13 |
| 滑块芯 | 侧孔侧凹 | 行位芯 | SKD61、8407 |
| 镶芯 | 骨位柱位 | 镶针、入子 | SKD11、ASP23 |
顺带说一个新人容易犯迷糊的点:顶针不是芯。顶针只负责把产品从芯上顶下来,不参与成型内腔的形状,两者材料、硬度、加工精度完全两码事。别在报价单上看到"顶针孔"三个字就以为是给芯打孔。
一根模芯是怎么从钢棒变成成品的
常规路线是备料、粗加工、热处理、精加工、电火花清角、省模抛光六步,前快后慢,光省模就占整个周期三分之一时间。心急的厂省掉后两步,模是能出货,产品面上一眼就看出来。
先说选料。产量十万模以内的日用件,718H预硬料直接开粗,出厂硬度HRC30到36,省掉淬火,便宜也省事;产量大、做透明件或者跑腐蚀性料的,得上S136,淬火回火到HRC48到52;压铸模的芯用H13或8407,扛的是四百度上下的铝水,是另一套活法。我更偏向能预硬就不淬火,淬火变形是个玄学,一根八百长的芯淬完弓0.05毫米是常事,精加工的余量全得给变形让路。
粗加工在CNC上开,型面留0.3到0.5毫米余量。淬完火再上机精加工,这时候球头刀走型面,步距给到0.05毫米以内,走完的面用油石一推,刀痕基本摸不出来。深腔底部那些刀具进不去的清角,就得靠电火花,拿紫铜电极一格一格打出来,打一个角位几个小时。想看整套工序在车间里怎么排的,之前写过一篇数控加工的分工,铣削车削在模具备料里的活怎么分,可以对着看。
最后是省模,这是最见手艺也最枯燥的一步。从四百号油石起步,八百号、一千号、一千二百号砂纸逐级推,每换一号得把上一号的纹路磨干净才能往下走,跳级省出来的面,注塑的时候藏污纳垢,产品拉花就是从这儿来的。普通亚光面省到一千二号够了,镜面件还得再上钻石膏抛,那个功夫钱比钢钱贵。老实讲,一根一百五口径的杯模芯,全套做下来三到五天,光抛光就要占掉一天半,报价里如果没体现这个工时,八成是省了。
模芯为什么坏?十副里八副坏在这三处
粘料拉痕、崩角、运水失效,是模芯的三大死法,前两个坏在表面,第三个坏在里子。坏的先后顺序有规律:跑得越久,越该盯运水和保养,而不是急着换芯。
粘料最常见。熔料在高压下往钢面里咬,时间长了芯面上挂出一层亮晶晶的料痕,产品内壁跟着拉花。根子在两个地方:脱模斜度给小了,或者抛光纹路和出模方向拧着。开篇那位水杯老板的芯就是这个病,斜度只有半度,杯身又深,脱模全靠硬拽。补救的办法是加斜度到1度以上,重新省模,再把运水补足——模温压不下来,料温降得慢,也爱粘。
崩角多出在细芯和镶芯上。骨位芯宽不过两三毫米,热处理硬度上去了韧性就往下走,撞一次料头就崩一块。我们厂的老规矩是细芯宁可软一点,HRC45左右,崩了用激光焊补,补完重开一下型面就能接着用,比整根换芯省八九成的钱。要说保养,最值当的一笔投入是超声波清洗,用超声波洗顶针和模芯的门道里写过,运水孔里的水垢用酸泡是泡不干净的,震出来才是真干净。
对了,说个土办法。判断芯面有没有开始粘料,老师傅不看产品,拿手电斜着照芯面,看到发乌发亮的一小片,就是料开始咬了,这时候拿抛光膏手工推两下,能再顶一万模。等产品拉花了再处理,就得下机返修,一停就是三天。
寿命这件事别迷信数字。同样的芯,跑PP料能到五十万模,跑PVC带阻燃的十几万模就得修,差着好几倍。我的经验是:芯面没有拉痕、尺寸没磨小、运水不堵,这三条都在,就继续跑;任何一条破了,按前面的办法判断修还是换。
水杯老板那副模后来在我这儿返的:芯面重新省到一千二号,斜度修到1度,运水从一条改成环走两条,连工带料收了他四千二。到现在跑了一年,三十多万模,上个月他还拉着一箱样品来道谢。芯模具这东西说穿了不神秘,料、热处理、抛光、运水四件事做扎实,它就替你老老实实出活;哪件偷了懒,它一定在最快出成品的时候还给你。
常见问题
模芯和镶件到底怎么区分?
看它成型的是不是主要内腔。芯成型产品的主体内表面,个头大、带运水;镶件是镶进芯或腔里的局部小块,负责骨位、柱位这些细节,坏了单独换。一套模可以没有镶件,但只要产品有内腔,就一定有芯。
模芯用铍铜好不好?
看冷却需求。产品壁薄、筋位深、普通钢芯运水进不去的部位,铍铜导热是钢的四五倍,镶一粒铍铜芯能明显缩短周期。但铍铜软,HRC40不到,容易压伤,价格还贵,我的用法是能上钢就上钢,只在冷却瓶颈那一小块用铍铜。
模芯坏了能修吗,还是必须换新的?
九成能修。表面拉痕重新省模就行,几百块;局部崩伤用激光焊补再重开型面,千把块。只有整体尺寸磨超了、裂纹透了底的才换。判断标准很简单:修的钱超过新做的一半,或者修完撑不过两万模,就别修了。
定一副芯模具,验收时该盯哪几个尺寸?
盯三处:芯的型面尺寸对不对得上产品图扣了缩水之后的值,用卡尺塞规现场量;芯面粗糙度,亚光件用手摸不出刀纹就算过关;运水通不通,接气枪吹,出气顺畅不带水珠。这三处过了,基本不会有大返工。