配电箱模具是哪几副模?钣金外壳折弯冲孔的实战拆解
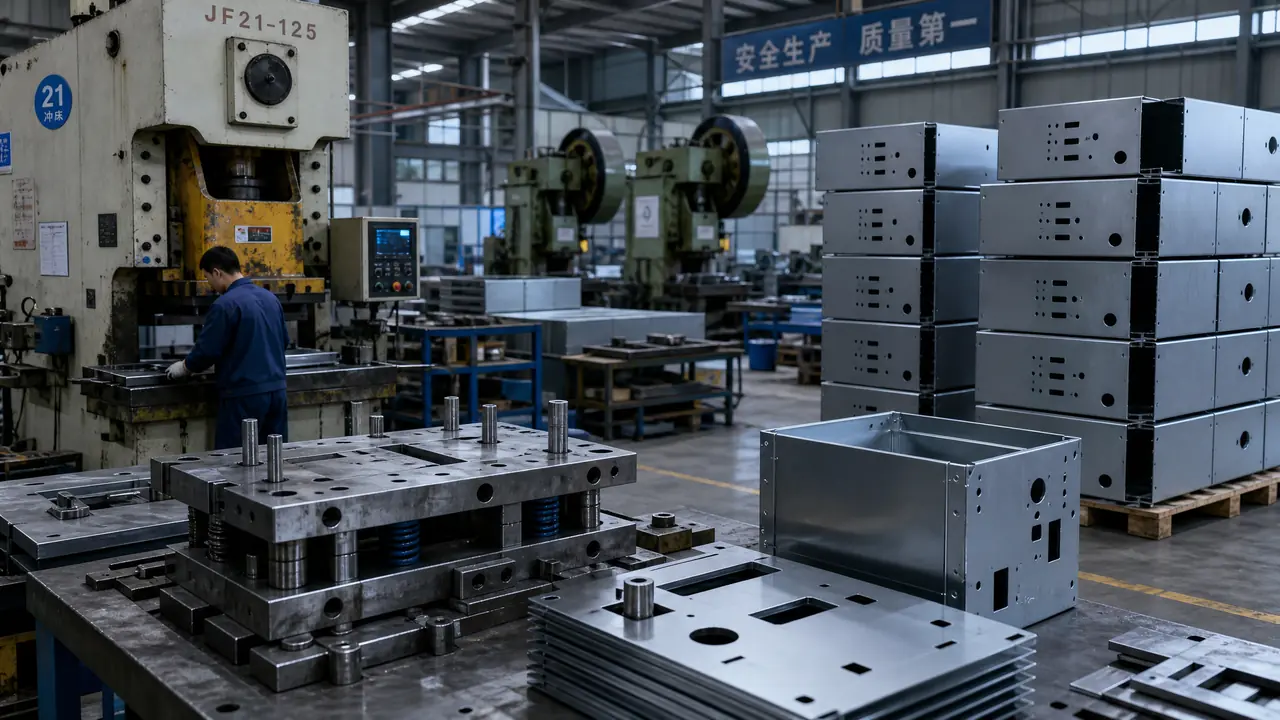
直接给结果:配电箱模具通常不是注塑模,而是把冷轧板冲孔折弯成铁壳配电箱的那套钣金冷冲模,常规三副起步,一套三万到十二万。报价前先报准板厚、年产量和孔位图,这三样直接定方案档次。
配电箱模具这四个字在我们车间从来不指注塑模。上个月有个客户拎着一只塑料壳来问价,我掂了掂就推荐他去找做注塑的朋友。来找我们开模的,十有八九说的是0.8到2.0毫米冷轧板或者304不锈钢的钣金外壳:一块平板进去,冲孔、折弯、成型几道工序走完,出来一只带敲落孔、安装孔和折边的箱子。塑料壳和铁壳是两个行当,机床不同、模具钢不同、算法也不同,询价前先认准自己要哪种壳,能省双方一个大弯路。
把话说全。户外那种PP或ABS的塑料配电箱,走注塑模,模钢用P20、718H这一路,一套小几万起步;我们做的铁壳走冷冲压,凸模凹模用Cr12MoV、SKD11,热处理硬度HRC58往上。钢种对不上号,报出的价就没有参考价值。这篇只说铁壳的折弯冲孔模,塑料壳的另请高明。
一套配电箱模具里到底装着几副模?
常规一只钣金配电箱要三副模:落料冲孔复合模管外形和正面孔,折弯模管折边,折完补冲侧孔。产量大就并成级进模。很多人以为一副模压一下出一只箱子,实际拆开是三步。
下料和冲孔通常合成一副落料冲孔复合模,装在160到315吨的冲床上,外形轮廓和正面的仪表孔、安装孔、敲落孔一次落出来。孔位密的箱面,凹模上几十个冲头排在一起,最细的冲1.5毫米敲落孔预冲口的,得用SKH51高速钢做才扛得住。
折边走专用折弯模,125到200吨折弯机,四条边折出箱体,顺带把加强筋压出来。冲床行程短、闭合高度低,折弯机行程长,二者替不了。对了,说到这插一句:小厂图省事拿通用V槽折弯模凑合折箱体的事我见过不少,样品是折出来了,四条边圆角不一致,成批装配的时候门缝对不上,客户拿塞尺一量就露馅。
折完再补孔。箱体对接孔、接地孔有不少位置折弯前冲不到,得等折完从侧面或内腔二次冲,装在63到110吨的小冲床上。冲裁折弯拉伸这几副模怎么分工,钣金模具包含哪些?冲裁折弯拉伸模具的分工那篇拆得细,想系统看的先存着。
| 工序 | 模具 | 设备 | 分工 |
|---|---|---|---|
| 下料冲孔 | 落料冲孔复合模 | 160-315吨冲床 | 外形一次落出,正面孔全冲完 |
| 折边 | 专用折弯模 | 125-200吨折弯机 | 四边折出箱体,顺带压筋 |
| 补孔 | 侧冲或二次冲孔模 | 63-110吨冲床 | 折弯后够不着的对接孔、接地孔 |
回弹和孔位漂移,两只拦路虎怎么治
Q235冷轧板折90度要过冲2到3度补回弹,V槽口宽取板厚6到8倍,孔位公差锁±0.02毫米,欠一样螺丝孔就对不上。这两样是箱体模试模阶段最费时间的地方。
这个坑我去年结结实实踩过一回。一批户外箱用1.5毫米SPCC,图上折边直角90度,我没让加回弹补偿,试模折出来92度多,箱门盖不上口,八百多件料全哑在半路。返工办法土得很:整批重新过一遍折弯机往回收,废了三十多件,工期拖了一周。从那以后我给Q235的模一律按2度过冲起步,1.5毫米以上的厚板加到3度,试模时拿角度尺实量再微调。
材料不同,回弹的脾气也不同。301不锈钢比冷轧板犟,2度的补偿往往不够,得按4到5度预留,试模多跑两轮。折弯这事跟换遥控器电池一个道理,方向对了轻轻一按就成,方向错了摁出火星子也没用。
孔位是另一码事。级进模靠送料步距一步步走,每一步的精度靠导正钉锁,导正钉直径比孔冲销小0.02到0.04毫米,材料被它拽正了再落刀。冲头和凹模的单边间隙取板厚的6%到8%,1.2毫米的板就是0.07到0.10毫米。间隙偏大,毛刺往孔口翻;偏小,冲头磨损快,打两万模次刃口就崩。毛刺看着是小事,装配工划破了手算轻的,客户验厂看见了能直接退货。
报配电箱模具的价,为什么先问板厚和年产量?
板厚定模具钢和吨位,1.5毫米以上模座加厚、冲床上250吨级;年产量二十万件以上值得开级进模,五万件以下单工序分步打更划算。这两个数一报,方案档次就定了。
报价单我是看着排的。同样是1.2毫米基业箱壳,单工序方案三副模4万2,级进模开到了12万8,差三倍。客户一年就做3万只,我劝他选单工序;真要冲30万只,级进模省下的人工和单件价,八个月就把差价挣回来。这笔账不难算,难的是客户自己也说不准年产量,那就给两条路让他挑,千万别替他拍板。
| 方案 | 适合年产量 | 模具费用 | 特点 |
|---|---|---|---|
| 单工序模三副分步 | 5万件以下 | 3万-5万 | 投入低,人工上料,单件成本高 |
| 级进模一次走完 | 20万件以上 | 8万-15万 | 自动送料,单件成本低,回本慢 |
| 通用折弯模凑打样 | 千件以内打样 | 1万以内 | 孔位后补,精度一般 |
交期跟着方案走。单工序模从图纸确认到T1试模一般25到35天,级进模要45到60天,中间客户改一次孔位,往后顺一个星期。说实话,改图这事我拦不住三次以上的客户,孔位没定牢就抢着下单,省下的几天设计确认期,会在试模现场连本带利还回来。
回到开头那只塑料壳:先认清楚自己做的是铁壳钣金模还是塑料注塑模,报价就成功了一半。板厚报准、年产量报实、孔位图纸标全,这三样齐了,车间才能给一套能落地的方案。剩下的回弹、间隙、导正那些手艺活,交给我们围着冲床盯着就行。
常见问题
塑料配电箱壳用什么模具做?
那是注塑模的活,PP或ABS粒料在注塑机上压进钢模成型。跟铁壳的折弯冲孔模完全是两条线,找厂也要找注塑厂,别拿着塑料壳来问钣金厂的价。
折弯模能为不同型号的配电箱共用吗?
通用V槽模台可以共用,折不同厚度的板换上下模就行。专制箱体的成型模不共用,折边高度和圆角是照着图纸定的,换型号基本等于重开一副。
敲落孔为什么常常留到最后一道冲?
敲落孔冲完要留一片只断三边的铁皮在孔上,折弯后从内腔方向冲,毛刺面朝里,装配面干净,运输途中也不容易被磕掉。
一套配电箱钣金模能用多少万次?
Cr12MoV的落料冲孔模正常保养能打80万到120万模次,中间磨两三次刃口。折弯模负载轻寿命更长,坏得最多的是定位块和卸料板。