模具预热炉是干嘛的:压铸模烘模的目的、温度制度与翻车账
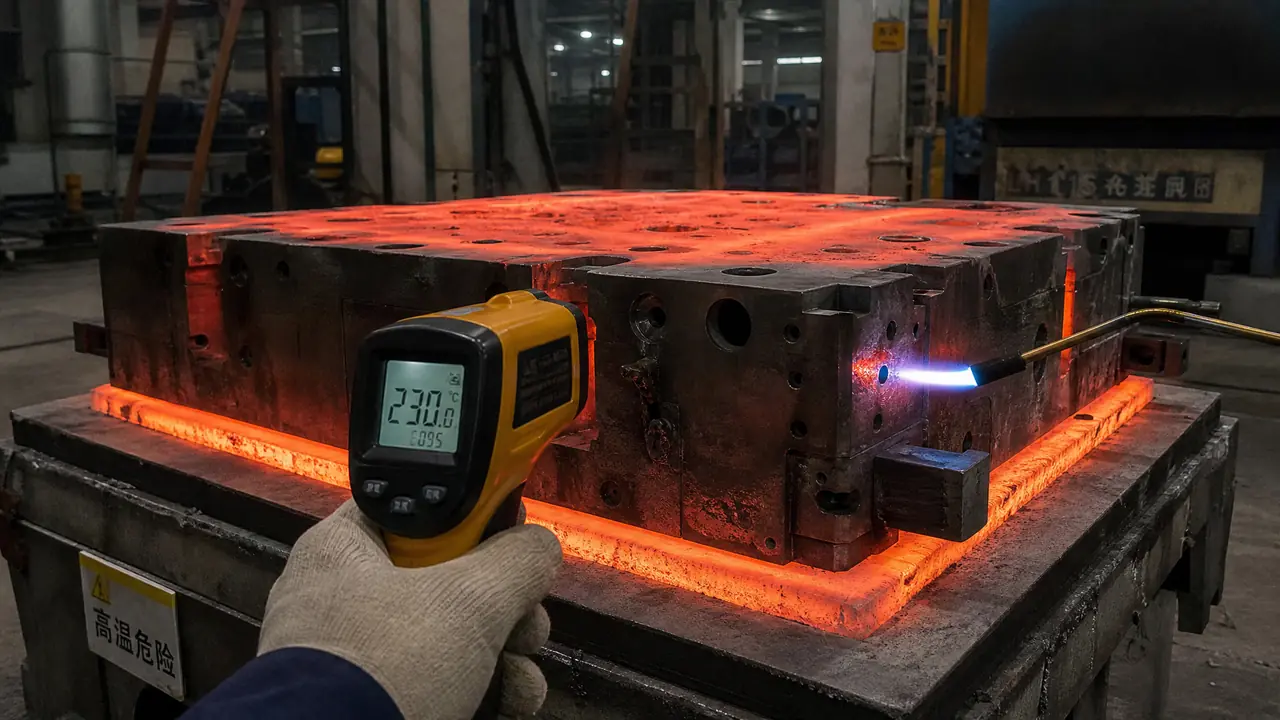
别绕了:压铸模不打预热直接浇,头几模轻则冷隔拉伤,重则模芯崩裂,一副几万几十万的模具说废就废。模具预热炉管的就是烘模这件事,先把水汽烤干,再把模体匀速带到两百多度去会铝汤,烘到位了头模就是好件。这篇给你能直接抄上墙的升温制度。
一副刚下机的铝合金壳体模还架在模车上,小徒弟拎着水管就要往模面冲。我叫住他,反手把模具预热炉的门拉开,让他先把模吊进去。我的判断一直没变过:压铸模什么都能省,烘模这一步省不得。他不明白,一副模又不是湿的,凭什么还要烘。这问题问得好,很多入行三五年的也答不上来。
先纠正一个误会:烘模烘的不是你看得见的水,而是三样东西——洗模和存放时渗进分型面缝隙的潮气,铸铁模架和模芯之间的应力,还有油路水路接头里冻着的残留物。压铸一开,六百多度的铝汤以每秒十几米的速度怼进型腔,模面瞬间从室温被烤到两百度往上,这一冷一热要是隔着几十度甚至一百多度的落差,热疲劳裂纹分分钟给你脸上开花。烘模就是给模具打个提前量,让它从里到外先热匀了再干活。
说实话,这活儿看着没技术含量,全厂最不愿意排的班就是守预热炉,因为它的回报不当天兑现:烘好了没人觉得你功劳,烘差了头几模全是废品,再狠一点直接龟裂,修都没得修。我见过太多厂把这道工序当可有可无的过场,省下两个小时的电费,赔进去一套模具的寿命。
模具预热炉烘模到底在烘什么
烘的是潮气、应力和温度落差:低温烤干分型面与排气槽里的水分防崩溅,匀速升温消掉加工应力,末了模体整体到温再会铝汤。三关少一关,模具都在替你记仇。
水分这一关最凶险。别以为模具出机床时是干的,防锈油涂了又擦,雨天转运难免受潮,深腔和排气槽底部存的那点湿气肉眼根本看不见。铝汤六百多度,水一碰上汽化,体积瞬间膨胀一千多倍,轻则件上全是气孔,重则铝汤从压室喷出来,去年隔壁厂就出过烧伤,起因就是一副受潮的模具没烘直接上。
应力这一关慢热但狠。模芯淬火回火完硬度在那儿摆着,可内应力没释放干净,浇注时型腔表面一膨胀,里子还绷着,几十次循环下来表面细纹就串起来了。匀速升温等于给模具做热身运动,让里外一起伸缩。第三关就是字面意思,模体到温了,铝汤进来不再承受那种一激一冷的冲击,热疲劳寿命直接翻着倍涨。同一副H13模芯,冷上机和烘透上机,寿命差出百分之三十到五十太正常了,这个坑我踩过,那副8407的模芯龟裂得像旱季的田。
对了,岔一句:别把烘模和烤模架混为一谈,模架不接触铝汤,升温可以糙一点,真正讲究的是模芯和分流锥那几个直面铝汤的部位,差几十度就是两个命。
升温制度怎么定:一张我车间在用的表
规矩就三条:升温有梯度、各阶段有保温、模面收到230到280度。烘完立马合模保温待产,晾在车间里等于白忙一场。大模慢、小模快,不锈钢模比铸铁模更怕激冷。
我带的一班压铸机,中等吨位1000到1600吨的,模具预热这块的通用制度长这样,中小模具四小时上下,两吨以上的大模得给到六到八小时:
| 阶段 | 炉温设定 | 目的 | 参考时长 |
|---|---|---|---|
| 低温烘干 | 120~150度 | 烤干水汽,防汽化崩溅 | 40~60分钟 |
| 梯度升温 | 每半小时升30~50度 | 消应力,模体热透 | 90~150分钟 |
| 到温保温 | 230~280度 | 模面贴近压铸工作温度 | 60分钟以上 |
几个数为什么这么取,展开讲讲。低温段卡在120度往上,是让水汽有劲可跑又不到沸腾乱蹿的程度;梯度升温那段最见功夫,一小时升不过一百度的爬坡速度,模芯两寸厚的地方才热得匀,赶进度硬提温,表面到两百度了芯子还是凉的,等于白烘。到温保温那段别偷懒,模面温度得跟铝汤浇注温度对上号:铝压铸一般六百多度压室,模面稳定在两百三四,薄壁件和大型模可以放到二百六七。锌合金低温,模面一百多度就够,别照铝的数打。铜压铸更凶,模面要到三百往上,炉子和测温都得另说。
烘完到上机那几分钟最容易泄劲。模具从炉子里吊出来,表面温度掉得飞快,冬天掉个五六十度不夸张。我们的规矩是炉门一开,吊运路线先清好,模温枪在门口就打一遍,掉温超过二十度回炉补十分钟。这套制度表打印出来贴在预热炉边上,新来的照着执行就行,不用动脑子。
烘没烘到位,不用仪器也能判断
三个土办法:分型面摸着烫手不粘手、水珠滴上去滋一声就蒸发、模面泛蓝回火色不带斑。判断要以型腔深处为准,别拿模框充数。中心比边缘热得慢,判断要以型腔深处为准。
最直接的是水滴法,拿棉纱蘸水往模面一点,烘透的模面水珠下去瞬间就没了,只留一声轻响;要是还挂着水珠打转,说明深处温度不够,接着烘。老一点的办法看颜色,钢模面到两百多度会泛一层淡淡的蓝回火色,颜色不匀说明温度也不匀,哪儿发暗哪儿就是死角,多烘一会儿再复测。
有条件的买支工业模温枪,两三百块钱,比什么土办法都强,但枪打的是表面,深腔里头够不够温还得靠时间兜底。还有个反常的事提醒一句:排气槽和深腔底部永远热得最慢,别拿模框温度代表全模,好多返修就出在这个想当然上。跑销售的朋友来厂里看这套流程,回回去门口抽烟等,说烘模的炉子跟前站不住,那股子燥热隔着两米都烤脸,这大概就是最朴素的存在感了。
这些翻车账,一笔都比烘模的电费贵
不预热的代价按小到大排:头模报废几千块,模芯热裂补模上万,整副报废几万几十万。烘一炉电费几十块,回报率全厂最高。翻车多出在赶单心切和制度形同虚设。
我自己经手的最贵一课:前年赶一批汽车门板件的模,新模芯到货当天就上机,图省事没进炉,第一模听着就不对,铝汤打到型腔里噼里啪啦响,拆开一看分型面附近已经拉出几条细裂纹。补模花了一万四,交期硬生生往后挪了十一天,客户那边扣了三千块罚金。打那以后我们厂立了死规矩:新模不进预热炉,天车组有权拒吊。
还有更冤枉的一种翻车:烘是烘了,制度没执行。有回夜班赶量,操作工把升温那段从三个半小时压到一小时,表面看着到温了,结果连着三天模芯早期龟裂,一副模芯八万七,等于烘模省下的两个半小时收了三万的利息。车间里常说的一句话,模具不会突然死,它只会把你对它的每一分糙,连本带利讨回来。
回到开头那个想给模具冲水的小徒弟,后来我让他守了一整晚预热炉,第二天头模出来他自己都乐了,一次合格。烘模这事没有高科技,就是梯度、到温、保温九个字,外加一句劝:模具预热炉那点电费,是这个行业里性价比最高的一笔花销,谁省谁知道疼。
常见问题
模具预热炉能不能用喷灯或者模温机代替?
小模应急可以拿喷灯烘,但火候全凭手感,容易局部过热反而把模面烘出软点,大模还是进炉踏实。模温机是上机之后维持模温用的,它管不了上机前把模体热透这一步,两回事,别互相顶替。
压铸模预热到多少度最合适?
铝压铸模面认230到280度这个带,锌合金100到180度就够,铜压铸得300度往上。具体到一副模,薄壁大件取上限,厚壁小件取下限,最终还是以试模时的实际模温为准。
烘模一般要烘多久?
中小模具全程四小时左右,两吨以上的大模六到八小时,其中低温烘干段别少于40分钟。赶时间的下限是低温段不缩水、升温坡度不超每小时一百度,这两条破了就容易出裂纹。
模具中途停产了还要重新预热吗?
看停多久。停机半小时以内合模保温就能接上;超过两小时模温掉到一百五以下,建议回炉按到温保温段补烘,别硬开第二炉,那种半热不热的模浇出来的件,气孔率和冷隔都难看。
铸铁模架和钢模芯的预热制度要分开吗?
制度按整套模执行,但铸铁更怕激冷激热,低温段可以适当延长,升温坡度再放缓一档。整套模在炉里一起烘就行,别只烘模芯不管模架,装配上去温度不匀照样咬伤分型面。