挤出机模具和注塑模是两回事:口模流道设计与开机料头省料实战
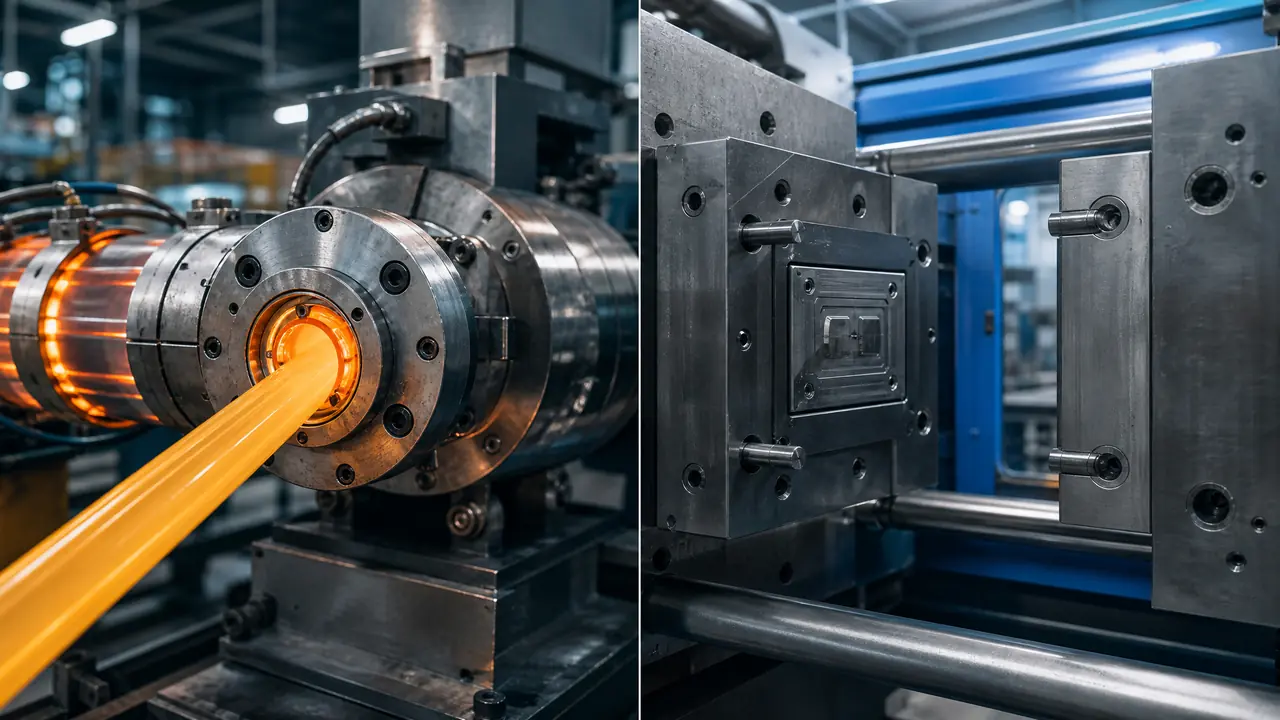
把话放这儿:挤出机模具不是一套闭合的模腔,它就是机头加口模,让熔料从一个开口里连续被拉出来成型。流道压缩比、定型段长度和开机升温顺序这三件事,直接决定你开机头一小时是出产品还是出废料。别拿注塑的思路去伺候它。
上礼拜一个做塑料桶起家的老板来我们车间,指着一副窗扇口模问我:这模具怎么连模架都没有,上下两块铁一夹就完事了?我笑了。好多干注塑的人第一次见挤出机模具都是这个反应——它没有分型面,没有顶针,没有浇口套,就是几块钻了流道的钢板加上一段定型套。客户容易把它们混为一谈,采购询价的时候开口就问几腔,我一般先花五分钟把这两码事掰扯清楚。
要是想先弄明白塑料模具到底分几大类、各自干嘛用的,可以看看这篇塑料模具的分类有哪些?注塑吹塑挤出压塑一次分清,回来再听我讲细节就不晕了。
挤出机模具和注塑模到底差在哪?
注塑模是闭合模腔打一枪停一下,挤出机模具是开口流道连续拉料,一个论模次一个论米数。前者靠合模力把料压实在腔里,后者靠口模给形状、靠牵引和定型套定尺寸。结构、调试、废品形态全都不一样。
具体拆开讲。注塑模有动模定模,有导柱导套,有顶出机构,一套模架上上下下几百个零件;挤出机模具的主体就三段:多孔板加滤网挡杂质,分流锥把熔料从圆的摊成你要的截面形状,口模板给最终尺寸。没有闭合动作,料从挤出机螺杆里出来,穿过机头,从口模那个缝里连续不断地被挤出来,再让牵引机以每分钟一米五到两米五的速度拉走,中间靠真空定型套把还没硬的型坯吸到规矩形状。
所以两者的尺寸逻辑完全相反。注塑件尺寸主要靠模腔保证,收缩率放对了,件就差不多。挤出制品的尺寸是口模间隙、熔体压力、牵引速度三个变量凑出来的。同一副口模,牵引快一米,壁厚立刻薄一截。我见过新手把型材壁厚调来调去调不好,改口模间隙改了三次,最后发现是牵引辊打滑,跟模具半点关系没有。
废品形态也不一样。注塑的废品是件,缺料、缩水、飞边,一看便知;挤出的废品是一整卷,表面鲨鱼皮、内部气泡、壁厚超差,等你发现的时候废料已经盘了半卷了。这也是为什么挤出调试比注塑试模更熬人,注塑打坏一件就停,挤出是流式生产,反应慢一步损失就按米算。
价格结构也不同。注塑模的钱大头在模架和型腔加工,一套几十万很正常;挤出机模具按流道复杂程度报价,普通管材口模一两万能拿下,复杂异型材口模加定型模成套要三到六万。看着便宜,但它经常不止一副,一个窗型配一副口模,系列全了就是十几副,钱是在这里慢慢花出去的。
口模流道怎么设计,压缩比和定型段是命门
流道设计的核心就两条:压缩比给足让熔料压实,定型段够长让料流稳定。硬PVC粉料压缩比一般取三点五到五,定型段长度在十五到四十毫米之间看壁厚定。这两处偷工,开机就是没完没了的废料。
先说压缩比。料在螺杆里已经塑化过了,到机头还要再压一次,把分流锥摊开后的料重新压实、消除熔接线。压缩比不够,型材里面发泡、断面有气孔,敲着声音发闷;压得太狠,机头背压升高,螺杆吃力,温度一高料就糊。我们做硬PVC窗扇口模,分流锥出口到口模入口的压缩比一般压在三点八左右,这是拿废料喂出来的数,不是书上抄的。
定型段更讲究。熔料从口模挤出来会有出模膨胀,挤出截面比口模缝大百分之十到二十,靠牵引拉伸再拉回去。定型段太短,料流不稳,型材出来说弯就弯;太长,阻力大,背压高,产量上不去。我师父当年留过一句话:壁厚两毫米以下的型材,定型段别超过二十五毫米。我后来拿三副口模对比过,确实这个数附近最顺。
还有个最容易被小厂忽略的细节:流道表面光洁度和流线型过渡。流道里有直角台阶,料在那里滞留,停机半小时就糊成焦料,开机一拉,型材表面全是黑点,得废掉五六米才干净。好口模的流道过渡是顺滑溜进去的,手摸不到棱。老实讲,同样三万块的报价,大厂在这上面花的心思你看不见,但开机第二天就见分晓。
湖北黄石那一片专门做挤出模,压缩比设计和定型套的手艺是几十年攒下来的,我年前去那边的塑料挤出模具厂看过一趟,人家车间里挂着的口模种类比我们全区还多,这一行确实有产业带的底子。
开机调试的料头浪费,一晚上能省出一顿饭钱
料头浪费的大头不在口模,在开机顺序。升温到位后保温三十到四十分钟再引料,引料段速度放到正常的三分之一,废头能从二十多公斤压到十公斤以内。急着出活反而废得最多。
我给你算笔账。一副窗扇口模换上去,从停机到出合格品,快的四十分钟,慢的两小时。这中间挤出来的全是废头:先是引料段没塑化好的生料,然后是壁厚没调稳的超差品。硬PVC粒料按八块多一公斤算,废二十公斤就是一百六十多块,一个车间一天换三副口模,一个月光料头就是上万块。这笔账老板娘比我还清楚。
怎么省?我的土办法分三步。第一步,新口模上机前先烤透,机头温度到一百九十度、口模到一百九十五度之后,再保温三十五分钟,别看温度表到数了就开机——温度表测的是筒壁,料芯还没热透。第二步,引料时螺杆转速给正常的百分之三十,等料从口模各个位置均匀出来、颜色透亮了,再逐级提转速提牵引。第三步,壁厚微调别上手忙脚乱地拧口模螺丝,先动牵引速度,一压一个准,调螺丝是最后手段。
对了,说到回收:硬PVC的废头粉碎后可以按百分之十到十五回掺新料里,这个是我自己试出来的上限,超过两成,型材韧性明显掉,低温脆断风险大。透明料和出口单就别掺了,一掺一个黄。
要是口模流道和压缩比这些设计环节想再往深里抠,这篇塑料挤出模具口模定型模结构与压缩比设计实战写得比我细,两篇对着看正好。
那个塑料桶老板走之前,我送他到门口,他说了句实在话:原来挤出这边省钱的功夫一半在料头管理上。我说是,口模是死的东西,开机那四十分钟怎么操作是活的,同一样的模具,老手和新手开出来废料能差一倍。他回去了把开机流程写进了车间制度,第二个月跟我说料头损耗降了四成多。东西都摆在这儿了,剩下看你怎么用。
常见问题
一副挤出机口模能用多久?
正常使用十年八年没问题,口模磨损很慢,真正决定寿命的是流道状态。每次下机清不干净,焦料积多了腐蚀流道,三五年就得返修。我们最老的一副管口模用了十二年,上个月刚送去重新抛了一次流道,花了八百块。
型材表面出现鲨鱼皮纹是怎么回事?
多数是熔体破裂:口模温度偏低或者挤出速度太快,料在口模壁上打滑又粘上,反复撕扯。先把口模温度提五到十度试试,不行就降转速。还有一种情况是料里润滑剂配比不对,换料试试比调模具快。
挤出模具多久保养一次合适?
看料。硬PVC每生产两三个月拆一次流道清理积料,PE、PP这些不容易糊料的,半年保养一次也行。关键是每次停机超过一小时,都要用停机料把流道里的生产料顶干净,这一步偷懒,下次开机全变成黑点废品。
口模间隙和产品壁厚是什么关系?
不是一比一的关系。料出模会膨胀,再被牵引拉薄,一般口模间隙要做成成品壁厚的一点一倍多一点,具体倍数叫拉伸比,跟材料有关。所以别拿卡尺量着口模缝去猜成品壁厚,得开机拉一段量实样,实样才是准数。