铝型材挤压模具什么时候该报废?挤压比怎么算、修模周期怎么排
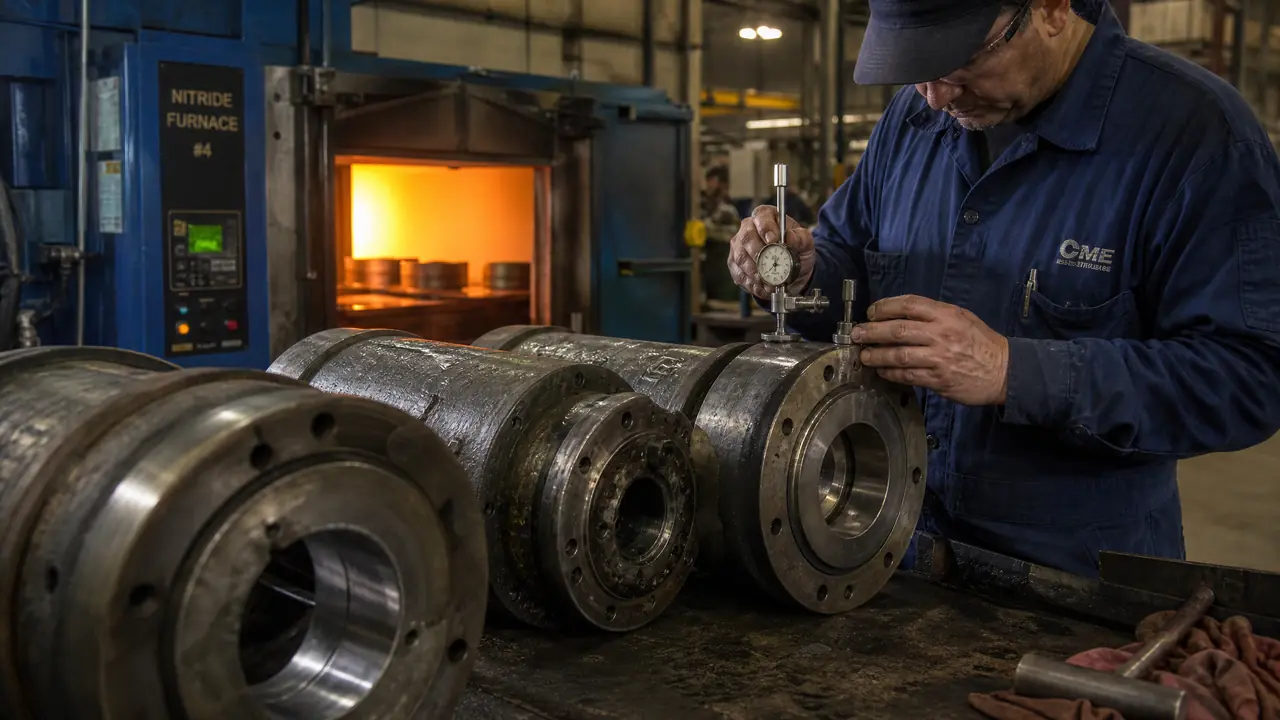
先说结论:铝型材挤压模具报废不报废别靠猜,量氮化次数、工作带、模孔尺寸三处,占两样就换新,分流桥根部有裂纹一票否决;挤压比提前一道除法算清楚,修模周期按吨位表走,一副模多用十几吨料。
上礼拜一套6063窗料模挤到43吨,出料开始发毛,小工跑来问我,这副铝型材挤压模具还能不能接着修。我说别猜,先量三处:氮化次数、工作带、模孔尺寸。
模房最容易犯两个极端,一个是模子一出毛病就想换新的,另一个是硬撑到工作带崩了才认账,两头都在扔钱。我学徒那会儿,师父全凭手感定生死,废掉过好几副其实还能再干几吨的模。后来自己带模房,我把报废和修模全变成台账上的数,谁来了都按表办事,吵架都少了一半。
挤压比怎么算?一道除法题按到底
挤压比等于挤压筒断面积除以型材总断面积,多孔模分母记得乘孔数,实心建筑料压在30到80,空心门窗料40到60。别被书上的字母公式唬住,核心就是一道除法。
拿我们那条1300吨机台算给你看。挤压筒直径150毫米,筒面积就是3.14乘75再乘75,约17671平方毫米。一套6063窗料单孔截面214平方毫米,单孔挤,17671除以214,约83,偏高,机台吃力模子也受罪。排两孔,分母乘2得428,约41,正正好,一模还多出一根料。
跟擀饺子皮一个道理:面团多大、要擀出多大的皮,一除就知道费不费劲。面团大皮小,擀出来的皮薄发亮,可胳膊酸;面团小皮大,皮厚还糙。
数拿到手怎么用?比值低于25,焊合室压力不够,空心料内筋焊不透,掰开看是虚的;高过100,主缸吨位顶到头,模桥受力成倍涨,模具寿命从几十吨直接掉到几吨。光伏边框、太阳花散热齿这类小截面单子,接之前先把备模钱算进报价。真碰到比值偏高,我更偏向排多孔而不是换小一号的筒,机台不用大动,一模还多出料;换筒得重新摸棒温和速度,折腾一整天。反过来比值上不去、焊合发虚,那就减孔或者换大筒。设计端还有分流比和焊合室的配法要顾,挤压模具设计先算什么?挤压比与模孔那篇接着往下讲,这里不铺开。
报废看三处,占两样就别修了
氮化到第6次、工作带崩缺或磨出倒锥、模孔壁厚超下差,三样占两样就报废;分流桥根部有裂纹一票否决,修都别修。报废要写进台账,记清原因。
先说氮化。说实话,很多模子的死因不是钢差,是氮化次数没人记。H13模子扛磨损全靠表面那层0.2毫米上下的渗氮层,跟鞋底一个道理,磨一层少一层。正常一副模一生氮化4到6次,第5次起就该进观察期,每次修完量一量还剩多厚,磨到帮子就没有鞋底可换了。
工作带是第二处。拉毛挂铝,抛一抛还能救;崩掉一块或者磨出倒锥,出料壁厚忽厚忽薄,救不回来。模孔是减材的活,只能磨大不能补小,壁厚做薄超过下差,这套模就到头了,除非加镶块,一道大修1500到3000块,值不值先看这副模还剩几吨寿命。
一票否决留给分流桥。桥根裂纹,拿红色着色剂一涂,红线笔直,不用犹豫直接报废,硬挤下去桥断在挤压筒里,砸的是整套机台。这个坑我踩过,一套格栅模没记清氮化次数,挤到第7次工作带崩了一角,停机两天少出十几吨料,里外亏了小一万。
报废的模子也别白扔。截面通用的修修补补能转给做低要求单子的小厂,残值一两千;实在没救的按废钢走,模具钢回收三千五一吨上下,一副二三十公斤的模也就百来块。这笔残值账,模具钢回收多少钱一吨?影响二手模具残值的四个因素算得比我细。
| 查哪里 | 还救得回来 | 直接判报废 |
|---|---|---|
| 氮化次数 | 5次以内,表面发暗起毛 | 第6次起,工作带掉皮崩块 |
| 工作带 | 拉毛挂铝,抛光复氮能救 | 崩缺掉肉或磨出倒锥 |
| 模孔尺寸 | 壁厚偏厚,加快放料能调 | 壁厚偏薄超下差,减材回不来 |
| 分流桥 | 表面细纹,打磨复氮再观察 | 根部裂纹,着色红线一票否决 |
修模周期和台账,照表排不靠记性
新模头两根料下机必检,之后每挤3到5吨查一次,高挤压比和硬合金对半缩;动过工作带的修模,跟着补一次氮化。周期定死,台账跟上,模房就乱不了。
别嫌检查耽误产量。一次检查二十分钟,堵住的是一整班废料。停一天机少出七八吨料,账摊下来,检查那点时间九牛一毛。
| 节点 | 周期 | 要做的活 |
|---|---|---|
| 新模首挤 | 上机头两三根料后 | 下机抛工作带,回炉补氮,再满速跑 |
| 常规检查 | 每挤3到5吨 | 量壁厚、看工作带、登记台账 |
| 高挤压比或硬合金 | 每挤2吨左右 | 同上,加量出料口温度 |
| 氮化 | 跟着修模走,一生4到6次 | 第5次起量渗氮层厚度,进观察期 |
台账我记七个字段就够:模号、合金、挤压比、累计吨位、氮化次数、上次修模动了哪里、报废原因。师父那会儿全凭脑子,一副模氮化几次谁也说不清。我接手模房第一件事就是建了这个表,贴在门口,谁下机谁登记。
对了,顺嘴提一句,表别贪多。头一版我列了十四个字段,小工嫌麻烦半个月就不填了,砍到七个才活下来。
入库到报废这一整套流程想画成图,模具管理流程图怎么画?从入库到报废的全生命周期管理那篇有现成的框图,照着抄就行。
回到开头那套43吨的窗料模。三处量下来,氮化第4次、工作带拉毛、模孔尺寸还在公差里,抛一抛补一次氮,又给它续了20多吨。铝型材挤压模具报废不报废,靠的不是胆子大,是台账上那几个数,数在,模房就稳。
常见问题
一副铝型材挤压模具一般能挤多少吨?
普通建筑料30到80吨是常见区间,挤压比高过100或者挤6061、6082这类硬合金,寿命直接对半砍。到吨位不是马上扔,是进观察期,检查频率加密,台账上标黄盯紧。
修模一次要停机多久、花多少钱?
抛工作带这类小活当天回机,成本就是人工;氮化外发一次700到900块,来回两三天,几副模拼一炉能省运费;加镶块的大修1500到3000。真正的大头是停机,一天少出七八吨料。
挤压比超过100的单子还敢不敢接?
敢接,先把账算完:换大一号筒或者排多孔把比值压下来,实在压不了就按模具寿命几吨来备模加价。按正常寿命报价,一套模的钱能把整单利润吃光。
报废下来的模具还能处理成钱吗?
截面通用的修修补补转给做低要求单子的厂,残值一两千;没得救的按废钢走,三千五一吨上下,一副模百来块。别囤在货架上占地方,返潮生锈还掉价。