模具管理流程图怎么画?从入库到报废的全生命周期管理
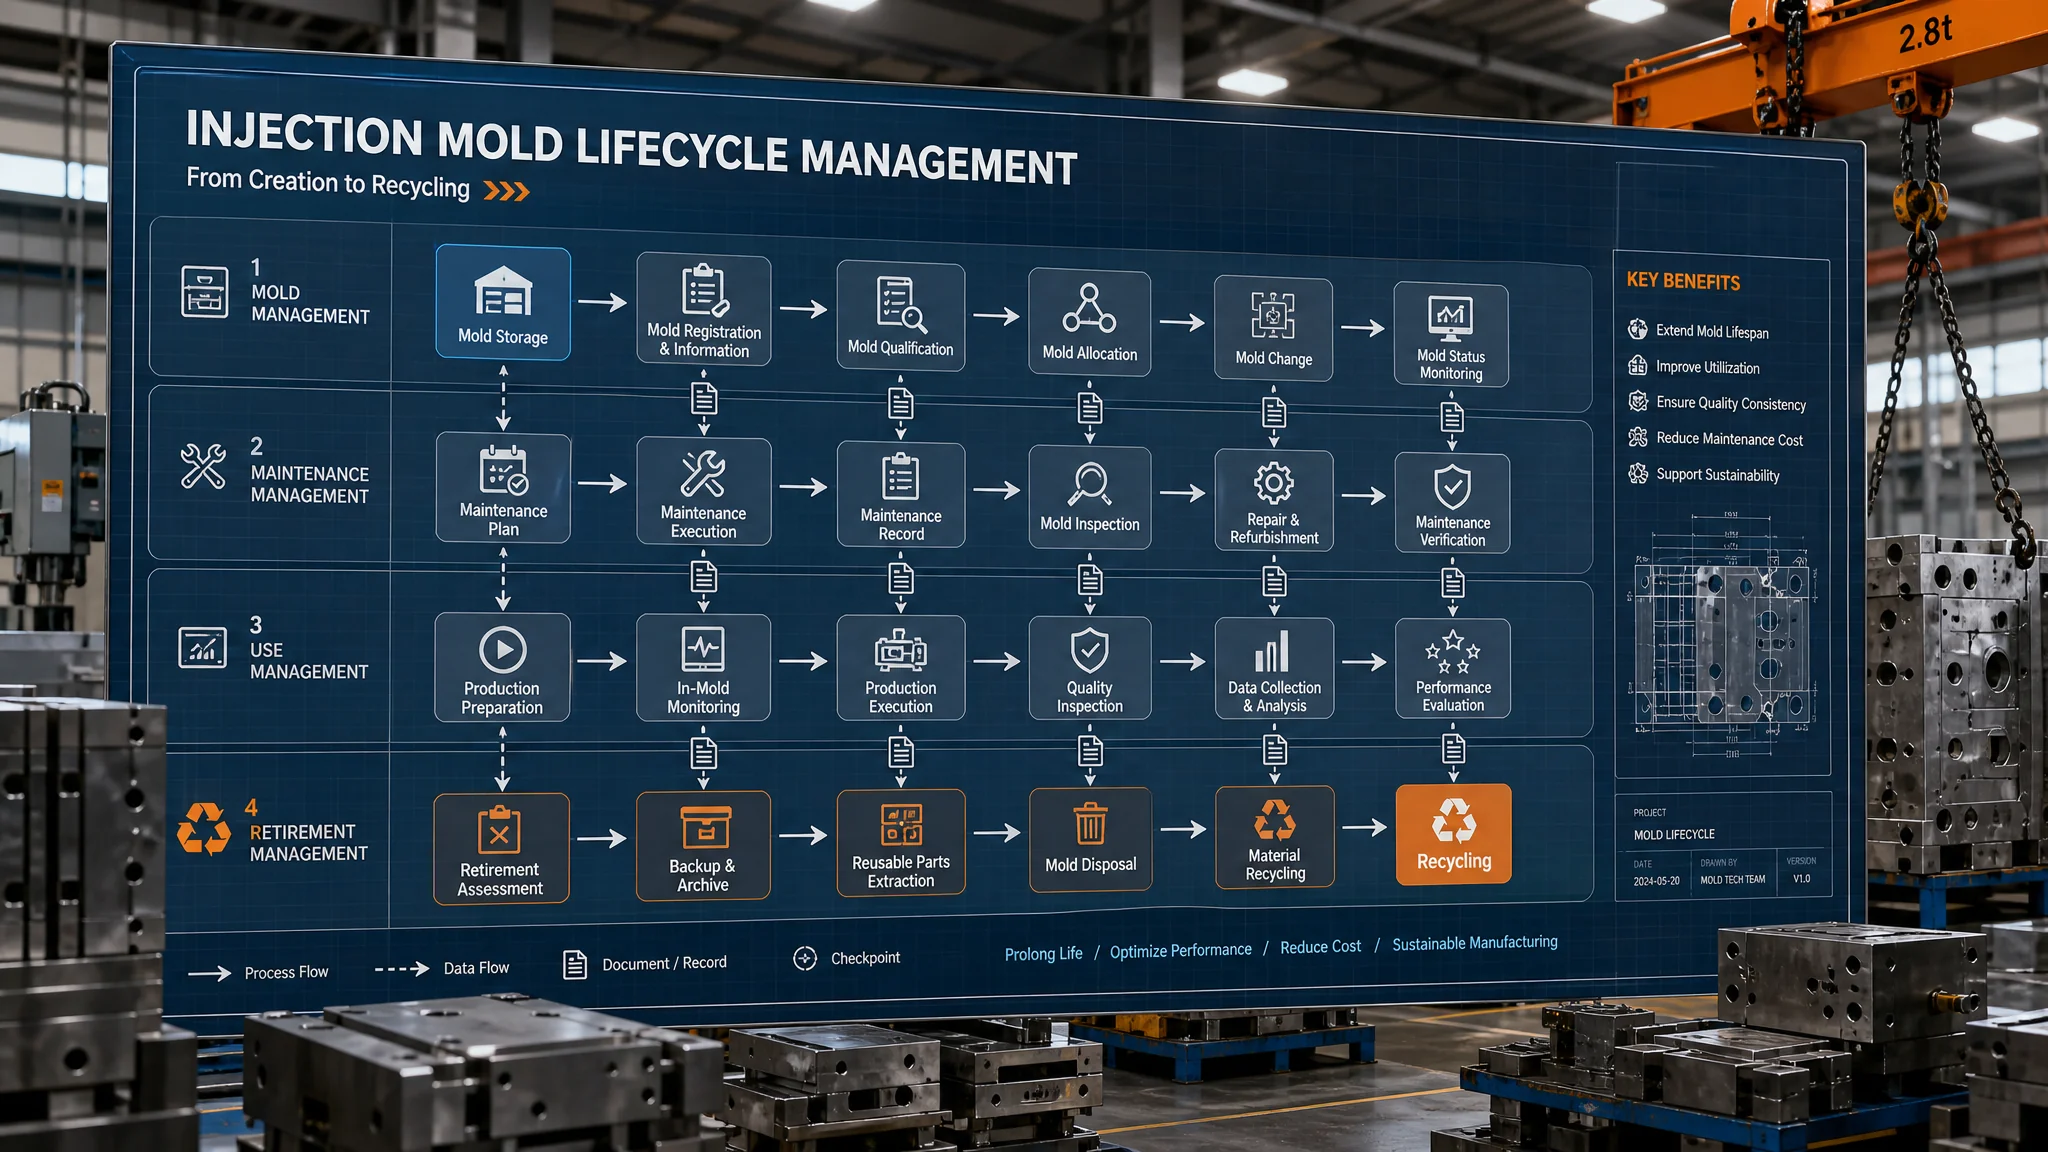
简单说:把入库、领用、生产、保养、维修、报废六个节点画进一张图,节点上标清责任人和单据;再用四条泳道分出仓库、生产、品质、工程,箭头跨泳道就是交接,交接必须有单据,这张图才落得了地。
先讲一个我亲眼见过的场面。模具压伤了,车间说报修单昨天就交给工程了,工程说没见过单,仓库一口咬定这副模从没出过库——三方对了一上午,最后在三号机旁边找到模具,报修单压在机台日志底下,责任算谁已经说不清。那家厂两百多副模具,没有流程,只有人。后来我进这家厂管模具科,干的第一件事不是买软件,是拿一张A3纸把模具管理流程图画出来,贴在换模区。
这个行当的家底有多大?根据中国模具工业协会的统计,2024年国内模具行业营收超过3400亿元(中国模具工业协会官网)。这么大一笔资产天天在车间流转,靠的常常是老师傅的脑子加几张Excel。脑子会请假、会离职、会记岔。流程图不贵,一张纸一支笔,今天就画得完。
流程图要画的是责任,不是框框
模具管理流程图的核心不是把框画漂亮,是把每个节点的责任人、流转单据、放行条件钉死。模具全生命周期就六个阶段:新模入库、领用上线、生产监控、下线保养、维修、封存或报废。阶段之间全是交接,交接就是责任换手的地方。
为什么写成制度文件没用?没人看。我见过一份38页的《模具管理办法》,塑封好挂在墙上,边角都发黄了。流程图不一样,半分钟看完,谁干什么一眼有数,贴在换模区比发文件管用十倍。
还有个好处没人提:画图的过程就是暴露问题的过程。你把现有流程一步步往纸上搬,搬到哪卡住、哪个箭头没人认领,毛病自己就浮出来了。我们画第一版时发现,模具从机台下来到回仓库,中间有两三天处于"谁都不知道它在哪"的状态。这个洞,不画图根本看不见。
前半程:入库、领用、生产、下线的单据和签字
前半程四步:新模入库三方验收签字建档,领用上线凭换模单加首件确认,生产中盯模次和状态,下线清模防锈后入库登记。单据名字各家可以改,签字环节不能省。
新模入库。模具到货别急着上架。品质按图纸验关键尺寸,工程查结构动作(滑块、顶出、水路接头),仓库点配件清单,三方在验收单上签字,这副模才算"出生"。接着建档:唯一编号加二维码铭牌,拍照留档——六个面、型腔、水路接头都要拍,只拍正面的话,半年后出了纠纷你根本说不清水路原样。我接手过一个烂摊子:厂内编号、模具厂编号、客户模号三套并存,谁也对不上,光对账就耗了三个星期。编号规则一开始就要定死,按"客户-产品-序号"编,比纯流水号强得多。
再送一个用停机时间换来的教训:验收单里必须加"冷却水路保压试验"这一项。有副模验收时没试压,上线第一天水路接头渗漏,拆下来重新密封,白停了两天机。签字那一刻,签的是责任。
领用上线。生产计划开领模单(有的厂叫换模单),仓库按单发模、扫码出库,吊装上机。首件打出来送品质,签首件确认单,才允许批量。流程图在这里放一个菱形判断:首件OK走量产,NG退回调试,再送再判。别小看这个菱形——多少厂是调机工自己瞄一眼说"行",首件记录压根不存在。
生产监控。模具在机上盯两样:模次和状态。模次最好由计数器自动累计,状态用看板亮着:在库、在机、维修中。出现压模、飞边、顶针异响,就地停机转报修,别带病生产。
下线保养。模具下机先清模,分型面胶屑、顶针孔、排气槽都要过一遍,具体手法看我们写过的注塑模具清洗保养全流程。清完做防锈:三天内要再上机的,薄层防锈油够用;入库超过一个月的,上防锈蜡,两种怎么搭配可以翻模具防锈剂选购实战。防锈做完填入库登记,仓库核对库位,双方签字。下模工不通知仓库、模具在车间过夜,是最常见的断点。
后半程:维修、保养计划、封存与报废
后半程三段最容易断:维修走"报修、诊断、维修、试模验证、记录归档"五步;保养按模次分级强制触发;封存和报废要有书面手续。试模验证是花钱最少、被省掉次数最多的一环。
维修五步。报修单要写清故障现象和位置,"模具坏了"四个字等于没写。工程诊断后给方案和工期,钳工维修(焊补、换件、研配),修完必须试模出件,品质确认尺寸外观后签验证单,记录归档进台账。为什么验证不能省?我们吃过亏:滑块研配完,师傅手感不错直接上机,打了两小时又卡死,二次拆模比一次多花一整天。修过的模具和没修过的一样,都得首件说话。
保养分级。我们厂定的是每5万模次做一级保养、每10万模次做二级保养——产品以ABS、PP居多;打玻纤增强料的模具,周期直接打五折。一级保养的活:清模、顶针弹簧逐根检查、水路接头目视查渗漏、分型面着色看接触斑、导柱导套加油,停机2到4小时干完。二级保养在这基础上加:半拆解检查、型腔硬度抽检、水路流量实测(流量掉了三成就是结垢该洗了)、关键尺寸复测,要占一到两天。流程图里画个菱形:"累计模次到保养点?"到了就强制下线,别跟生产商量。
封存与报废。闲置超过6个月的模具走封存手续:清洗、长效防锈、封口袋,登记封存原因和预计启用时间,客户产权的模具封存前要书面通知客户,这是合同义务。报废更不能口头拍板:工程牵头做技术鉴定(型腔磨损程度、修复成本对比新模报价),品质确认产品风险,财务核定残值,三方签字。残值一般按钢材重量估价卖给回收商,模架还好的拆下来当备件。最怕"口头报废":模还在车间占地方,账上还挂着资产,年底盘点全是麻烦。
泳道图怎么画:四个角色一条一道
泳道图就是把流程图放进四条横向跑道:生产、品质、工程、仓库各占一条,节点放进对应角色的泳道,箭头跨过泳道就是一次交接,交接点上必须标单据名——这是普通流程图给不了的东西。
结构用文字说一遍。横轴从左到右是模具生命周期的时间线:最左端到货验收,最右端报废残值处理。纵轴从上到下四条泳道,顺序我建议:最上生产(流程发起者),往下品质、工程,最底仓库(物流终点)。每个节点放进它责任人的泳道:领模单在生产泳道,首件确认在品质泳道,诊断维修在工程泳道,发模、上架、封存在仓库泳道。菱形判断放在有权拍板的那条泳道里——"首件OK?"归品质,"到保养点?"归管台账的那个人。
画完数一数跨泳道的箭头。每根箭头就是一次责任交接,箭头旁边写上单据名:写不出单据的箭头,要么补单据,要么承认这里一直靠吼。泳道图的画法本身不复杂,英文叫 swimlane,维基百科的 Swimlane 词条十分钟就能看懂。第一版别追求专业软件,我第一张就是Excel里插形状拼的,后来才换 ProcessOn 和 Visio(微软官网),表达清楚就行。
新手常犯三个错。泳道切太细,切成七八条,连注塑机、行车都画成泳道——泳道只能是角色或部门,设备不会签字。箭头不标单据,图画完了还是不知道交接凭啥。再一个:只画 happy path,异常路径一根线都没有——压模了走哪条?首件打不出来走哪条?异常路径才是流程图的骨头。
三个真实卡点:图上顺的,现场未必顺
流程落地最大的敌人不是画法,是签字人不在场、数据靠手抄、赶货跳流程这三件事。每条都有解法,但都得提前写进制度,出了事再定就晚了。
卡点一,签字人不在。夜里两点模具下线等品质确认,主管在家睡觉,机台空等到早上九点,五个小时没了。解法:每个签字位设A/B角,夜班授权当班领班代签首件(关键尺寸留白班复检),第二天补正式确认单。
卡点二,模次手抄。头一个月数字都真实,第三个月领班忙起来,月底一口气"补"了三天的数——数据看着连续,其实是编的。保养周期建立在假数据上,比没有数据更危险。解法要么给注塑机加计数器自动采集,要么上系统对接机台,投入产出怎么权衡,模具管理系统的选型实战那篇讲得细。
卡点三,紧急换模跳流程。客户催货,行车直接从仓库吊模走,单据说一周后补——补着补着就没影了。我的做法是承认现实:设紧急通道,允许先取模,24小时内补齐领模单和首件确认,逾期没补,考核仓库主管而不是操作工。流程给人留活路,人才给流程留面子。
顺带一句,单据多了纸单满天飞,月底对账像考古。有条件的把单据流进ERP,怎么跟生产和成本挂钩,模具厂为什么需要专用ERP里有分析。至于模具台账要建哪些字段,不在本文展开,那是另一个话题。
常见问题
画模具管理流程图用什么软件好?
说实话,别纠结工具。Excel、PPT都能画,讲究点用ProcessOn、亿图,再讲究用Visio。我见过老师傅直接在白板上画、手机拍照存档,照样用了两年。工具决定美观,节点、单据、签字人决定这张图有没有用。
厂里没有专职工程和品质,四条泳道怎么办?
小厂常见,泳道可以合并:生产和仓库各一条,品质和工程并成一条"技术"。关键是单据不能省——人可以兼,签字这个动作不能省。哪怕两张单是同一个人签的,半年后要追溯的时候,你就知道白纸黑字多值钱。
流程图画完怎么检验它对不对?
拿一副模具的真实经历往图上走一遍,最好挑最近出过事故的那副。走到哪一步说不清单据在哪、谁签的字,图就断在哪。再让仓库和车间各派一个人分别走,两人走出的路径不一样,说明现场跑着两套流程——把它们合并成一套,才是画图真正的开始。
流程图要不要老板签字发布?
要,这不是走形式。老板签了字,流程才有资源和考核撑腰,不然赶货的时候随时被人推翻。发布时定个试运行期,我们当时定三个月,期间只记录违规不考核,三个月后修订一版再正式生效。头一版就完美不可能,能迭代才算数。
最后说点个人偏好。这套东西我在几家厂推过,感受最深的一点:流程图的效力七分在签核、三分在画法,先把单据和签字人钉死,美观的事靠后。工具化也不着急,纸面流程先跑三个月,连系统该提什么需求都会清楚很多。老国企工装科那套科班做法其实有营养,工装模具科的台账管理笔记值得翻翻。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。