玻璃瓶模具怎么用才扛得住?初模终模分工与铸铁模冷却的实战账
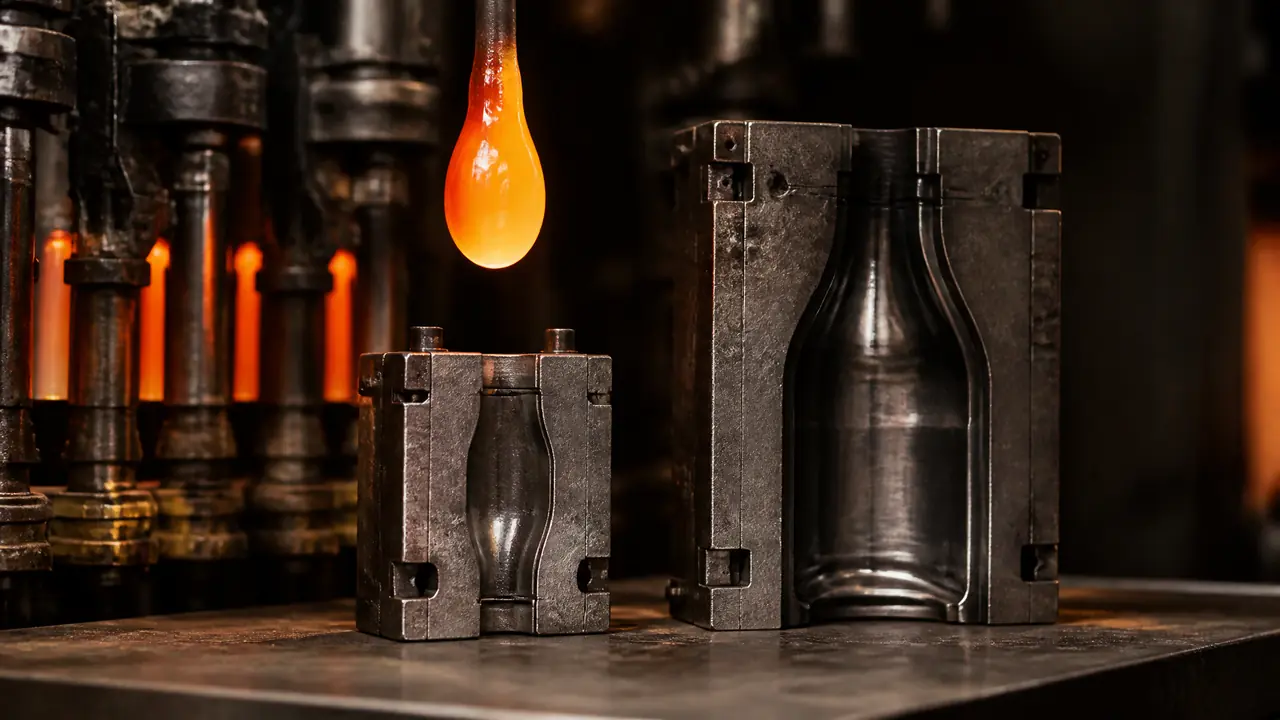
把话放这儿:玻璃瓶模具从来不是一副模在干活,是初模和终模两副铸铁模在行列机上轮班,一副模能用多久,大头看冷却风养得好不好,什么时候换模,跟着订单和料道走。看懂这三件事,瓶子成品率能稳一截。
上周三夜里十一点半,车间那台十组行列机换型,从一斤装白酒瓶切到三百三十毫升的矿泉水瓶。换的就是玻璃瓶模具,四个人分头拆装,我蹲在五号段给口模清残料,一抬头看见料道那边火光通红,心里就冒出一句:模子伺候不好,明天上午全是废瓶。外行看这是几块铁疙瘩,内行知道那是初模、终模两副模在轮班,谁掉链子整段都停摆。
这些模具也不是我们自己造的,都是玻璃模具厂按瓶样开好再发过来的,选厂里头的门道之前专门写过一篇玻璃模具厂是做什么的?瓶罐模、器皿压模与选厂门道一次讲透,这儿不展开。这篇就说模房和产线上的事:两副模怎么分工,铸铁模能扛多少模次,换模那点节奏怎么掐。
初模和终模是怎么分工的
初模把一千一度的玻璃料滴倒吹成雏形,终模再把雏形正吹成最终瓶型,两副模轮流干活,瓶口全程由口模咬住。
行列式制瓶机做小口瓶走的是吹吹法。剪刀把料道口一滴料剪下来,一千零八十到一千一百二十度的料滴落进初模,闷头盖上去,芯子往上顶,从瓶口那儿往回吹一口气,料被撑开贴住初模内腔,就成了一个带瓶口的雏形。这一步管它叫倒吹。雏形还软着,口模翻开后,转移臂把雏形连着口模扣过去送进终模,翻个身,正吹气从瓶口打进去,雏形被吹薄、吹满,贴住终模内腔定型,开模,钳瓶夹走。一套下来六到十二秒,小瓶快,大瓶慢,五百毫升啤酒瓶大概十来秒一个循环。
两副模的处境完全不一样。初模直接接一千一度的料,热冲击最大,所以粘料、麻点这些毛病先找它;雏形进终模的时候温度已经掉到八九百度,终模相对省心,但瓶身要好看,全靠它内腔光洁和排气。终模的分型面上会开一圈排气槽,缝宽零点一几毫米,排气不通,瓶子吹不饱满,肩膀那儿塌一块,行话叫瘪肩。
老实讲,新来的学徒最容易搞混的就是初模终模谁管哪儿。我给他编过一个土比方:初模是捏泥坯的手,终模是印花的章。坯子捏歪了,章再好也印不出周正的货。下表把两副模的家底摆在一起,看得更直白。
| 对比项 | 初模 | 终模 |
|---|---|---|
| 干的活 | 接料滴、倒吹出雏形 | 正吹成型、定瓶身 |
| 配合件 | 芯子、闷头、口模 | 吹气头、排气槽 |
| 接触温度 | 约1080-1120度料滴直接进 | 雏形降至八九百度再进 |
| 常见毛病 | 粘料、麻点、瓶口毛刺 | 合缝线粗、瘪肩、瓶身变形 |
| 寿命量级 | 约40-60万模次 | 约60-80万模次 |
对了,说到瓶口——有人以为瓶口螺纹是终模做出来的,其实不是,螺纹从头到尾都在口模里成型,初模终模换来换去,口模始终咬着瓶口不撒手。这也是为什么口模磨损了,先出问题的不是瓶身而是封盖漏气。
一副铸铁模能顶多少模次
保养得当的话,一副铸铁初模能扛四十到六十万模次,终模能到七八十万,寿命长短七成看冷却风养得好不好。
玻璃瓶模具基本都用灰铸铁加合金元素做,图的就是铸铁里那一片片石墨。石墨自带润滑,玻璃料不容易咬上去,导热也快,料进去热量马上传到模壁散掉。换成钢试试?高温下钢跟玻璃容易粘连,脱模的时候把瓶身拉出伤,修都没法修。
散热靠风。终模外壁铸出一排散热翅片,风嘴对着模壁吹,把模面温度压在四五百度上下。这个数是个坎:模面太烫,玻璃粘模,出来的瓶子发毛;太凉,料走不到位,瓶身薄厚不匀。我踩过一回坑,有年夏天车间降温风管改了走向,五号段的风量小了一截,没人当回事,三天后那段的初模粘料粘得跟贴了浆糊似的,瓶子十个里废四个,查了两天才发现是风的事。从那以后我定的规矩是每班巡线拿点温枪打一遍模面温度,超五百度的段当场调风。
涂料是另一半功夫。每班接班先擦模,石墨油往内腔薄薄抹一层;新模上机不能直接开足速,先慢循环暖模几十个循环,让铁疙瘩均匀热透,不然第一炉准废。换下来的模进修模间,查内腔麻点、清合缝面残料,磨得深的上焊机堆焊再上车床车一刀,一次几百块钱,又能顶一轮。有条件的厂给终模内腔镀硬铬,寿命能拉长三成,不过铬层一掉反而刮瓶子,得盯着。
把这些摊到时间上算:一副终模六十万模次上下,我们厂一段一天跑一万一二千模次,算下来一副模连续干个把月就得下机轮换,初模更短,两三周到一个月。常跑的瓶型至少备两三套轮着来,仓库里存模要涂油防锈,上机前摸一遍合缝面,磕出个印子第二天就是一道粗合缝线。
玻璃厂换一副模要多久
熟手单段换单只模二十到四十分钟,整机换型三四个钟头起步,玻璃厂的换模节奏说到底是跟着订单和料道走。
日常换模是小动作。某一段的初模粘料严重或者合缝线开始变粗,趁吃饭或者停机检修的空当,把该段的初模或终模单只换掉,两个熟练装模工抬着换上,二十到四十分钟完事,不影响其他九段出瓶。所以我们厂模房常年有备模架,热模冷模分开放,随叫随上。
大动作是换型,就是开头说的那种。新瓶型的初模、终模、口模、芯子、闷头、吹气头,十组段全套换下来,三四个人干三四个小时。光换模不算完,还要对时序:剪刀什么时候剪、倒吹几秒、转移臂什么时候翻、正吹几秒,全按新瓶子的料性和壁厚重调。调机那阵子料滴照剪,剪下来出不了成品,全甩废品槽,一台十组机一晚上甩个一两吨玻璃液是常事,甩的就是钱。这也是玻璃厂不太愿意接小单的原因,一套模换型加调试的损耗,得靠后面几十万只瓶子摊回来。
所以玻璃厂的换模节奏基本长这样:周末和夜班排换型,平日里只做单段小换;订单越稳,换模越少,成本越好看。要是常年只跑两三个老瓶型,模具轮换按保养周期走就行,台账上记着每套模的模次数,到点下机保养。塑吹那边倒是利索,吹瓶机换型卡爪一夹就能上,跟玻璃行列机换一副模不是一个量级的活,有兴趣对比着看这篇吹瓶机模具怎么换型?卡爪与冷却。
那天凌晨三点半换完型,第一批瓶子从五号段出来,我拿手电照了照瓶身,合缝线细得跟头发丝似的,肩膀也饱满。四个人围着段落满身汗,值的就是这一眼。玻璃瓶模具这行没有高深的东西,把两副模的分工摸透,把冷却风和涂料当日子过,把换模的账掐清楚,瓶子就替你说话。
常见问题
玻璃瓶模具为什么用铸铁而不用钢?
铸铁里的石墨能自润滑,玻璃不容易粘模,导热也快,热量能顺着模壁散出去。钢在高温下容易跟玻璃咬死,脱模时拉伤瓶身,而且钢模修起来麻烦,铸铁磨了可以堆焊再车,成本低一截。
瓶身上的合缝线是模具坏了吗?
不一定。合缝线是两半模拼合的痕迹,正常瓶子都有一道细的,指甲刮过去不挂手就没事。要是发毛、刮手,那是合缝面磨损或者残料没清干净,该下机修了。
初模和终模谁的寿命更短?
初模。它直接接一千一百度出头的料滴,热冲击和粘料都最狠,麻点也先长在它内腔上。终模接手的雏形已经降温两三百度,相对省命,所以备件上初模要多备一套。
玻璃瓶模具能拿去做塑料瓶吗?
不能。塑料吹瓶模具讲究急冷定型和瓶口精度,结构、材质、冷却路子跟铸铁玻璃模完全是两码事,顶多在设计思路上市互相参考,实物混用必翻车。
报废的旧模具最后去哪了?
型腔还好的进修模间打磨复用,真报废的就论吨卖给铸铁回收,回炉重铸新模毛坯。我们厂一副五百毫升瓶的终模连毛坯带加工一万五上下,回收折不了几个钱,所以大家宁可修也不轻易扔。