模具导套怎么配导柱?配合公差与磨损更换
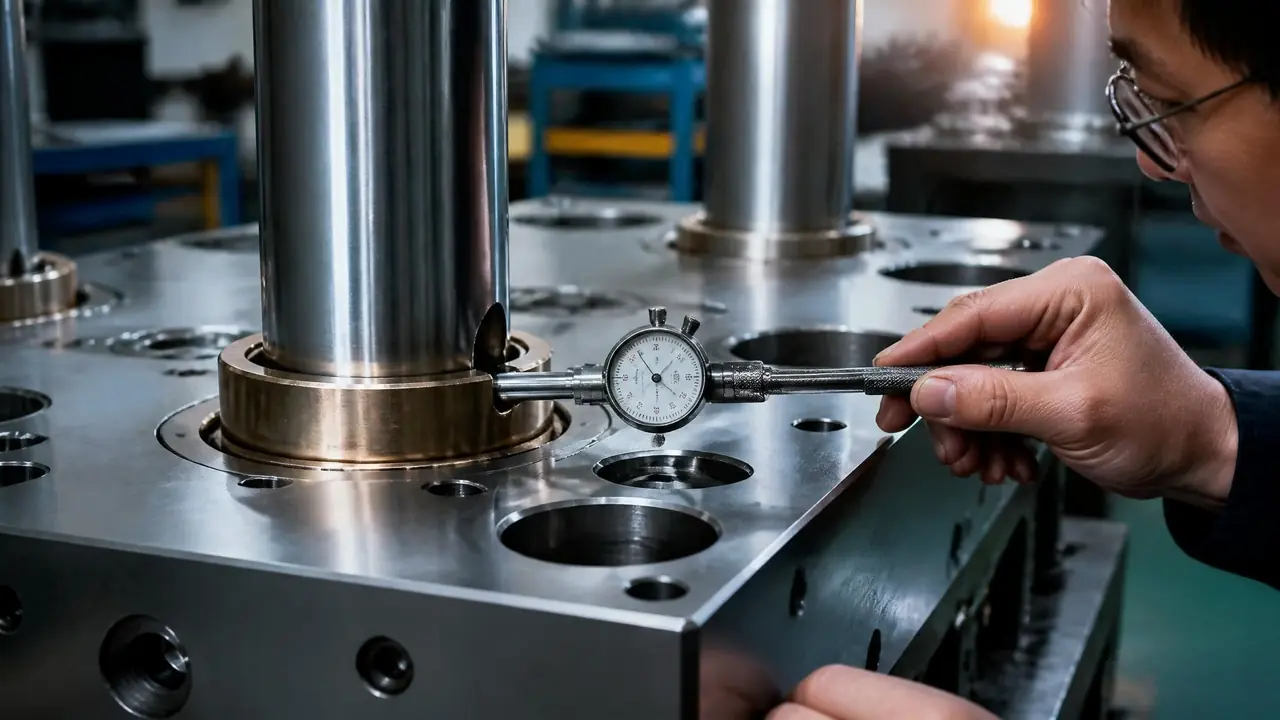
直接给结果:导柱固定端按H7/k6过渡配合压进固定板,导柱与导套之间按H7/f7留0.02到0.05毫米间隙,导套磨损超过0.03毫米或合模发闷就该换。先量再动手,别凭手感赌。
上周有位开注塑厂的老板来找我,说ABS面板的毛边越修越多。我让他别吵,先拿内径量表去量模具导套。一量,导套内孔磨大了差不多0.04毫米,上下模合拢是歪的,毛边当然压不住。问题不在人,在导向。
导柱导套这套东西,平时没谁多看它一眼。可它一松,整副模具跟着遭殃:分型面啃伤、顶针别断、制品壁厚一头厚一头薄。它在整套模具里的位置和分工,这篇模具结构图解捋得很细,没概念的可以先翻一眼再回来。
导柱导套的配合公差怎么定?
导柱固定端按H7/k6压进固定板,导向端与导套之间留0.02到0.05毫米间隙,导套外圆用H7/r6过盈压入模板,三处公差别混用。这套配合是国标里现成的,行业里照抄就行,关键是别张冠李戴。
先说间隙。常见导柱直径φ16到φ50,模越小,间隙取得越小。φ25的柱子配f7的套,实测间隙大概在0.02到0.04毫米,手推导柱有轻微阻力、能顺畅滑到底,这个手感基本就对。φ40往上的大模,间隙可以放到0.05毫米上下,再大合模就要偏了。
间隙还跟模温挂钩。我们做PC件那阵,模温机烧到100℃出头,导柱受热伸长,间隙留小了合模发涩,放到正常范围的上限才顺。精密模定间隙之前,先问清楚这副模平时跑什么模温,再去查表。
翻车最多的是装反。去年邻厂一个学徒把固定端当导向端往套里压,H7/k6本来就有过盈的趋势,硬压进去导柱直接鼓了个包,整根报废。其实两端的公差带不一样,拿不准就用卡尺量柱子两头,直径略粗的那头是固定端,装在压板那一侧。
导套本身的选型也有讲究。直导套最便宜,模板厚的时候用带肩导套,肩面顶住模板省得压过头。自润滑导套内壁嵌石墨或用铜合金,适合跑得勤、不方便停机打油脂的模。我给高速模配过含油铜套,头三个月确实顺,就是价格翻了一倍还多,值不值看你的停机成本。
导套磨损的三个报警信号
合模发闷带异响、制品分型面出现规律性拉毛、导套内孔磨大0.03毫米以上,三条占一条就拆下来量,别等导柱烧死在套里。磨损是渐进的,等你看见毛刺,导向已经在偏载下跑了好一阵。
说个上个月的实数。那副φ25导柱的面板模,新导套内孔量出来25.02上下,旧件量到25.048,磨大了快0.03毫米,制品分型面每模都在同一个位置拉毛。换上新套,毛边当场就压住了,前后不到半天。
现场还有两个土办法。一个是红丹检查:导柱薄薄涂一层红丹,手动合模再开模,看套内接触斑点,斑点只在口部一圈,说明套已经磨成喇叭口。另一个是指甲刮:导柱表面能挂住指甲,就是拉伤了,光靠眼睛看亮不亮看不出来。
顺带说材质。正经导柱是20钢渗碳淬火,表面硬度HRC58到62;导套多用T8或T10A,淬火后HRC55往上。市面上十几块一只的杂牌套,硬度也就HRC45上下,装上去半年就拉毛,这个亏我吃过,后来只买带热处理报告的。导向磨损失效的账要算到修模和报废品上去,这篇模具寿命手册里算得很细,值得对照着看。
自己动手换导套,还是发回模架厂?
模板孔没超差、手上有压装工具,自己换,半天搞定;模板孔拉伤或磨超差,发回模架厂镶套修复更稳,这钱别省。判断只看一条:孔还圆不圆,尺寸还在不在公差里。
自己换的流程不复杂。旧套先用拉马退,退不动的把模板整体加热到150℃左右,孔涨开了轻轻一磕就下来。千万别拿焊枪对着孔口猛烤,局部一退火,模板那块以后就是软的,压新套照样拉伤。
装新套我习惯对角预装。四只套都浅浅压进去两三毫米,插上导柱晃一晃,四角阻力一致再正式压入。要是先压死一只,另外三只就容易别劲,装完合模发涩,又得拆。压完手动合模走十个来回,顺滑无卡滞,才算完。
工具不用多讲究。台压机最好,没有就用一根垫块加丝杆做的土拉马,再配一块百分表,压的时候盯着套口跟模板面的平行度,偏差控制在0.02毫米以内。我见过有人拿锤子隔着木方硬敲,套口敲出毛边,压进去看着没事,用一个月就咬柱。
成对更换这点要较真。旧套配新柱,或者反过来,配合间隙立刻就不是设计值了,等于花钱买偏载。除非那根柱刚换不久、量过实尺,间隙差在0.01毫米以内,才允许单边换。
话说回来,那位老板的毛边问题,根子就是导套磨了没人在意。导向件不贵,一对φ25的套也就几十块钱,可它撑着整副模具的合模精度。下次再碰到毛边压不住,先别急着调锁模力,拿内径量表去量导套,五分钟就有答案。
常见问题
导柱导套用什么材料才耐用?
导柱主流是20钢渗碳淬火或GCr15轴承钢,表面HRC58到62;导套常用T8A、T10A。下单时让供应商附热处理报告,光看表面亮不亮没用,硬度不够的套子用三个月就拉毛。
导柱和导套必须成对更换吗?
建议成对。旧套配新柱,配合间隙马上就不对,等于花钱买偏载。除非柱子是刚换的、量过实尺,跟新套的间隙差在0.01毫米以内,才允许单换。
一副模具一般装几根导柱?
中小模具四根是标配。大模有人加到六根,或者用两粗两细做防呆,细的那对装反了根本合不上模,上下模装错的低级事故能少一大半。
导套发热、合模发涩正常吗?
偶发发烫先查润滑。干磨是大忌,装配时导柱抹一层二硫化钼锂基脂,跑得勤的模每隔几万模次补一次。发涩还继续打,导柱很快就烧死在套里,那时候就不是换套的事了。