模具导柱导套怎么选怎么装?车间老师傅的公差与装配经验
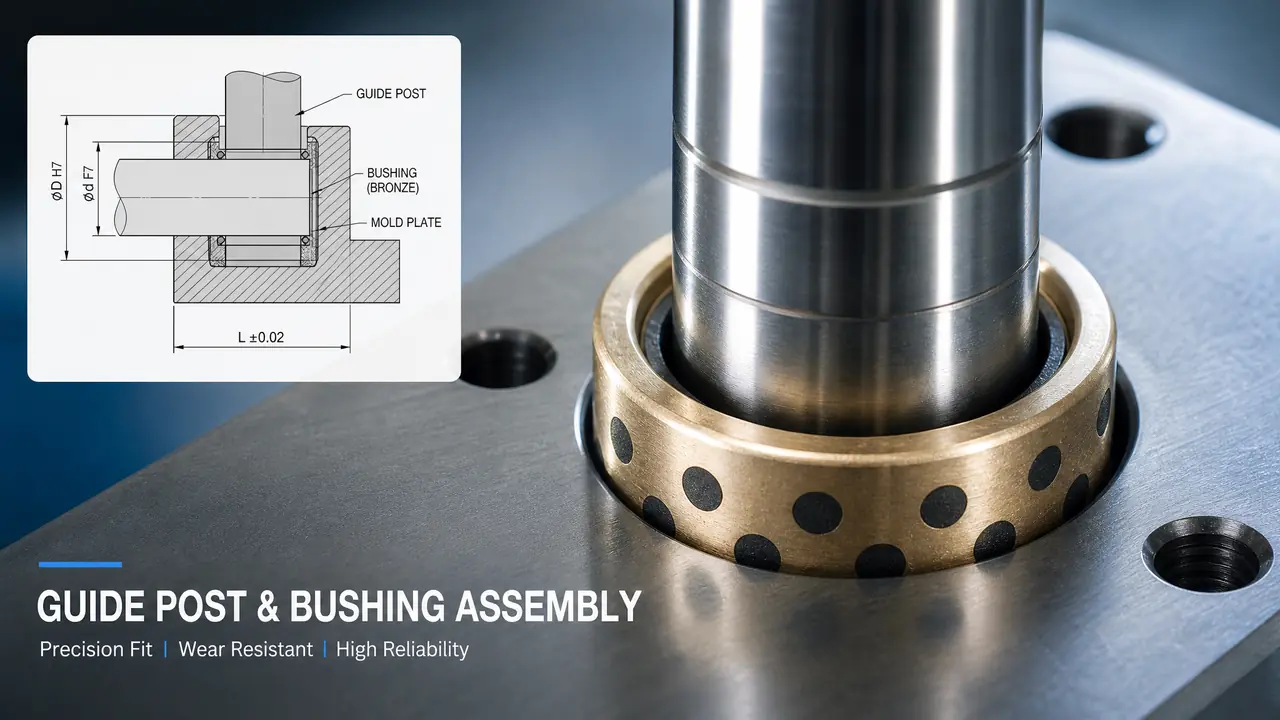
直接给结果:导柱导套按H6/H5过渡配合选、装的时候热套不硬敲、验收盯垂直度0.008毫米这条线,三件事做对,一套模用五年不出导向事故。选错了省的那三百块,修一次型面就是上万。
上个月邻厂一套奶茶杯模拉伤了型腔,拉根因就是导柱压进模座的时候歪了两道,合模一万多次以后导柱和导套咬死,40多米每分钟的开合模速度下型芯直接怼进型腔。老板打电话找我去看,我拿塞尺一插导套端面,心里就有数了。模具导柱导套这东西,报价单上一副模也就占三五百块,可它撑着整套模的合模精度,出事就是大事。
干装配十九年,我的态度一直很明确:导柱导套不能当杂件买,得按精度件管。这篇文章把我装模压模这些年的选型账、公差表和装配手感一次写完,照着做能少走弯路。
选型:先定精度等级,再定结构形式
选导柱导套先看模次要求:五万模次以内选SKD61渗氮导柱配GCr15导套,三十万模次以上上合金钢整体淬硬,精度统一按H6/H5过渡配合,别贪便宜买一级精度以下的杂牌货。这套组合是我拿三套模对比出来的,实打实的数据。
常见结构就三种:带头导柱、带肩导柱、可拆卸导柱。中小模(160吨以下机台用的)我清一色用带头导柱,加工便宜、压装简单;带肩的在两侧承受侧向力的时候用,比如滑块模;可拆卸的那种,大型模上模座太重吊不动的场合才装。你按模架大小对号入座就行。
导柱直径怎么定?跟着模架走。标准模架2530的配φ20导柱,4045以上配φ32到φ40。有老师傅凭手感加粗,我以为没必要,模架厂开模的时候已经算过强度,你加粗了反而跟导套孔位对不上。倒是有一处我会主动加料:滑块模和斜顶多的模,侧向力大,导柱至少加粗一号,这个钱不能省。
材质和硬度我列个表,这是去年跑配件市场一家家问出来的行情:
| 材质 | 硬度 | 单价(φ32×200) | 适合场景 |
|---|---|---|---|
| 20钢渗碳淬火 | HRC58-62 | 60-90元 | 小模、试制模 |
| SKD61渗氮 | 表面HV900以上 | 150-220元 | 五万模次内注塑模 |
| GCr15轴承钢淬火 | HRC60-64 | 120-180元 | 冲压模主流选择 |
| 合金钢整体淬硬+镀硬铬 | 芯部HRC45表面镀铬 | 260-380元 | 三十万模次以上 |
我更偏向SKD61渗氮这套,原因是它芯部韧、表面硬,装的时候不易崩边,长期开合模表面那层渗氮层磨掉了还有芯部顶着。有人跟我犟GCr15便宜,我说冲压模你用GCr15没错,注塑模模温80度上下天天烤,轴承钢的热膨胀系数和模座不完全一致,温差大了合模会发涩。这话是我装一套PP餐盒模时实测的,模温一上70度合模阻力明显变大,换了SKD61的才顺。
对了,说句跑题的。买导柱的时候顺手让卖家把导套内孔的圆度报告发你,正经厂都留档。不给报告的,八成是外协拿货贴牌的,我吃过这个亏,三根导柱里一根椭圆0.015毫米,装上去三个月就咬。
公差与配合:0.01毫米定生死
导柱与模座孔用H7/k6过渡配合,导套外圈H7/k6、内孔H6配导柱g5或f7,滑动间隙控制在0.01到0.02毫米,量这个得用内径量表别拿卡尺糊弄。配合松了晃、紧了咬,全在这几个字母里。
展开讲。导柱压入端直径做k6公差(上偏差+0.018、下偏差+0.002,以φ32为例),模座孔做H7,压进去是轻度过盈到零间隙,靠摩擦力抱死,不打销钉也稳。导套内孔和导柱导向段之间留油膜间隙,我自己的手感是0.012毫米最舒服,倒进导套里导柱能靠自重匀速下滑,不快不慢。
怎么验?三步。第一,塞规通止规过导套内孔;第二,导柱插进导套竖起来,靠自重下落到底的时间在2到3秒,快了间隙大慢了间隙小;第三,上机前拿千分表打导柱母线,表座吸在模座上,转一圈读数差不超过0.008毫米。超过0.01毫米就退回装配重来,别指望"跑合跑合就好了",咬了就是整套模的事。
有个细节没人教:导套压入模座之前,把模座孔口倒角0.5×45度再压,不然压入过程孔口会起卷边,卷边刮导柱外圆,装上去看着没问题,开合模两千次就开始拉毛。这个坑我踩过,一套模返工加订料耽误了十一天,客户那边T1试模35天的排期差点泡汤。
导向件这块想再往深看结构布置的,导柱和内导柱怎么分工、四角还是中央布置,可以翻翻模具导向机构怎么设计?导柱导套与内导柱的配置门道,那边讲设计端,我这篇讲装配端。
装配与验收:热套别硬敲,千分表说话
装配导柱导套用热套法:导套150度油浴加热三十分钟趁热套入,导柱用压力机以5到8兆帕匀速压入,全程禁止铁锤直接敲,敲歪0.02毫米肉眼根本看不出来。这是装配环节唯一正确的做法。
老师傅时代讲究"一锤定音",我年轻的时候也这么干过,后来吃过亏才改的。锤子敲的冲击力是斜着下去的,导柱歪了你当时不知道,试模头几模没事,量产两个月开始拉伤型面,查到根因得亏一半利润。现在我车间里规矩定死:谁拿锤敲导柱,罚当天保洁。
热套的具体做法:导套放机油里加热到150度(别超180度,渗氮层会退火发软),保温三十分钟,趁热压进模座孔,冷缩以后自动抱死。导柱用小压力机压入,压之前在压入端抹一层薄薄的二硫化钼锂基脂,压入过程要匀速,中途卡顿立刻停,退出来检查是不是孔口毛刺。
压完验收三道线,写在车间的验收卡上:
一,垂直度。千分表打导柱母线全圆周,读数差≤0.008毫米;二,平行度。上下模座对合,四组导柱导套同时插拔顺畅,插拔力手感均匀,单边卡滞不行;三,合模空跑。不装型芯空合模五百次,拆开看导柱表面,只允许均匀油膜不允许亮斑。亮斑就是局部接触,八成是孔位加工偏了,得回镗。
易损件备库这个事也顺嘴提一下。导柱导套属于坏了就得马上换的件,断供一天机台就停着,一天损失比备件钱贵十倍。怎么列清单、哪些件该常备哪些随用随买,模具五金配件清单与备库指南:导柱顶针弹簧怎么备货不吃灰里有一张现成的表,我照着改了库存下限,去年一年没断过供。
采购渠道我也对比过。去年十月份我拿同一张φ32的图,跑了三家比价:本地配件店210元一根,货期半天;工业品平台170元,货期三天;东莞配件街168元但要凑运费,来回三天。模具配件批发怎么拿货最省?顶针弹簧导柱浇口套三大渠道比价实录里的结论和我跑出来的一致:急件走本地,常规补库走平台,单次拿五根以上才值得跑批发。
拉伤的那套奶茶杯模最后花了一万二修型面,加上停机十天,前后小两万没了,根因就是当初装配省了一台压力机的搬运功夫。导柱导套是整套模具里最不起眼、又最能出大事的零件,选型按模次定材质,公差按H6/H5卡,装配靠热套不靠锤子,验收用千分表不用眼睛。这三百块的东西,值得你按精度件的标准伺候它。
常见问题
导柱导套用多久需要换?
看磨损不是看年头。我的经验是每十万模次拆下来量一次导柱导向段直径,磨损超过0.02毫米就换。平时点检看两个信号:合模阻力明显变大、导柱表面出现拉痕或亮斑,出现任何一个就提前换,别等咬死。
导柱装歪了能修吗?
能,但看歪多少。偏移0.02毫米以内,把模座孔镗大镶套重新压可以救回来,费用一千五上下;歪得多了模座孔就废了,只能补焊重新加工孔位,费用三四千还得等机排期。所以压装那一步千万别省事。
导套油嘴多久打一次油?
注塑模我按班次打,白班开模前打一次二硫化钼锂基脂,每班压两三下就够,多了反而挤出来粘料灰。冲压模转速高,看行程,八万冲次左右补一次。打油前把旧油黑泥擦掉,直接补新油等于把研磨膏灌进间隙里。
小模能用滚珠导套吗?
看精度要求。滚珠导套间隙接近零、滑动阻力小,精密连接器模和薄壁件模我用过,确实顺;但它抗冲击差,滑块模和侧向力大的模别用,滚珠压出压痕就完蛋。普通玩具件、日用件模,滑动导套够用还便宜。
四组导柱导套必须对称布置吗?
标准做法是四角对称,但防呆场合会故意把其中一根偏移5到10毫米,防止上下模装反。我自己的习惯是客户没特殊要求就做防呆偏置,装反一套模的损失比这点对称性重要得多。