高精度模具怎么做到±0.005?恒温车间、慢走丝和价格交期的代价
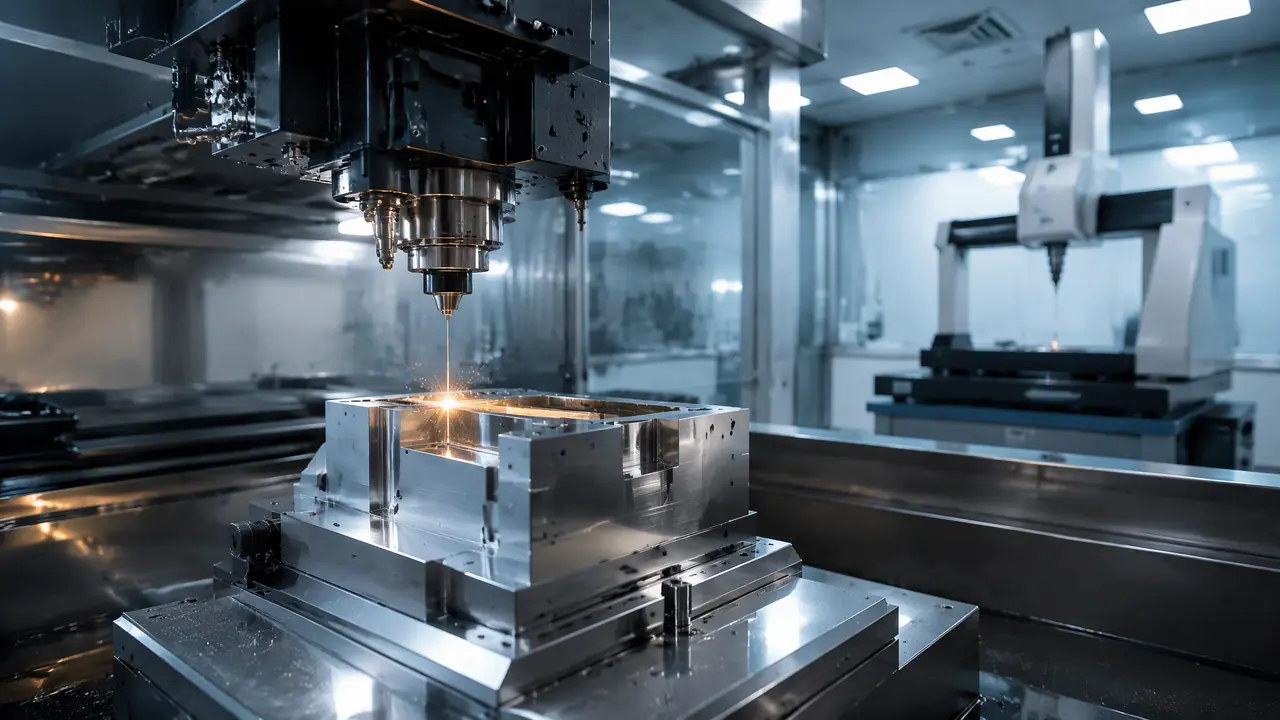
把话放这儿:±0.005毫米以内,才算这行嘴里的高精度。它靠恒温车间、慢走丝和坐标磨三样硬设备撑起来,代价是报价贵五到七成、交期多一个月。先想清楚你的产品配不配得上这个公差,再谈钱。
上个月有个做电子烟的客户找我报价,图纸角落里一行小字:配合孔位公差±0.005。我问他这孔跟什么配,他说不知道,客户给的图就这么画的。我说你这要求得进恒温车间,他愣了:不就是做个模吗?这单最后没成,他把活给了报18万的厂子。三个月后,他拎着一箱装不进去的配件回来找我返工。
先给个行情底数。我们这行的习惯,普通模具做到±0.02到±0.05算合格,±0.01叫精密,±0.005以内才好意思称高精度模具。别小看这五个微米,一根头发丝直径大概70微米,五个微米就是头发的十四分之一。手摸是绝对摸不出来的,全靠仪器说话。
±0.005毫米是怎么做出来的
恒温车间把温度摁在20度上下,慢走丝割一修三,坐标磨收关键孔位,这三样凑齐才稳得住±0.005,缺一样数就飘。而且不是买了设备就行,温度、量具、人的手艺得绑在一起看。
最容易被忽略的偏偏是温度。钢这东西热胀冷缩,每米每升1度大约胀0.0115毫米。车间早上18度下午26度,同一块钢板量两次能差出快一个丝,量出来的数全是笑话。所以正经做高精度的厂子,精加工区和计量室都恒温,20度上下浮动半度,24小时不断。电费一个月大几万,这笔钱最后全摊在报价里。我去看过一家小厂,号称能做±0.005,车间连窗帘都没有,太阳晒着机台干活,我当场就劝客户换厂。
设备这块,三样是硬门槛,各管一段:
| 工艺 | 能稳住的公差 | 在高精度模具里的分工 |
|---|---|---|
| 慢走丝 | ±0.002到0.003 | 割型腔型芯轮廓,割一修三甚至修五 |
| 坐标磨 | ±0.002 | 精修导柱孔、镶件孔这些关键孔位 |
| 精密CNC | ±0.005到0.01 | 开粗和一般型面,给慢走丝留余量 |
慢走丝是主角。0.25毫米的黄铜丝先粗割一刀,留0.02左右余量,再修两三刀逐步收,最后一刀换0.10的细丝,表面能到Ra0.1以下。一台进口慢走丝百来万,沙迪克、三菱、阿奇是常见的牌子。坐标磨更金贵,孔径公差±0.002都做得出来,老师傅磨一个孔得两三个钟头。车铣磨放电线割这几门手艺怎么配合着用,模具加工有哪些方式?车铣磨放电线割五大工艺对比那篇里捋过一遍,想深看的点过去。
量具也得跟上。车间里的千分尺只能读到0.001,真正的验收靠三坐标测量机,搁在恒温计量室里,测一个型芯要半个多钟头。我们厂的规矩是每套高精度模都出报告,几十个测点一张表,客户拿着对图纸核,省得扯皮。
价格和交期要多掏多少
同一套注塑模,普通精度报25万,做到±0.005要上40万,交期从45天拉到75天,精度是拿钱和日历换的。贵在哪、慢在哪,得拆开看才不会被报价单吓着。
去年我手上有一套连接器模具,客户点名模芯配合位±0.005。普通版我们报25万,精做版报了41万。差价的大头是工时:慢走丝修三刀比割一刀多出两倍机时,钳工研配抛光的活儿差不多翻倍,一道面抛一天是常事。再加恒温车间的电费和设备折旧。试模次数也多,普通模T1基本能过,这套试了三次,每次中间还隔一个星期,等三坐标的报告。
交期同样要认账。普通注塑模45天上下能交,高精度的我做过最快68天,75天是常态。多出来的不是磨洋工,是测量、恒温存放、反复试模的硬时间,压不动。之前专门拆过一篇模具报价是怎么算出来的?材料、工时、设计费构成详解,谈价前翻一眼,报价单上哪一项该花、哪一项有水分,心里就有底了。
你的产品真需要±0.005这个精度吗
卡托、连接器、齿轮、镜片模才真要±0.005,外观件结构件给±0.02就够用,公差每收紧一档,钱就多一截。下单前先把配合关系搞明白,比什么都能省。
说实话,来找我问的客户里,一半以上的单根本用不着±0.005。外壳、结构架、玩具件,配合间隙给到0.1毫米都绰绰有余,图纸写±0.005纯属把钱往水里扔。真需要的是这几类:手机卡托和连接器,配合间隙按微米算;精密齿轮,齿面误差直接变啮合噪音;光学镜片模,面型精度比尺寸公差还苛刻。
还有一个坑很多人不知道:模具准了,塑件也未必准。塑料收缩率本身有波动,同一副模打出来的件,尺寸飘0.02很正常。你想让塑件做到±0.005?注塑工艺给不了,那是另一门学问。精度等级怎么分、什么产品配什么档,精密模具是什么?精度等级划分和加工技术全解析里有一张对照表,对号入座很快。
回到开头那个电子烟客户。那批装不上的配件,返工加误期的损失,够他把模具放我们这儿做还富余。精度这个东西,做到哪个档位,看的是产品装配的真实需要,不是图纸上一行好看的数字。下单前拿卡尺量量你的配合件,比听任何人忽悠都实在。
常见问题
用快走丝能不能省点钱?
省不了。快走丝割一刀完事,公差±0.02左右,表面也粗,做±0.005想都别想。加工环节省下的钱,试模和修模时会加倍还回去。
恒温车间晚上能关空调吗?
不能。停一夜,机台和钢板回温,第二天得两三个钟头才稳,等于白天白干。我们厂的恒温是全年365天不断电的,电费咬牙也得花。
模具做到±0.005,产品也一定能到±0.005吗?
塑胶件到不了。塑料收缩率有波动,正常打件的尺寸波动就有0.02上下。金属冲压件倒是能接近模具精度,这个区别下单前要问清楚,别拿塑件的标准去卡冲压模,也别反过来。
验收时怎么确认厂家真做到了?
要三坐标检测报告,测点位置跟图纸公差逐项对,缺一项就让他补测。光听厂家嘴上说,或者拿卡尺比划两下,都不作数。