做模具的全流程怎么走?车间老师傅带你从一块钢板盯到试模合格
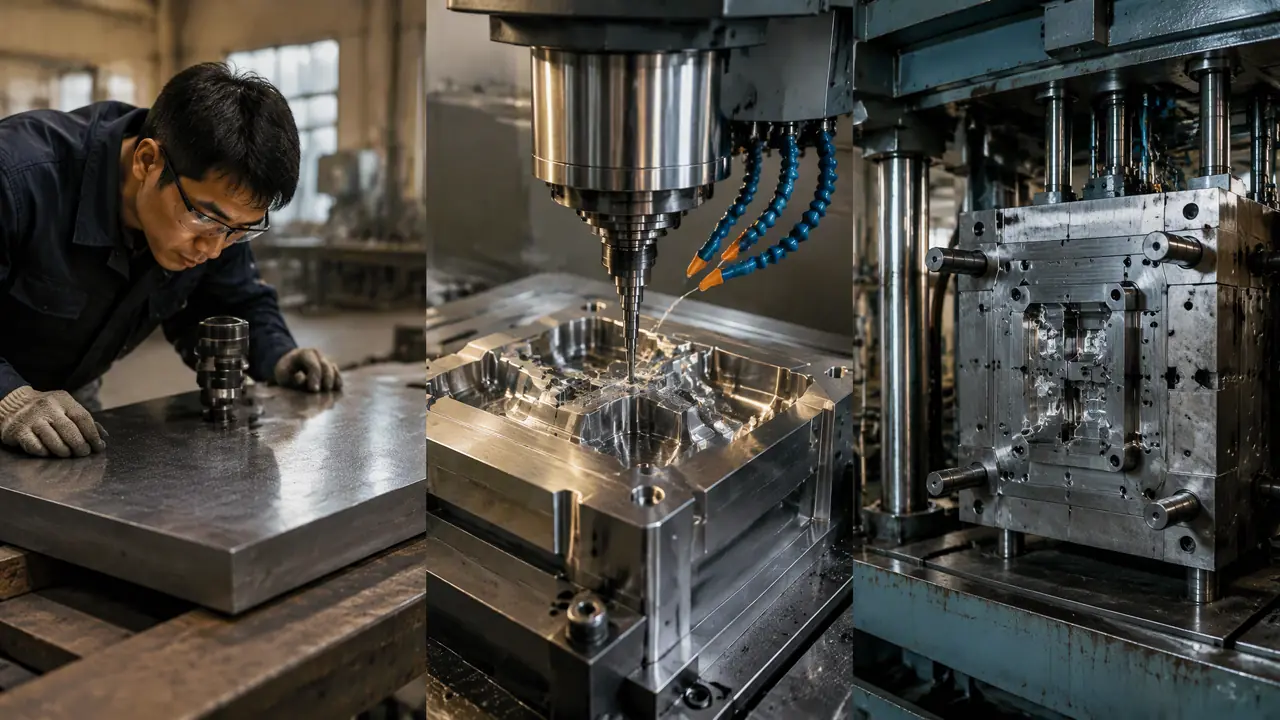
把话放这儿:做模具九成的功夫不在机床,在动手之前的准备。图纸没吃透、钢材没选对,后面加工业再好也是白搭。一套正常的塑胶模从下单到T1试模,35天是及格线,谁报你20天交货,你就得留个心眼。
上个月厂里来了个做宠物用品的客户,拿着个饮水机的3D图进门就问,做模具要多久,多少钱。我让他坐下,先别急着问价,咱们把图过一遍。结果一过图就过出事了:产品壁厚2.5毫米看着没毛病,可里面有三个深1.8毫米的倒扣,正常开模必须做斜顶,模具费用直接多出两万多。客户一开始不理解,觉得我坐地起价,我把同类型模具的斜顶结构翻给他看,他才服气。这事我想说透一个理:做模具这件事,难的不是切削,是判断——判断这个产品该怎么分型、哪里要抽芯、收缩率放多少。
我在模具车间干了十七年,钳工出身,装过的模比吃过的盒饭都多。这篇就按车间里真实的发生顺序,把做模具从一块钢板到试模合格整条线捋一遍。你要是准备入行,照着这个学,比培训班快;你要是想找人开模,照着这个盯,至少不会被人糊弄。
动手之前:图纸不吃透,后面全是返工
做模具的第一步是评审图纸,把分型面、拔模斜度、收缩率和倒扣位置全部定死,这一步做不透,后面每道工序都在给错误买单。很多人以为模具厂接到单就开干,其实正规流程里,图纸评审这一关就要来回拉扯好几个回合。
评审到底在看什么?我数给你听。第一看分型面,就是模具打开的那道缝,缝开在产品哪个位置,直接决定外观上有没有披锋线。第二看拔模斜度,塑料件没有斜度脱不了模,一般外观面至少放0.5度,深腔件要放到1度以上。第三看收缩率,PP料放1.5%到2%,ABS放0.5%,你放错了,做出来的件就跟你图纸差着尺寸,这钱谁出?扯皮扯到天亮。第四就是找我开头说的那种倒扣,能改产品就改产品,改不了就老老实实做滑块斜顶,别省。
对了,说到评审,还有个事常年被人忽略——公差标注。客户图纸上随手标个±0.05,他觉得挺宽松,可这个公差要是落在两个装配件的配合面上,模具就得按±0.02去做,加工成本翻着跟头涨。我的习惯是评审时拿荧光笔把关键配合尺寸全圈出来,没圈的按一般公差走。这一招帮我省过不止一场架。
评审过了才是真正花钱的开始。产品3D图确认、模具结构方案定下来、报价单签掉,这时候钢料才进场。顺序千万别乱,我见过有老板急着抢交期,图纸没冻结就让人订料,后来客户改了个卡扣位置,一整套已开粗的模仁报废,六万八的钢料钱打了水漂。模具这行,慢就是快。
钢料和加工:钱都花在哪几道工序上
一套塑胶模的成本里,钢材约占三成,加工工时占四成,剩下是设计、热处理和标准件,想知道贵在哪,就看型腔加工和热处理这两道。下面这张表是我们车间常见的用料档位,你可以对号入座。
| 产品档位 | 常用钢材 | 钢料价(约) | 适合产量 |
|---|---|---|---|
| 打样小模、几十万模次 | P20 / 718H | 18~28元/公斤 | 30万模次以内 |
| 普通量产模 | 718H / 2738 | 25~40元/公斤 | 50万模次左右 |
| 透明件、防腐要求高 | S136 / 2083 | 45~70元/公斤 | 百万模次以上 |
钢料进场不是直接上机床。先锯床下料,再铣六面见光,接着探伤——别小看这一步,有批料里面藏着砂眼,你不开粗到一半根本看不见,等看见的时候,这一块的工时全废了。我们厂现在坚持每一块模仁料都做超声波探伤,多花两小时,买的是安心。
真正吃工时的是型腔加工。CNC开粗留0.3毫米余量,半精加工留0.1毫米,最后一刀精加工走完,尺寸公差控制在±0.02毫米以内。碰到深骨位、窄槽这些刀具进不去的地方,就轮到电火花放电登场,一个深腔放电机十几个小时是家常便饭。想认全这些设备各自管什么活,可以看我之前写的那篇数设备的文章,从CNC到慢走丝一台台讲过。做模具的机器有哪些?从CNC到电火花一台台给你数清楚
热处理是看不见但最要命的一环。预硬钢718H出厂就是HRC30到36度,买回来直接加工,省事;可要是用淬硬钢比如SKD61,粗加工完就得送出去真空淬火,来回一周,变形量控制在0.02毫米以内才合格。老实讲,热处理这钱不能省,省了模芯用三个月就压塌,客户回头找你赔的比省下的多十倍。整套工序的先后顺序怎么排、哪些能并行,我写过一篇更细的,照着走不会乱。模具制作的完整流程是什么?从开料到试模的十道关键工序
装配和试模:T1打不准,交期全泡汤
装配试模是做模具的收官阶段,钳工研配合模面、配模温走运水、上机打T1样件,一套模通常要打两到三次试模才能验收,每次间隔一周上下。这阶段比的就是细节功夫。
钳工装配的活,外人看着像拧螺丝,其实是手艺活。模仁装进模框要研配,红丹涂上对磨,接触点分布均匀才算贴合;顶针长度逐一修配,长0.1毫米产品顶白,短0.1毫米顶不出来。我带学徒就一句话:模具是配出来的,不是量出来的。塞尺、红丹、油石这三样不离手,手上有数,心里才有底。
T1试模那天最紧张。模温机把模具烧到80度,注塑机调好参数,第一模出来,全场人围上去看。看什么?缺料、缩水、披锋、熔接痕、顶白,五大项挨个排查。我经历过的T1,十套里有六七套要修,常见的是排气不够导致困气烧焦,飞边太大要重新研配分型面。所以合同里一定要写清楚含几次试模、改模费用怎么算,不然T2、T3打下来,光试模费就能再吃掉你几千块。要是你正准备跟模具厂谈合同,报价单里那些材料费工时费的门道,我拆过一篇专门的。模具报价是怎么算出来的?材料、工时、设计费构成详解
试模合格还不算完。样件要放量测,用三坐标打关键尺寸,跟产品图纸对,全部在公差带里才算过。客户签字确认,模具才算交付。从下单到这一刻,中小型模35到50天,大型汽车模要180天往上,这就是这个行业的真实节奏。
回到开头那个宠物饮水机的客户,最后我们把两个倒扣改成了强制脱模结构,产品壁厚从2.5调到2.2,模具费用省下一万五,T1一次过。他走的时候跟我说了句实话:早知道做模具要先过图纸这一关,我就不会上来先砍价了。做模具这件事,前松后紧是大忌,前面每多花一天想清楚,后面就少返三天工。你要是正打算开一套模,或者刚进这行当学徒,先把评审和报价这两关盯住,别的都可以慢慢学。
常见问题
自己在家能做模具吗?
小件可以,硅胶翻模、石膏模、低熔点合金模这些土办法在家玩得转,成本几十到几百块。但要靠它做批量生产的产品就不现实,钢模的加工精度和热处理,家用设备够不着。
零基础学做模具要多久才能上手?
走学徒路线,擦机床、跟师傅装拆模,快的话一年半能独立干钳工的活,独立设计得再熬三四年。想快就先专攻一个方向,比如编程或者操机,别贪全。
一套模具做完以后归谁所有?
谁出钱归谁,这是行业惯例,但必须写进合同。吃过亏的厂都懂:合同里没写产权的,后期想转厂生产,模具厂能拿这条卡你,转让费、保管费全是新麻烦。
为什么同一种产品不同模具厂报价差那么多?
差在钢材档次、腔数、热处理方案和模架等级上。报价低的可能给你用的回收料或者减了标准件,光看总价下单,八成会在试模阶段连本带利还回去。