低压铸造模具怎么做不翻车?升液管与保压曲线一次调明白
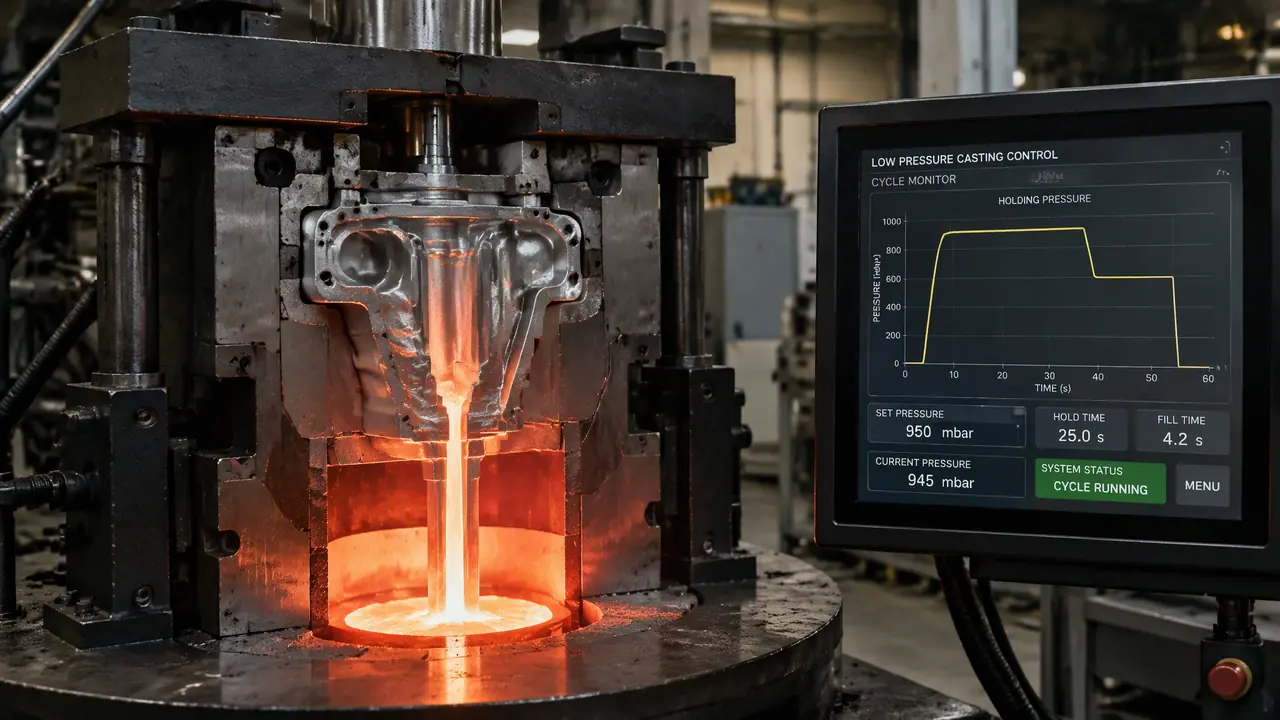
这事儿得拆开说:低压铸造模具的功夫一半在钢板上一半在曲线里,升液管是第一道坎,保压曲线三段各管一段,管子裂了、炉压漏了、浇口冻早了,哪一样都能让一炉铸件全废。本篇把参数和排查路数摆出来,照着调能把缩松废品压到个位数。
凌晨一点接到宁波做水泵壳的老客户的电话,说厂里那副低压铸造模具出的件X光一照全是缩松,一口咬定模具废了要重开。我先让他把机台上的保压曲线截图发过来。一看,增压段压根没建起来。铸件冻死之前没人给它补料,这锅模具不背。
这话怎么讲?重力铸造是铝水从上面自己灌下去,低压反着来,炉子里打零点几个bar的气压,把铝液顺着升液管顶上去,从模具最底下的浇口进,一层一层往上爬。进料方向反了,凝固顺序就得倒着排:铸件从上往下冻,浇口最后冻死,冻死之前炉压一直顶着,把缩下去的那点料补进去。这套逻辑玩顺了,低压件的致密度是重力做不到的水平;玩不顺,废品堆得比重力还高。
所以开模前先问一句:这零件值不值得上低压。薄壁小件,重力模几万块能办的事别凑这个热闹;轮毂、缸体、泵壳这类要过X光的厚壁受压件,低压才回本。
低压铸造模具和重力模差在哪
少了浇口杯,浇口开在底模正中,排气集中在最高点,冷却水路排得密,底模还得给升液管留密封口,做下来就比重力模贵三五万。结构上看着差得不多,牵一发动全身,一样样说。
先看结构。重力模顶上开个浇口杯,铝水从上灌;低压模没这个东西,底模正中一个浇口,正对着炉子里的升液管口。底模要多一层讲究:坐到机台炉盘上要贴合密封,垫圈槽、压板口都提前留好,跟炉盘对不上,装机那天就得干瞪眼。
排气是两码事。低压充型慢,卷气比重力少,但上模最高点照样要开排气塞或者0.1到0.15毫米的排气槽,最后填满的地方困着一包气,照样呛出气孔。别信低压不用排气的说法。
冷却水路才是低压模的里子。重力模靠人工喷涂控温,低压模要求模温卡在250到350度之间,上模下模分区控,水路排得密,配模温机才能每模一个节奏。涂料跟着讲究,石墨基的每模喷一次,厚度0.1到0.3毫米,喷厚了粘皮,喷薄了拉铝。
拿轮毂行业的行情比一比,三种工艺的模具账一目了然:
| 对比项 | 低压铸造模具 | 重力金属型模具 | 压铸模具 |
|---|---|---|---|
| 进铝方式 | 炉压顶升,底部浇口 | 上部浇口杯自流 | 压室高压射入 |
| 充型压力 | 0.2-0.8bar | 靠自重,零压力 | 比压几十兆帕 |
| 工艺出品率 | 80-90% | 60-70% | 60-75% |
| 轮毂模价格 | 8-15万 | 5-8万 | 同级壳体15万起步 |
| 典型废品 | 浇口冻住、补缩不足缩松 | 夹渣、卷气 | 气孔、鼓泡 |
要说站队,我更偏向低压做厚壁受压件,X光探伤过得了关,出品率高出来的那部分铝钱,一两年就把模具差价挣回来了。薄壁外观件该去压铸就去压铸,别硬拧。
对了,跑个题,重力模和压铸模的报价账目值得一读,浇铸模具和压铸模具差在哪?重力铸造流程那篇拆得更细,这里不重复。回来说正事。
升液管:最不起眼又最能坑人的一根管
升液管把铝液从炉里顶进模具,铸铁的两三个月换一根,碳化硅的能用半年,装管子密封没做好炉压上不去,曲线调得再好也白搭。
先说材质。铸铁管两千多一根,扛不住铝汤长年泡,内壁两三个月就吃薄,换;碳化硅管七千到九千,半年起步,算总账反而划算。图省钱一直用铸铁管的厂,钱没省下,停机损失翻着倍还回去。
换管子最容易翻车的是预热。新管不烘直接插进七百度的铝汤,管壁上的潮气瞬间汽化,轻则喷铝,重则炸炉,正确的做法是在炉口上烘到三百度再慢慢插。这个坑我踩过,刚出师那阵子烘管这步偷了懒,铝汤崩出来烫穿劳保鞋面。
脚背上那个疤,留到今天。
第二件是密封。管子坐进炉底孔,靠盘根压紧密封,压得不实,充型到一半压力往下掉,铸件浇不足,查两天模具都查不出毛病。教个土办法:空载打压到工作压力,拿肥皂水刷一圈接口,冒泡的地方就是漏点,跟补自行车内胎一个道理。这招比瞎换密封件快十倍。
管径也有讲究。升液管内径一般φ80到100,浇口比它略收,铝液在管里的上升速度压在每秒十厘米以内,快了卷气喷溅,充型段再调也补不回来。模芯钢材跟压铸模一个路数,H13、SKD61热疲劳那一套,铝压铸模具材料用什么?H13、8407、SKD61的热疲劳对比里写得细,浇口套那块最苦,选钢别抠。
保压曲线三段怎么给数
曲线分升液、充型、保压三段,充型压力给零点二到零点八bar,保压建到零点五到零点八bar,厚壁件保压九十到一百八十秒。参数是骨架,节奏是肉,拆开讲。
升液段管的是铝液从液面爬到浇口这一截,压力慢慢加,十到十五秒走完,急了喷溅卷气。充型段是铝液在型腔里爬坡,八到二十五秒,薄壁件快一点,厚壁件慢一点。铝液一爬到最高处,程序切到增压保压,压力顶到保压值,趁着浇口没冻死的那几分钟往型腔里喂料,缩到哪补到哪。
保压时间看壁厚。薄壁泵壳六十到九十秒,轮毂这类厚壁件一百二到一百八,浇口冻死了还保压,纯白烧电。上个月我拿一台旧低压机帮客户调泵壳模,保压从六十秒提到一百二,X光合格率从六成出头干到九成五,模具一根针没动。曲线这东西值钱,就值钱在不用换模具。
炉压上不去先查漏。空载合模打压,压降每分钟超过0.02bar就算漏,先刷肥皂水查升液管盘根和炉盖密封圈,再查模具底板贴合面。机台密封的能耐顶到头也就零点八到一个bar,网上参数表写保压一点五的,先掂量你的炉盖受不受得住,别照抄把密封圈顶呲了。
打个土比方:保压像给轮胎补漏打气,把气打进去是充型,捏住气门芯持续顶着让胶封住眼儿,才是保压。只打一枪就走,眼儿还是漏的。
回到开头宁波那位客户。曲线重调,增压段建到零点七bar,保压顶足一百五十秒,第三炉起X光片子就干净了,模具继续用。低压铸造模具这一行,一半的钱花在看得见的钢板上,另一半花在看不见的管子和曲线上,两样都到位,机器才肯出好件。说实话,会看曲线的师傅,比会开模的师傅还难招。
常见问题
低压铸造模具一副多少钱?
小件泵壳模三万到六万,轮毂模八万到十五万,抽芯每加一路加几千到上万,冷却水路多一区加两三千。报价前先报机台型号和炉盘口径,对不上号的要重做底板,这笔钱提前说清。
升液管多久换一次?
铸铁管两三个月一根,碳化硅管半年往上。每次换模顺手看一眼管口结瘤和内壁裂纹,有裂纹别凑合,管子裂在半空,铝汤漏进炉膛才是大麻烦。
保压压力是不是越高铸件越致密?
不是。压力高过机台密封上限,炉压漏气,曲线反而飘。常规做到零点五到零点八个bar,特厚件视密封能力往上加,加了先试漏再生产。
没有低压机能开低压铸造模具吗?
能开,但模具是照着机台长的,炉盘口径、中心距、顶出行程都对上才有意义。下单前把机台铭牌拍给模具厂,不然做出来装不上去,返工的钱比白跑一趟贵得多。