机电模具是做什么的?电机外壳端子塑料齿轮的模具门道一次讲透
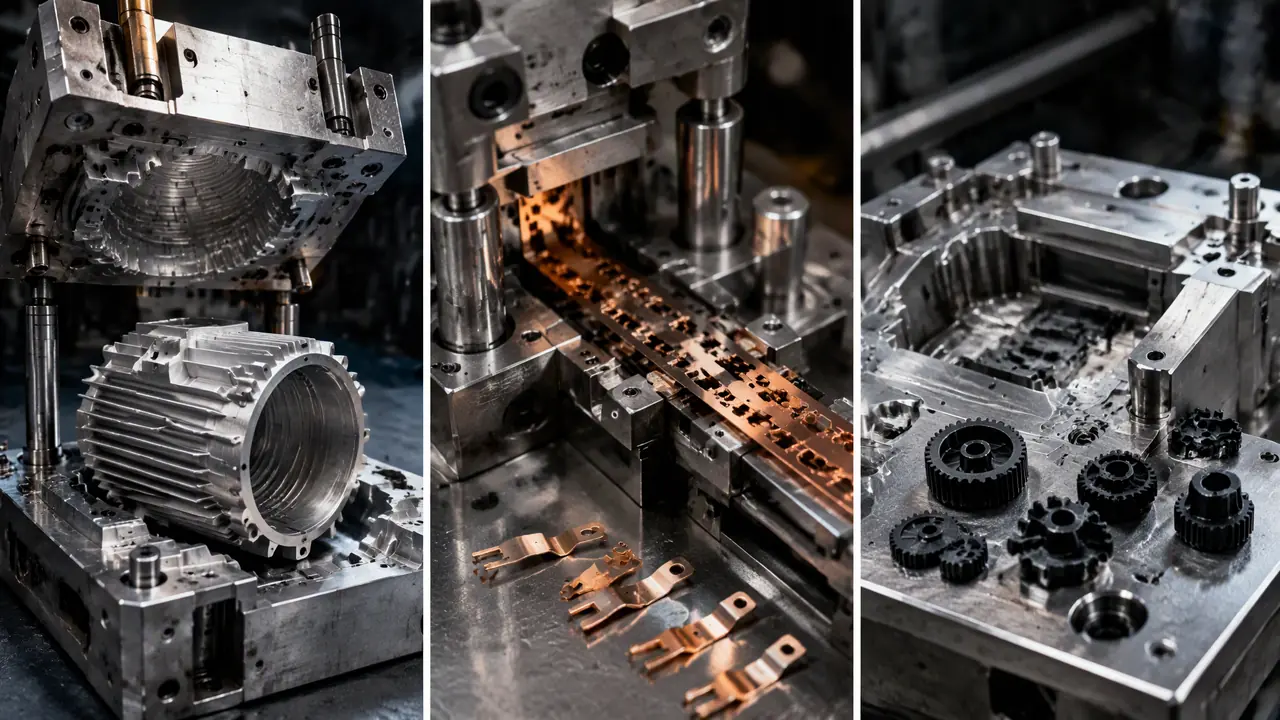
把话放这儿:机电模具就是给电机、电器、电动工具做结构件和导电件的模具,范围覆盖压铸模、冲压级进模和注塑模三大类。它跟普通日用模最大的区别不在结构,而在用料和精度——阻燃料磨模具,端子件容不得半根毛刺。下单前先把你的零件归好类,再去对口的模具厂问价,能省下大半沟通成本。
上个月有个客户找到我,开口就问"你们做不做机电模具"。我说你得先告诉我做哪个件,他说就一个电机端盖。这一句话问完我心里就有数了——问"机电模具"这个词的人,十个里有八个自己都没搞清楚要做的是哪一类模。机电这个行业太大了,大到风机外壳是它,插头端子是它,风扇里的塑料齿轮还是它,三类件对应的模具完全不是一回事。
所以我跟客户的说法一直很直接:机电模具不是一种模具,是一堆模具的统称,核心就三类。第一类是压铸模,做电机外壳和端盖,铝合金压出来的;第二类是级进模,做端子、接线片、定转子冲片这类五金导电件;第三类是注塑模,做塑料齿轮、接线盒、绝缘支架。你把零件归到哪一类,就找哪一类的厂,别拿着齿轮图去找做压铸的,人家报价都报不准。
这三类里我接单最多的是后两类,压铸外发比较多。下面按类拆开讲,每类的坑都不一样。
三大类零件,三条工艺路线,别混
电机外壳用铝合金压铸模,端子冲片用五金级进模,齿轮和绝缘件用注塑模,三大类对应三种工艺,混不得。归类的意义在于找对厂:做压铸的厂里是压铸机加熔炉,做级进模的厂里是高速冲床,做注塑的厂里是注塑机,设备、师傅、验厂标准完全是三套体系。
先说电机外壳和端盖。现在中小功率电机的外壳,主流就是ADC12铝合金压铸,一套模具做到散热筋一体成型,压出来连机加工余量都给你留好。这类模的讲究在排气和模温:铝水一千多度进去,排气槽开浅了就憋气,端盖面上起一堆冷隔花斑。我见过一家厂压外壳,废品率长期在8%上下,后来把排气深度从0.08毫米加深到0.12毫米,废品率直接掉到2%以内,一分钱模具费没多花。这种细节你不盯,厂里是不会主动帮你抠的。
再说五金件。插头端子、接线端子排、定转子冲片,全是级进模的活儿。料厚普遍在0.3到0.8毫米,一副端子级进模少则十几个工位,冲裁、折弯、压印、切断一条料带走完。这类模是机电模具里最贵的,也是最考验厂子的。定转子冲片那类冲压,很多师傅叫它电机模具,跟端子模是近亲,电机模具的定转子冲片级进模怎么干,这篇一线笔记讲得更细,做硅钢片的朋友可以直接看那篇。
塑料件这边,齿轮、接线盒、绝缘垫块、开关面板,走注塑。齿轮用POM或者PA66加玻纤,绝缘支架十有八九指定阻燃料。塑料件看着简单,其实机电件对它有个隐形要求:绝缘件表面不能有毛刺和银纹,一根毛刺扎破绝缘层,整批货直接判废。这一点很多做日用品模出身的厂子意识不到。
阻燃料注塑,为什么模具厂一听就皱眉头?
阻燃料加了溴系阻燃剂和三成玻纤,酸性又磨性,普通P20模面打几万模就拉毛,得换防锈钢加硬处理。电机、电器产品过UL认证基本都绕不开阻燃等级,V-0料是标配,所以机电行业的注塑模从选钢那一刻就跟普通模分了岔。
具体讲,客户图纸标PA66-GF30、阻燃等级V-0,这套模的钢料就不能再用预硬P20了。我一般的做法是型腔型芯直接上S136淬硬到HRC48-52,滑块和浇口套也跟着换。原因有两层:一层是玻纤,30%的玻纤跟砂纸一样,冲着模面打,普通钢十几万模次就出拉伤;另一层是阻燃剂分解出来的东西带酸性,模面不防锈,停机一个周末就起锈点,下周一开机件全花。
给你个我自己的对比数据。前年有两套一模一样的接线盒模,一套客户坚持用P20,说便宜两万八,一套我们说服他上了S136加硬。P20那套打到六万模次模面拉毛,产品表面开始挂料,修一次模八千,最后两万七万模次直接报废重开;S136那套现在六十多万模次还在正常出活。这笔账客户后来自己算明白了,逢人就帮他宣传。
阻燃料还有个坑是模温和排气。V-0料注射温度一般要270到290度,模温得稳在80到100度,低了玻纤浮面,件脆;排气不开够,阻燃剂分解气体排不出去,件上银纹一片一片的。所以机电件的注塑模,排气槽我习惯开到0.02到0.03毫米深、比普通件多一倍的数量,试模的时候盯着银纹位置一块一块补。这块的门道跟开关面板模是一路货,开关模具对面板阻燃料的注塑要点,跟绝缘件的处理思路基本通用,可以对照着看。
对了,说句题外话。很多客户拿普通PP件的价格来锚阻燃料件,这是最常见的误会。同样的接线盒,普通料一套模八万上下,V-0阻燃料做到十三四万很正常,差的全在钢料、排气和后期保养制度上。报价单上这两行差价你要是看不懂,就问厂里钢料牌号和热处理硬度,答不上来的厂可以直接pass。
| 项目 | 普通料注塑模 | 阻燃料注塑模 |
|---|---|---|
| 常用钢材 | P20、718H预硬 | S136淬硬HRC48-52 |
| 模温 | 40-60度 | 80-100度 |
| 排气槽 | 常规数量 | 数量翻倍,深0.02-0.03毫米 |
| 寿命参考 | 30-50万模次 | 60万模次以上 |
| 报价差 | 基准 | 贵40%-60% |
端子和齿轮的精度,到底卡在哪一个数上?
端子模卡毛刺和步距,冲裁间隙按料厚的5%-8%配,步距误差控制在正负0.02毫米;齿轮模卡齿形和收缩率,POM件常按1.9%-2.1%放缩水。这两类件都是"差一丝就报废"的主,验模时盯的参数比外观重要得多。
端子的命门是毛刺。导电端子插拔几千次,冲裁面要光滑,毛刺超过0.05毫米就会刮伤对插的簧片,装机后接触电阻变大,发热烧端子的售后事故多半是这么来的。所以端子级进模的刃口间隙比普通冲裁紧得多,料厚0.4毫米的端子,双边间隙也就0.03毫米上下,刃口钢一般用DC53或粉末高速钢。还有步距,十六个工位排下来,累积误差必须压在正负0.02毫米内,不然料带到后面工位就错位,折弯全歪。验这套模别光看打出来的样品,让厂里连打两千模,抽中间的件量毛刺,这才是真章。
塑料齿轮是另一个极端。齿轮模难就难在齿形要从收缩率里"抢"回来:POM收缩率1.9%到2.1%,齿形各处壁厚不均,收缩不一致,齿形误差直接吃掉精度。做模的时候不是简单整体放大2%,而是按齿形各段做不均匀缩放,这就非常吃设计师的经验。我经手过一套38齿的POM齿轮模,第一版试出来齿顶肥、齿根瘦,单项啮合不过关,改了两轮齿形补偿才稳定到9级精度,前后多花了十八天。想自己开齿轮模的话,齿轮模具的齿形加工和精度权衡,这篇把加工路线讲得比较透。
还有一点容易忽略:塑料齿轮的模温。POM件模温上到90度以上结晶才充分,齿轮尺寸才稳,模温忽高忽低,同一套模打出来的齿厚能差0.02毫米。所以好的齿轮模都配模温机,不是靠水冷凑合。采购验模的时候,你就看车间有没有给这套模单独挂模温机,这个动作骗不了人。
回到开头那个问电机端盖的客户。最后帮他理清楚:端盖是压铸件,转给了做压铸的朋友,齿轮和绝缘支架留给我们,一套注塑模报价十二万八,钢料S136,交期七十五天。他后来跟我说,光是把"机电模具"这四个字拆成三个零件清单,就少问了两家不对口的厂。这个办法你也用得上——先把零件归类,再去谈模,谈判桌上的每句话才都在点子上。
常见问题
机电模具一套大概多少钱?
按件分档:塑料齿轮模六到十二万,绝缘件阻燃料注塑模十万到十五万,端子级进模十万到二十万,电机外壳压铸模十五万起步。钢料和腔数是两个最大的变量,报价时先问清这两项。
做电机外壳一定要压铸吗?能用注塑吗?
小功率的可以,比如串激电机的外壳有些用玻纤增强尼龙注塑,成本低、能绝缘。大功率电机发热大,铝压铸帮散热,注塑件扛不住。看功率和散热设计,别一概而论。
阻燃料的模具后续保养跟普通模有什么不同?
重点是防锈。每停机超过二十四小时,模面要喷防锈剂并合模存放,生产间隔长的话最好拆下来做钝化处理。另外玻纤磨损快,顶针和滑块的保养周期要缩短一半,我一般要求每五万模次检查一次配合间隙。
端子级进模试模要盯哪几个数据?
三个数:毛刺高度不超0.05毫米,步距累积误差正负0.02毫米以内,折弯角度回弹后卡在图纸公差带中间值。拿卡尺和投影仪现场量,别只看样品好不好看。
塑料齿轮模开模前要客户提供什么?
三样:确认的3D图加齿形参数表、指定材料牌号和颜色、配对齿轮的图纸。缺配对齿轮图就没法验啮合精度,这套模等于盲开,这条千万别省。