模型模具和工业模具差在哪?沙盘手办小批量开模的门道
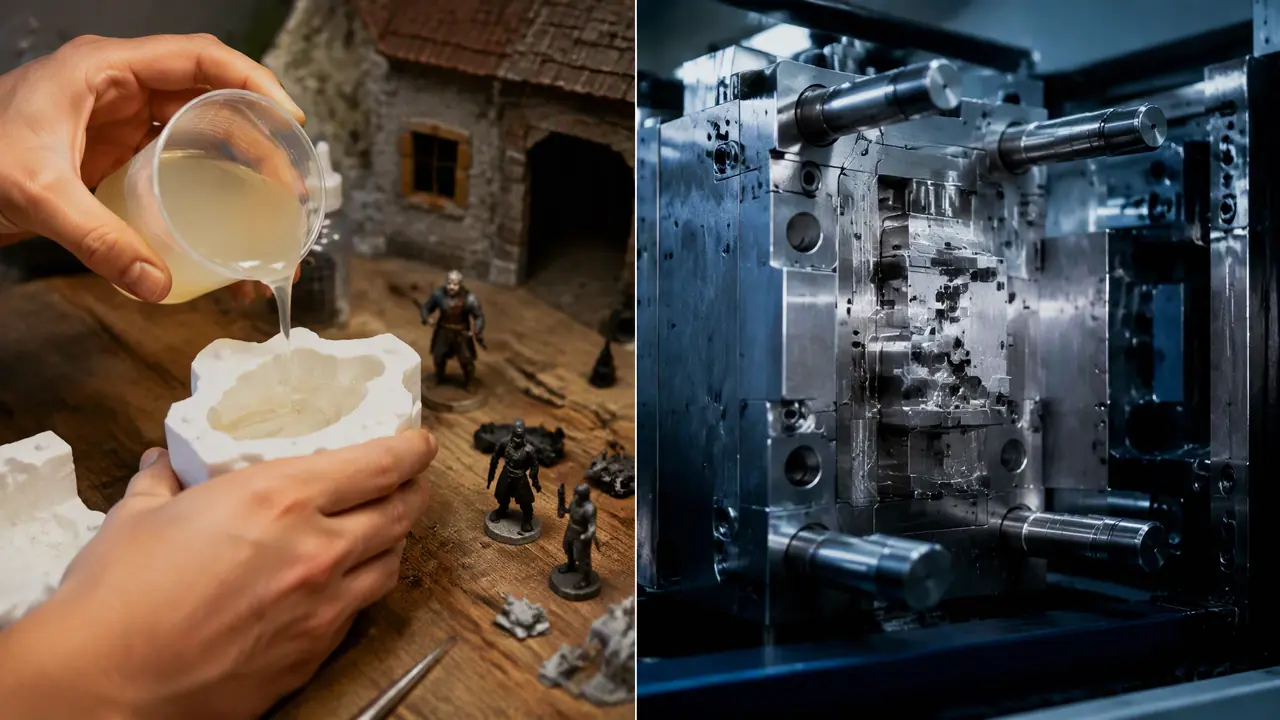
把话放这儿:模型模具不是缩小版的工业模具,是另一门手艺。它精度要求松(±0.5毫米都算合格),但造型刁钻得多,靠硅胶翻模对付手办、沙盘那些工业模不敢碰的倒扣。量少就别碰钢模,几十件的活儿,几百到三千块硅胶模三五天交付,才是正路。
上个月接到个电话,对面是做手办模型的工作室,张口就问模型模具开一套多少钱。我按注塑模的老思路反问:产量多少?上什么钢?几腔出?电话那头半天没吭声,缓过来才说,我总共就想要五十个白模,上色卖周边用的。挂了电话我笑自己,钢模做久了,差点忘了厂里还养着另一摊活儿。
这摊活儿就是模型模具:给沙盘、建筑模型、手办、影视道具这类"量小、造型怪"的东西做复制用的模,主角是硅胶和树脂,不是模具钢。它跟工业模的差距不在档次高低,在逻辑。工业模赌一副钢扛几十万模次不掉精度,模型模赌一副软胶能不能把最刁钻的造型完完整整抠出来。想明白这一点,报价、交期、方案就全对了。
模型模具和工业模具差在哪?
工业模拼精度和寿命,模型模拼造型还原,一个用钢一个用胶,报价逻辑完全是两套账。钢模按吨位、腔数、钢材算钱,硅胶模按吃胶量和分片工时算钱,拿错算法报价,两边都觉得对方疯了。
先说精度。工业注塑模型腔公差做到±0.02毫米很平常,手机壳、连接器那类件甚至要±0.01。模型模呢?沙盘上的小房子、手办的白模,±0.5毫米肉眼根本看不出区别,模行里没人会为这个较真。我量过翻出来的手办件跟3D打印原型,肩宽差了0.4毫米,客户拿着上色照样卖。
再说造型,这才是真差距。手办最吃钱的地方是飘起的裙摆、后仰的马蹄、交叠的刀剑,全是倒扣。工业模对付倒扣要上滑块、斜顶,一套模具加两三个滑块,费用直接翻倍。硅胶模不用,胶是软的,脱模的时候像脱袜子一样扒下来就行,倒扣越狠越显出它的本事。
还有寿命和产量。钢模一套几十万模次起步,P20做生活件能扛到五十万模次以上。硅胶模呢,加成型胶翻手办,我手上的经验是30到80模次,尖角细件翻到30次胶口就开始撕裂。听着寒碜?不,这正是它存在的理由——客户就要五十件,你给他五十万模次的寿命干什么,那都是白花的钱。
| 对比项 | 工业注塑模 | 模型硅胶模 |
|---|---|---|
| 精度 | ±0.02毫米 | ±0.5毫米以内 |
| 材质 | P20、718H、S136 | 加成型硅胶+树脂石膏护套 |
| 寿命 | 30万-100万模次 | 30-80模次 |
| 报价 | 3万-30万一套 | 800-5000一套 |
| 交期 | 35-60天 | 3-7天 |
| 起订逻辑 | 按几十万件摊薄 | 几十件就能摊平 |
两张账单一摆,谁该走哪条路一目了然。对了,说到用胶,这里头有个我踩过的坑:给油泥原型翻模,千万别用缩合型硅胶,油泥里的抑制剂会让胶接触面永远不干,我报废过整整一公斤,三十多块钱一斤打了水漂。缩合型和加成型怎么分、怎么选,我后来专门写过一篇模具用硅胶怎么选?缩合型加成型与硬度的选择,翻模前花两分钟看一眼,能省一公斤胶钱。
一套模型模具是怎么翻出来的
流程四步:做原型、分片、浇硅胶、合模浇注,原型在手三五天走完全程,最怕气泡和粘连这两件事。活儿不难,难在分片的位置判断,这个全靠手上经验。
原型是起点。现在九成客户拿3D打印件来,SLA光固化的,精度±0.1毫米,表面够用。也有老师傅捏油泥的,沙盘公司那边的古建小品很多还是手工活。原型到手第一件事不是浇胶,是检查——SLA件要酒精洗干净、UV灯再固化一遍,然后喷一层薄底漆封毛孔,不然打印件的微孔会咬胶,脱模的时候把细节全撕走。
分片是核心。手掌大的手办,造型老实的一面模就够;裙摆飞起来的,得拆成两到三片模。我的习惯是沿造型最浅的棱线分,刀走一次到底,分模面上抹一圈油泥挡边,防止两片胶咬死。这步没有公式,同一个件不同师傅分出来寿命差一倍,我见过老师傅在马腿处多分一道,把最容易撕裂的受力全卸掉了。
浇胶环节,胶按重量1:1混好要先抽真空,没有真空机的土办法是一层一层薄刷,第一层刷完等表干再刷第二层,气泡被逐层赶出去。25度室温固化四到六小时,冬天车间冷就得挪到暖房,我试过10度天浇的模,愣是拖到第二天中午才脱。外面再包一层石膏或者树脂玻璃钢护套撑住形状,模具就算成了。
浇注件用的是聚氨酯树脂,A胶B胶1:1一混,三到五分钟凝胶,十几分钟就能脱模,比注塑一炉的节奏还快。沙盘厂赶工期的时候,我这边一副模一天能出六十个件。这套手艺跟翻石膏像是一脉的,区别只在细节把控,石膏像模具怎么翻才不废?硅胶橡胶开模从母模到复用全记录那篇把母模到复用的完整链路讲过一遍,想上手的可以对照着看。
模型模具开一套要多少钱、多久交货
常见区间:手掌大的手办硅胶模一千到三千,沙盘小品几百块,交期三到七天,报价超五千就该重新想想方案合不合适。这个量级如果有人报上万,基本是拿工业模的算法套你。
拆开看账。硅胶30到45元一公斤,一副手办模吃胶1.5到2公斤,胶钱撑死九十块;SLA打印原型200到600看尺寸;真正占大头的是人工,分片、合模、修边,师傅两天工时就得几百。所以小件贵在手上功夫,不在材料。浇注件倒便宜,树脂材料一个8到30块,客户后期上色另算。
交期我有个数:原型现成的,三天交付;要帮忙打印原型,加两天。去年赶过一个影视道具的单,导演组头天晚上发图,第五天件到了剧组手里,这事搁钢模身上想都不敢想,光订料就得一个礼拜。
什么时候不值得开模?我说个自己的判断线:二十件以下直接3D打印,一件一件打,别开模。开模省的是复制的时间,二十件以内打印的成本已经打平了,再算上翻模的来回沟通,纯亏。一个做树脂手办的工作室问过我胶的硬度和缩水怎么配,我把参数掰开讲了一遍,后来这类问题集中写在树脂工艺品模具硅胶怎么选?硬度、缩水率与操作细节里,量大的可以照着配。
电话里那个手办工作室的单子,最后一千二成交,五天交了五十个白模。上礼拜老板又来了,这回开口就是"还是老规矩"。他第一次来的时候以为开模是几万块的大工程,走的时候撂下一句话,我到现在还存着:原来模具还有便宜的玩法。哪是什么便宜,是路子选对了——五十个件的路,本来就不该用五十万个件的走法。
常见问题
手办翻模用缩合型硅胶还是加成型硅胶?
做手办我一律推荐加成型,缩水率小、固化不受油泥和树脂件影响,翻出来的件细节干净。缩合型便宜一半,但粘手办原型容易表干不匀,除非你翻的是石膏、混凝土这类皮实的母体,否则别省这个钱。
3D打印的原型能直接翻硅胶模吗?
能,但不能拿来就翻。SLA件先酒精清洗再过一遍UV固化,表面喷层底漆封住毛孔,否则微孔咬胶,脱模时细节全被撕走。FDM件层纹重,得先打磨或者刮一遍原子灰。
一套硅胶模型模具到底能翻多少件?
加成型胶翻手办,正常30到80模次,造型尖、细件多的往下限走。树脂浇注固化会放热,连续浇对胶的损耗快,翻到后期件面发乌就是该换模的信号。
就翻三五件,自己在家动手行不行?
行,一两公斤装的翻模胶几十块钱,简单造型照视频就能上手。但飘檐、马腿这类复杂件的分片和排气纯靠经验,自己翻废一公斤胶的钱,够师傅给你翻一套了,先掂量再动手。