模具平衡块有什么用?压铸注塑模具配重的安装门道
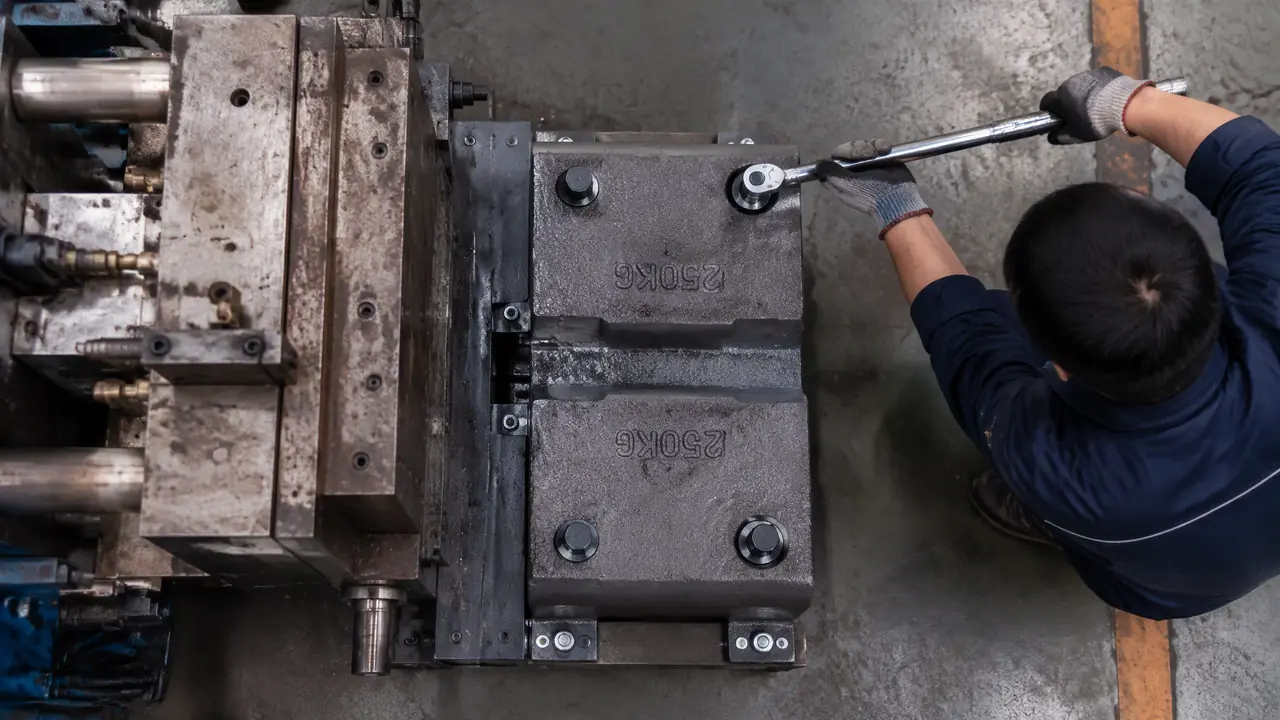
把话放这儿:模具平衡块就是给重心"找齐"的铁疙瘩,压铸模和旋转类模具上少了它,轻则飞边变大,重则啃模、抖机台。位置要对、重量要算、锁紧要到位,三样缺一样都白装。
上个月北仑一家压铸厂叫我去看一套电机端盖模,机台一转起来整个动模板嗡嗡响,产品飞边忽大忽小,班长咬定是压铸机的锁模力不够。我把模脚一摸,发热不均,翻开图纸一看——模具重心偏了四十多毫米,图签里明明画了两块平衡铁,厂里图省事没装。装回去,飞边当场就顺了。模具平衡块这东西,说白了就是给模具"补重心"的配重铁块,压铸模、注塑模里偏心的那套,还有滚涂、轮胎这类旋转模,都靠它把重心拉回吊装和受力的中线上。
为什么偏心要补?一副模一千多公斤,重心偏出吊环五十毫米,天车起吊时模具一头沉一头翘,人躲都来不及。这是安全账。第二笔是精度账:压铸机上料勺从侧面进料、滑块一侧重一侧轻,重心压偏了,导柱一边吃力一边悬空,跑几个月导柱就拉伤。配重块跟换遥控器电池一个道理,没人觉得它高级,可缺了它整机就是不动弹。
对了,说句跑题的:不少新厂的模具台账里连平衡块这个零件名都录不进去,丢了都没人知道。这是管理账,后面再提。
模具平衡块到底解决什么问题
平衡块补的是重心偏差:让吊装不翘头、合模受力均匀、旋转类模具转动不抖动,护住导柱和机台轴承,飞边和精度因此稳下来。
具体拆开看,它管三件事。第一是吊装安全。行规是吊环必须过模具重心的正上方,偏心模具靠模具自身的结构补不回来,只能在对面加配重。我们车间算过,一副820公斤的端盖模,滑块加液压油缸那一侧重出37公斤,吊起来肉眼就能看斜,装两块各20公斤的HT200铸铁块,吊环一吃力,模具平得像用水平仪校过。
第二是合模受力。压铸模里浇口套、斜销抽芯这些零件都在定模一侧扎堆,动模那边空落落的。合模瞬间四根导柱受力不均,偏载的那根承压可能高出三成,时间一长就是导柱咬合、模板局部压塌。补上配重以后导柱磨损速度肉眼可见地降下来,我们那副模导柱换了两年没动过。
第三是旋转类模具的动平衡。轮胎模、滚塑模、离心铸造模这种绕轴转的,重心偏一毫米,转速上去就是一整套激励,轻则制品壁厚不均,重则主轴轴承三个月就坏。这类模具的配重要求最严,一般做完要去动平衡机上校,残余不平衡量按G6.3级算,转得快的甚至压到G2.5。轴承为什么提前报废,车间里没人讲术语,老师傅就说一句:转起来手放上去发麻,就是平衡没找好。
哪些模具必须装?我按自己经手过的排个序:
| 模具类型 | 偏心来源 | 平衡块作用 | 我的优先级 |
|---|---|---|---|
| 压铸模(端盖、壳体) | 浇口套、抽芯机构单侧集中 | 吊装找平、导柱减载 | 强烈建议 |
| 带大滑块的注塑模 | 滑块、油缸单边布置 | 吊装防翘头 | 建议 |
| 轮胎模 / 离心铸造模 | 花纹、型腔不对称 | 动平衡,防抖动 | 必装,要校验 |
| 小型对称两板模 | 基本对称 | 作用不大 | 可以不装 |
最后一句划重点:平衡块治的是"重心偏",治不了"锁模力不够"和"料温不对"。班长把飞边全赖在锁模力上,就是没分清这两件事。
平衡块加多少、装在哪才不算瞎装
先算重心偏移量,再按力矩配平:配重乘以其到重心线的距离要等于偏重量乘以偏距,位置锁在模脚外侧或对面模板上,锁紧螺栓加防松。
算法不难,初中力矩题。做法是模具吊起来找重心,或者直接让吊环吊一次看哪头沉,量出重心偏了多少毫米、偏的这头重多少公斤,然后用"配重×力臂=偏重×偏距"反推。举个例子:偏侧重40公斤,偏距180毫米,你在对面350毫米的位置装块,40×180÷350≈20.6,取20公斤一块、装两块略有过配,宁可略过不能不足。这个数不用精确到小数点,土办法是先挂一块试试吊装姿态,不够再焊挂耳加一块。
材质和固定方式我也吃过亏。早年间图便宜用普通A3钢板焊死,用了一年多螺栓松动,配重块在合模震动的伺候下慢慢爬位,最后磕伤了模脚。这个坑我踩过之后定了几条规矩:
| 方案 | 做法 | 成本 | 适用 |
|---|---|---|---|
| 铸铁块+螺栓压板 | HT200标准块,M16螺栓加弹垫防松 | 低,几百块 | 压铸、注塑模首选 |
| 钢板拼焊配重 | 按重量切割A3板叠焊 | 最低 | 临时找平,需定期复紧 |
| 灌铅配重腔 | 模体内留腔灌注铅或巴氏合金 | 高 | 空间受限、旋转模 |
| 去重法 | 在偏轻侧钻孔或铣缺口 | 中 | 动平衡校验的收尾 |
安装位置有讲究:优先装在模板外缘的既有螺孔或模脚上,别自己乱开孔——模板上开孔位置不对会切断冷却水路或者顶针孔,一钻下去几千块的模就废了。装完必须画到模具图纸上、刻字标注重量,不然下套模一样的人接着干活,拆了就装不回去。如果是旋转类模具,光加还不够,装完得上动平衡机跑一遍,贴试重蜡片找角度,逐步换算成焊接块的位置。
老实讲,这一步最值钱的不是算式,是"装完要留记录"。重量、位置、螺栓扭矩,三样写进模具履历卡,将来修模吊装的人少走一半弯路。
不装或者装歪了,会出什么事
轻则吊装翘头、飞边忽大忽小,中则导柱拉伤、模板压塌,旋转模会抖动到轴承报废,修一次的钱够买十年平衡块。
我按代价从小到大说。第一种是吓人:吊环偏心,模具吊到半空一头往下栽,底下人吓得往后跳。这种没出事是运气。第二种是费钱:偏载合模,导柱单边磨损,换一套导柱导套加研配,工时加料钱七八千,中间停机一周。第三种是报废级的:旋转模具失衡,制品壁厚超差整批报废,主轴轴承碎在机子里,维修加停线损失六位数起步。
真实的那笔账我算过:北仑那套端盖模,两块HT200配重加螺栓垫片,材料加工时不到九百块,装了半天。而它之前半年因为飞边报废的压铸件,班长自己承认损失小两万。这买卖怎么算都划算。
还有一种隐形坑:装是装了,但锁紧不到位。合模几千次的微震动会把没加弹垫的螺栓一点点震松,配重块位移十来毫米,重心又偏回去了。我们规定每次保养用扭矩扳手复紧到120牛·米,弹垫加平垫一样不少。跟检查顶针一样,进保养清单,别靠记性。
收个尾:北仑那套模装完平衡块之后我又去过一次,班长说机台安静了,飞边稳定在0.08毫米以内。平衡块这个东西,设计的时候画上去,装配的时候装上去,保养的时候紧上去,三步都在,它就一辈子不找你麻烦;缺一步,它就拿导柱和产品跟你算总账。
常见问题
注塑模具也要装平衡块吗?
看偏心程度。带大滑块、油缸或者热流道集在一侧的模具建议装,主要保吊装安全;普通对称小模可以不装。拿不准就吊一次看姿态,吊起来歪的就补。
平衡块用什么材料做最好?
常规首选HT200灰铸铁,密度够、不生锈、便宜。空间紧张的地方用铅灌腔,密度是铸铁的一倍半。旋转模精校阶段用钢板去重,钻掉多少称多少,别凭感觉。
一套模具平衡块大概多少钱?
标准铸铁块按公斤算,二十公斤的块料钱加工时一般在三五百一块,一副模两块,加上螺栓垫片,千元上下能落地。自己车间有下料条件还能再省一半。
模具拆修之后平衡块要不要重新校?
只要没动过影响重心的结构就不用重校,复紧一遍螺栓就行。但如果修模换了大滑块、加了油缸或者镶件改动明显,重心变了,必须重新吊装验证,旋转模还要再上动平衡机。