模具打孔机怎么选?枪钻麻花钻价格公差与避坑实录
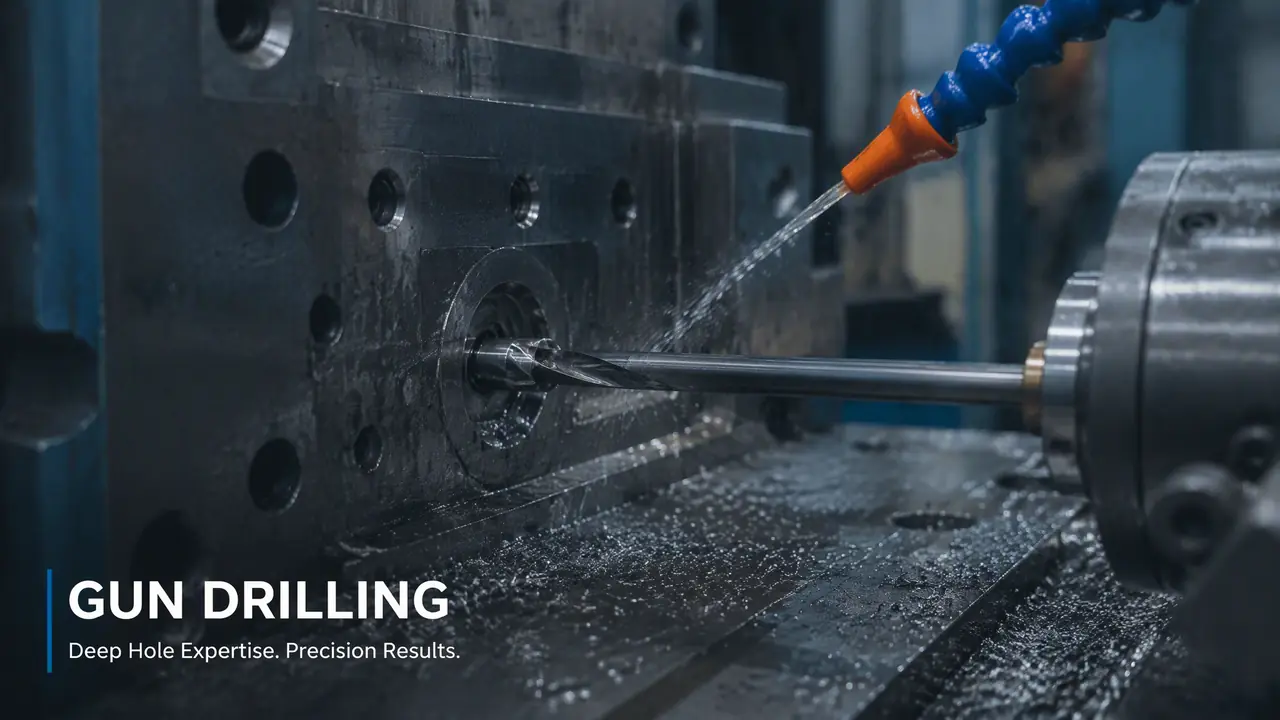
别绕了:模具打孔机选型的核心就一条,孔深超过孔径十倍上枪钻,浅孔用麻花钻摇臂钻就够,别为用不上的行程多掏几万。买之前先量自家常打的模坯厚度和孔径,再拿着这个数去对机器的行程和孔径范围,现场试钻一个孔再谈价。
模具打孔机在车间里就干两件事:给模坯钻运水孔,给模板钻顶针孔。判断它好不好,标准朴素得很,孔打得直、位置不偏,就是台好机器。上周五晚上九点多,设计部把一套718模坯的孔位图甩过来,光运水孔就四十二个,我扫了一眼孔深,回了一句:这套活摇臂钻别碰,直接排深孔钻。
为啥这么肯定?那套模坯500毫米见方,运水孔φ12,要钻透460毫米,深径比接近1比40。麻花钻到十倍孔径就开始闹脾气,孔一歪,两股水路在里头打通串了,试模的时候水压上不去,模温一边80度一边发凉,产品翘得没法看。跟换遥控器电池一个道理,方向不对,按再久也白按。
运水孔和顶针孔,是两类活
运水孔管冷却,孔径φ8到φ14,深几百毫米,讲究直线度;顶针孔管顶出,孔径φ2到φ8,讲究孔位准,两类孔钻法不能混。展开讲,两类孔的精度逻辑完全不一样,设备和工序也得跟着分开排。
运水孔怕歪。孔与孔的中心距一般留30毫米,枪钻全程偏移控制在±0.05毫米以内才保险,偏到0.6毫米,隔壁水路就打穿了。孔壁粗糙度做到Ra1.6以下,水垢长得慢,模温机打到80度也稳。注塑件的成型周期里,六到七成耗在冷却上,水路直不直,直接决定这套模一天多出几模货。
顶针孔怕斜。φ4的小孔钻斜0.3毫米,顶针装进去就别着,试模顶产品拉白,再打两模直接咬死。说实话,这个坑我踩过,那年图省事没上钻套,停机两天,钳工加班研磨,成本比打孔本身贵了十倍不止。
还有个不起眼的活:孔口倒角去毛刺。运水孔两头不倒角,装水路接头的时候密封圈一刮就漏,返工得把整块板吊下来。多花三十秒,省一次停机。
枪钻和麻花钻到底选哪个?
孔深超过孔径十倍,别犹豫上枪钻;十倍以内批量打的浅孔,麻花钻加钻套更划算。我偏向按深径比划线,不按师傅手感划线。手感不是没用,但机器账比手感账好算,下面这张表抄回去就能用。
| 对比项 | 麻花钻(摇臂钻) | 枪钻(深孔钻) |
|---|---|---|
| 深径比 | 1比5到1比10 | 1比30起步,可到1比100 |
| 孔径范围 | φ1到φ50 | φ3到φ32常见 |
| 直线度 | 500毫米偏0.5毫米以上 | 全程±0.05毫米内 |
| φ12透460毫米单孔耗时 | 干不了 | 12到18分钟 |
| 设备投入 | 两三万到七八万 | 八万到十五万起步 |
枪钻为啥能打那么深?靠高压油从钻杆缝隙里硬灌,把铁屑顺着V型槽顶出来,油泵压力得有35公斤才够劲。深孔钻的门道我之前记过一篇,模具深孔钻打运水?枪钻的精度,那篇讲得更细,可以对照着看。
价格档位和验机的三个动作
深孔钻全新八万到十五万,数控深孔钻几十万,二手三到六万。验机别光听卖家报参数,现场试钻一个深孔,量出口偏移、盯油压表。机器的钱要算,外发打孔的钱也得算,我按行情给你个底。
厂里三台钻,一台老摇臂钻打浅孔,一台十二万的枪钻机是主力,还有台二手深孔钻顶急单。没有深孔钻的厂子,运水孔基本外发,我的经验区间,φ10的孔打透500毫米,一个孔十块上下,一套模坯四十多个孔,一趟几百块,量大还能压。急单要加价,等两天也是常态,排产把这几天留出来。
要不要自己买一台,就一笔账:一年外发孔费超过两万,买台三万八的摇臂改装机,两年回本;月月都有深孔活的,直接看八万以上的正经枪钻机。我们厂是活喂出来的,头两年全外发,第四年省下的外发费把机器钱填平了。
买机器验机就三个动作:现场试钻一个深孔量出口偏移,盯油压表能不能稳在35公斤,摸主轴热不烫手。挑机器的完整功课,写在模具钻孔机怎么选?深孔钻与运水孔那篇里,参数清单直接抄。
钻偏和断钻头,坑就这两处
断钻头九成是排屑不顺,油压不够或转速进给不配;钻偏多半是引导孔没打正。两个坑都犯在开工前五分钟,别省那道准备工序。下面说的翻车,两样占全了。
上个月刚交过学费。一批便宜的模坯板,里头有硬点,φ8枪钻打到380毫米深,咔一声崩刃断在孔里。取断钻花了三天,孔位还偏了0.6毫米,跟隔壁斜孔打穿,焊堵重钻,客户的T1试模硬生生推迟五天。一进一出差了小一万块,就为省两千块板钱。
老师傅的土办法是听声音,声音发闷就退刀。油压够不够看铁屑,连续的小卷屑算正常,出粉屑就是压力不够。开工前先打引导孔,深度盖过钻头锥面两三毫米,钻头一进去就有地方扶,这一步跟给刀开刃一个道理,省了它后面全乱。
对了,说到便宜板,回收料一吨便宜两千,硬点随时崩你钻头。我后来一律要正厂板,账得算全的。
后来那套718模坯排到周一一早,四十二个运水孔一天半钻完,出口偏移最大的一个0.04毫米,试模水路一次通。设计部小伙子问我咋这么顺,我说准备功夫值八成。机器是死的,孔位图、引导孔、油压表这三样盯住了,模具打孔机就替你省下后面所有的麻烦。
常见问题
枪钻和深孔钻是一回事吗?
严格讲不是。枪钻是刀具,深孔钻是装它的机床,枪钻配高压油系统在深孔钻机上干活。市面上说枪钻机,一般也是指这一整套,买东西的时候把话问清。
模具打孔机打一个孔多少钱?
外发深孔钻按孔径和深度算,我的经验里φ10的孔打透500毫米,一个孔十块上下,一套模坯几十个孔一趟几百块,量大有得谈。急单加钱,还要算上来回运费和等货的日子。
打孔机和打孔模具是一回事吗?
不是一回事。打孔机是给模坯钻孔的设备,打孔模具指冲孔模,用冲头在钣金件上冲孔,两个行当。搜这个词之前,先想清楚自己要的是设备还是模具。
运水孔能打斜孔吗?
能,但要靠角度垫铁或专用胎具把模坯摆到位再钻,角度大的还得先算引导孔位置。直接硬顶容易别断枪钻,这个钱省不得。
二手的深孔钻值得买吗?
预算紧可以淘,三到六万能捡到还能干的。重点是现场试钻一个深孔再给钱,主轴跳动、油泵压力、油路漏不漏,这三处最藏病,漆面新不新说明不了什么。