模具成型有哪几种方式?注塑冲压压铸吹塑工艺对照
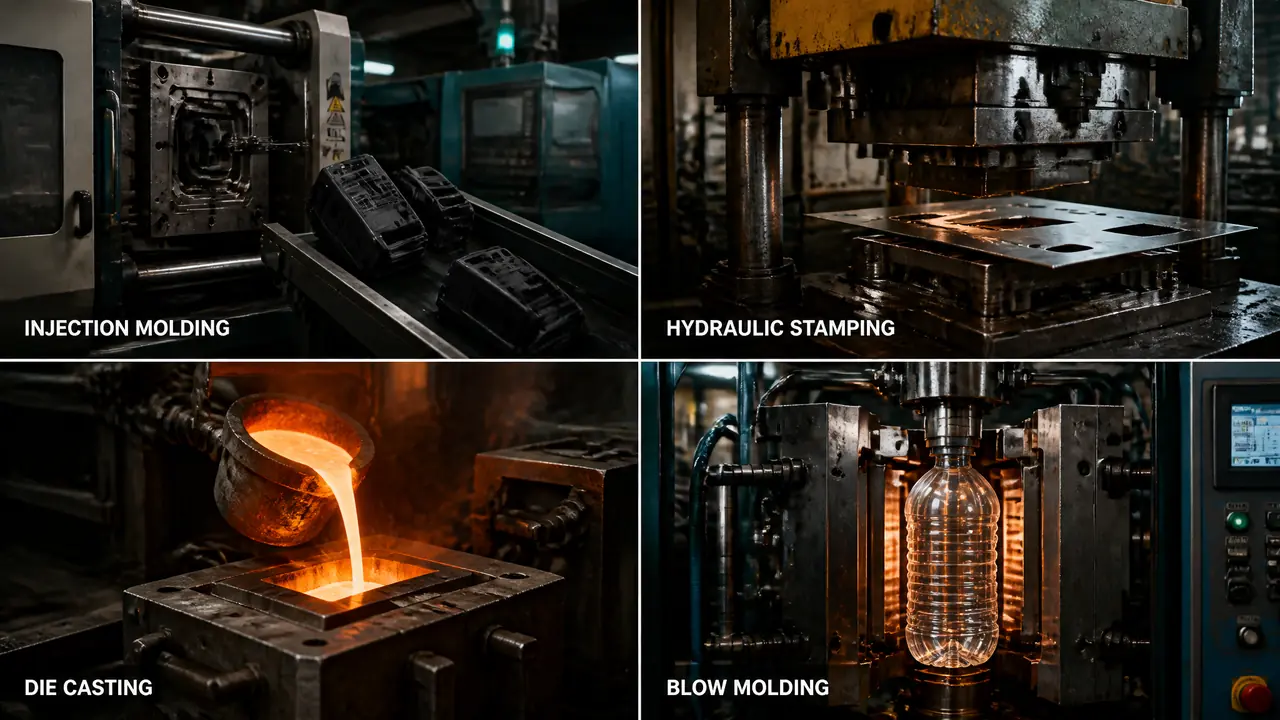
先说结论:模具成型主流就四种方式——注塑、冲压、压铸、吹塑,分界线是料进模时的状态和靠什么力变成型。四种方式四个行当,模具结构、周期、价钱全不一样,选错路线轻则返工重则整副模报废。先按本文的对照表把自己的件对号入座,再谈价格。
上个月有个客户找我,说要做一批户外水壶,问模具成型是不是只能走注塑。我把图要过来一眼——壶身中空、口小肚大,这是吹塑件的典型长相。他愣了一下,说以为塑料件都得注塑。这类误会我一年能碰上好几回,根源是大家把成型当成一锅粥,没意识到底下其实是几条完全不同的路。
路不多,就四条主干。塑料熔成糊往里射,是注塑;钢板冷着冲下去,是冲压;金属烧成水高压打进去,是压铸;挤一段软管吹成瓶子,是吹塑。把两个问题想明白——料进模时是什么状态、靠什么力变成型——四种方式自动就分开了。分开了,后面谈价格、估交期才有抓手。
模具成型的四种方式,一张表对照清楚
注塑、冲压、压铸、吹塑覆盖了制造业里绝大多数成型订单,核心差异在料的进模状态:糊状塑料、常温板料、液态金属、热软型坯,各走各的模具。别的说法再花哨,抓住"料是什么态、受什么力"这一条就不会乱。
| 成型方式 | 料进模时 | 靠什么力成型 | 单模周期 | 模具价档 | 最容易栽的坑 |
|---|---|---|---|---|---|
| 注塑 | 塑料熔成糊状(160-300℃) | 螺杆高压射入型腔,冷却定型 | 十几秒到一分多钟 | 3万-50万 | 缩水痕、飞边 |
| 冲压 | 常温金属板料 | 冲床冲击加剪切,间隙按料厚5%-10%取 | 快的一秒不到 | 1万-80万,级进模贵 | 毛刺、回弹 |
| 压铸 | 六七百度的金属液 | 压射活塞高压充型,几十毫秒填满 | 40-90秒 | 5万-40万 | 皮下气孔、模芯龟裂 |
| 吹塑 | 挤出的热软型坯 | 0.5-1.0兆帕压缩空气吹胀贴腔 | 几秒到二十几秒 | 2万-15万 | 壁厚不匀、切口料边 |
表里我最想让你盯住的是第一列和最后一列。料的状态决定模具长什么样,坑的位置决定你后期的维修预算。周期那一列也别小看,十几秒和一分多钟听着只差几十秒,摊到三班倒的一年产能上,就是另一个数量级的账。
我2024年秋天在黄岩见过一副扎带模,1出48腔,一模11秒,两台机倒着开,一天出货三十多万根。冲压那边更快,冲床一分钟行程两三百次,垫片一模出四个,操作工的手基本是悬空状态下料的。这两类车间你各去走一趟,对"量大管饱"四个字的理解会直接换一层。
每种方式的钱,都花在你看不见的地方
注塑的钱花在钢料和水路上,冲压的钱花在刀口和调试上,压铸的钱花在抗热疲劳上,吹塑开模最便宜但单件料耗不省——账要按全年算,别只盯开模报价。下面挨个拆。
注塑模的报价看着吓人,其实大头在钢料和加工。外观模P20、718H起步,透明件得换2083或S136,光换钢料这一项,价格就能差出小一半。它的翻车点经常不在模具本身。去年一家厂找我,说产能莫名其妙往下掉,一模周期从32秒拖到41秒,机器、料温全查遍了,最后拆开水路接头——水垢把半根管堵死了。除完垢,周期第二天就回来了。注塑模是四种里最讲究"养"的,水路、顶针、分型面都得定期伺候。
冲压是另一路账。单工序模一两万就能拿下,可刀口是消耗品。1.5毫米的冷轧板,单边间隙取0.12毫米上下,差一丝毛刺就刮手,崩一回刃就是一次停机加一笔换刀口的钱。折弯还得留回弹补偿,软钢压过头两三度是常规操作。冲压车间的噪音和安全规矩也是最严的,去过一次你就懂。
压铸模的钱,大半花在让模具"活下来"。模芯用H13加氮化处理,铝液六七百度一轮一轮冲刷,一副铝件模打到七万模次上下,型腔表面就开始起龟裂网,这时候换模芯比重开一副划算。良率杀手是气孔——高压充型卷进去的气排不掉,凝固后变成皮下针孔,机加工一刀下去废品就露馅。所以压铸件报价里,后处理去毛边的钱别漏算。
吹塑反着来,模具多半是铝的,便宜,可单件料耗不省。壁厚得往厚了做才敢保证强度,底部和口部的料堆得最厚,切口还有一圈余料要修。话说回来,中小桶瓶这一类,吹塑的总账经常比注塑好看,这也是为什么水壶油壶洗衣液瓶清一色走吹塑。
你手里的产品,该走哪种成型方式?
按三步反查:先问料是塑料还是金属,再看件是实心、中空还是板料,最后拿月产量去套——量到十万件以上再谈开钢模,几百件先打样验证。顺序反了,钱就白花。
第一问料。塑料件走注塑或吹塑,金属板料走冲压,金属块料要走压铸或锻造铸造,方向先定死。第二问形状,实心带筋的找注塑,口小肚大的中空件找吹塑,平板冲孔折弯找冲压,别拿中空件去凑注塑。第三问量,这一步最容易被忽略——量没起来之前,几百件的试单用树脂打印或硅胶翻模先顶着,这篇3D打印模具怎么用把金属打印和树脂打印在打样里的门道写过,量爬到几万件再上钢模不迟。
还是拿不准的话,按产品对号入座最省事,模具生产厂家怎么选那篇按产品类型列了对应工艺和询价话术,见模具厂之前先翻一遍,能少绕不少路。
说回开头那个水壶客户。他最后走了吹塑,模价不到注塑方案的三分之一,交期还快了一周。模具成型这件事,难的不是背下四种方式的名字,是在报价比稿之前就把自己的件放对路。下次再有人张口就问开模多少钱,你先反问三句:什么料、什么结构、一个月多少个。答得上来,这价才有的谈。
常见问题
模具成型方式和成型工艺是一回事吗?
日常口语里混着用,没人较真。往细里说,"方式"指路线大类,比如注塑、冲压;"工艺"还包含参数细节,一模温度曲线、保压时间这些。跟模具厂沟通时报清楚方式,对方就知道该把你引到哪条产线。
除了这四种,还有别的成型方式吗?
有。挤出做连续的管材型材,吸塑做薄壳包装,压塑吃热固性料,锻造和铸造管金属块料。表里列的四条是订单量最大的主干,长尾工艺等你的产品形状特殊了自然会撞上。
几百件的小批量,也值得开钢模吗?
多数不值得。钢模钱摊到几百件上,单件成本能吓人一跳。行业里普遍的路数是先用3D打印或硅胶模验证市场,订单爬到上万件再谈开钢模,中间那道坎迈稳了再掏大钱。
选错成型方式,最坏的结果是什么?
我听过真事:有人把中空壶当实心件开注塑模,图进厂两周才发现结构根本脱不了模,改图加设计费赔了几万块。开模前让模具厂出一份成型分析,几百块的事,能省一大笔学费。
延伸阅读
想看四种工艺在精度和成本上的数据对照,成型模具有哪些?注塑冲压压铸吹塑四大成型工艺对比列了一整张六维表。
想从模具结构反推工艺原理,工艺模具到底是什么?七种成型工艺的原理与模具结构对照详解按七条工艺线逐个拆了结构。