模具生产厂家怎么选不跑偏?按你要做的产品对号入座(附询价话术)
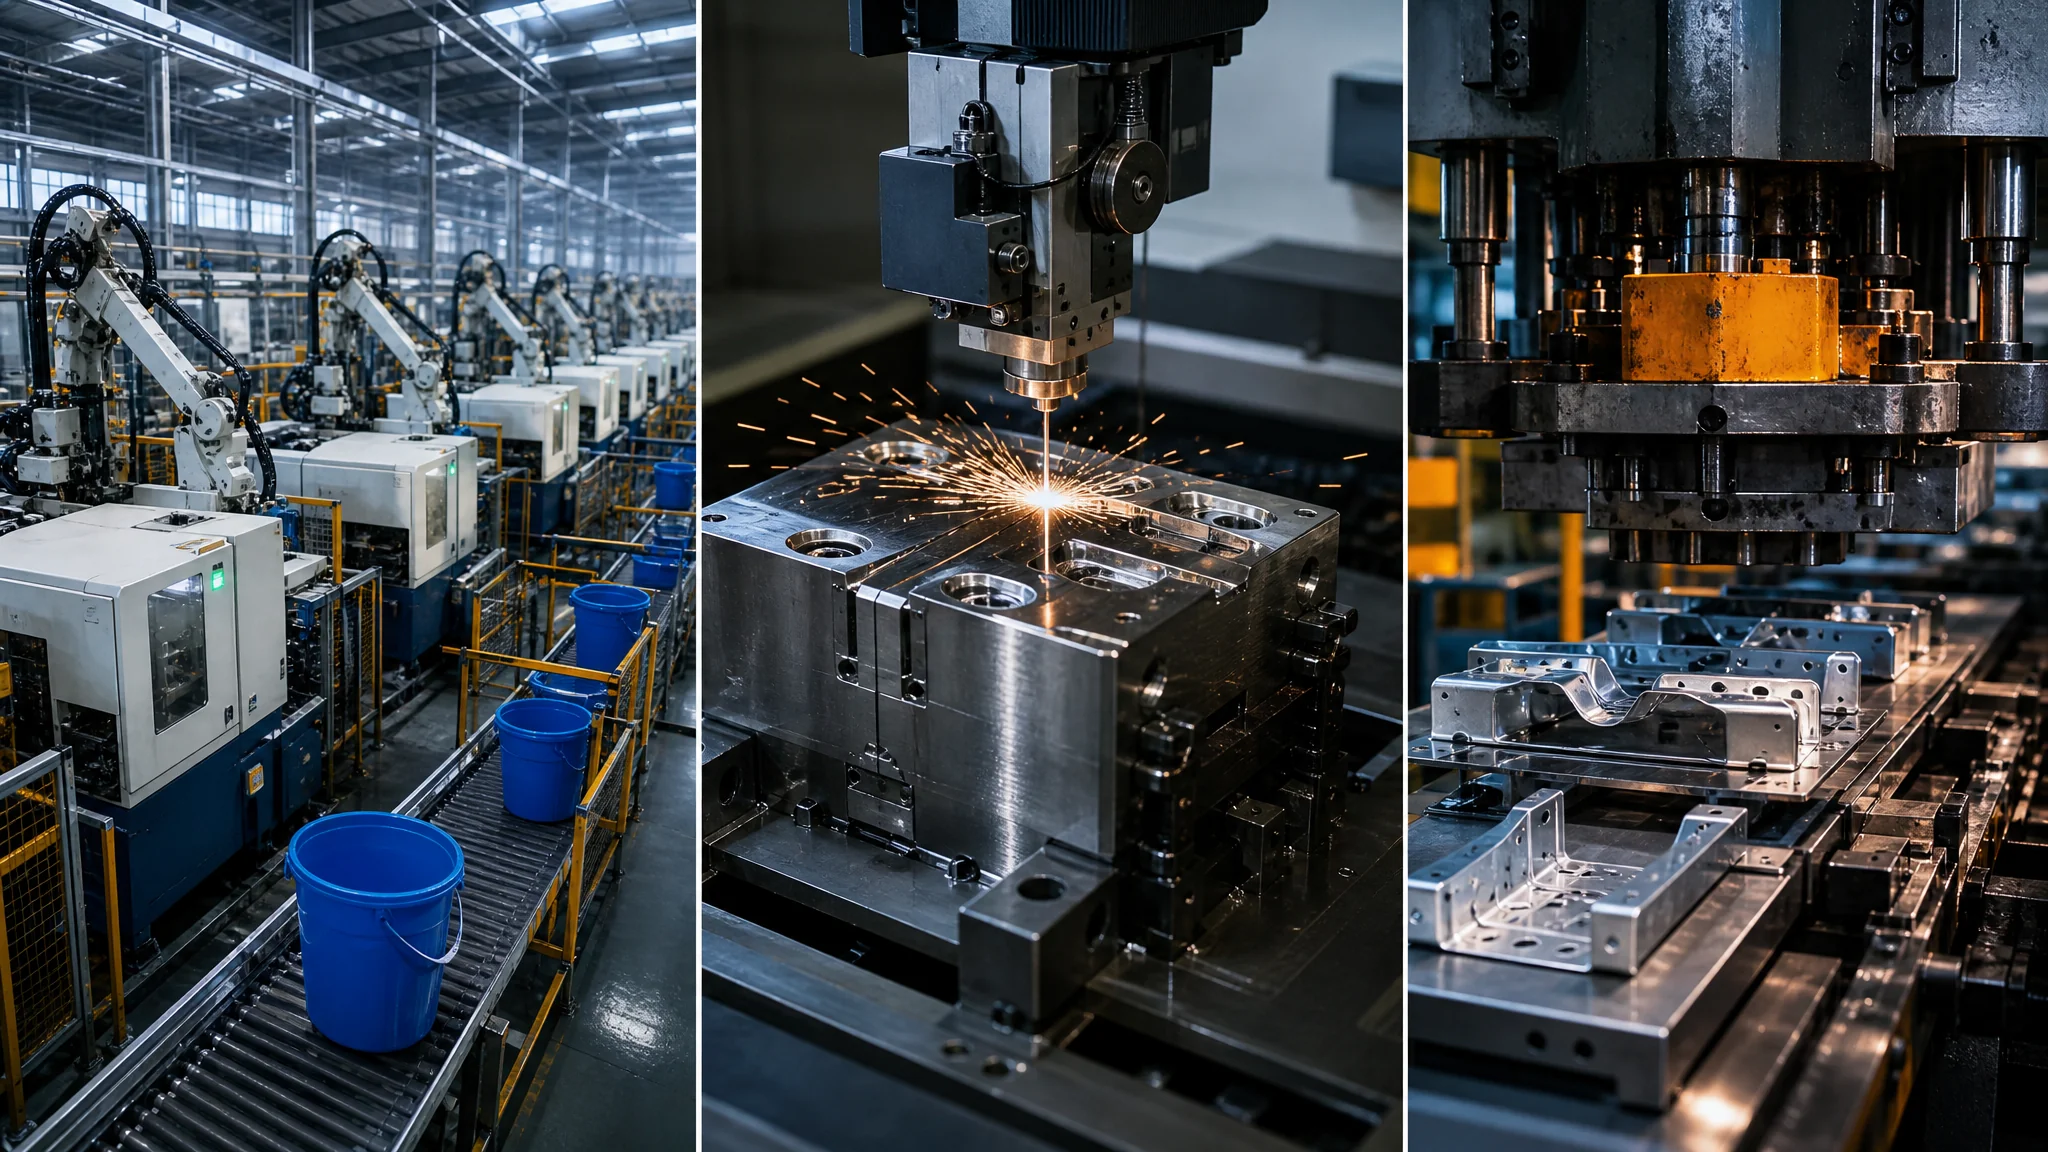
简单说:找模具生产厂家的第一步不是比价,是按产品配对类型——日用品找量产型注塑厂,精密件找慢走丝厂,金属结构件找冲压厂。类型对了,比价才有意义;类型错了,再便宜的报价都是将来要还的债。
模具生产厂家遍地都是,可十个采购里八个第一步就走错了——还没想清楚自己要做什么产品,就急着群发图纸比价。我印象最深的一次翻车在2019年。一个做连接器的朋友,拿了套端子模图纸去问宁波一家做脸盆水桶的厂,对方报价七万,比慢走丝厂便宜了差不多一半,他当场就签了。
结局不难猜。模具交回来,冲出来的端子毛刺超标,共面度怎么调都压不进0.05mm,客户验货直接打回。后来拿去翻修,光重新线切割镶件就花了两万八,前后耽误四十多天。说实话,那家厂并不算坑人——人家做脸盆是一把好手。问题出在他把端子模发给了做脸盆的厂。你要做什么产品,决定你该找什么类型的模具生产厂家,这道题先做对,再去谈价格。至于验厂比价的完整流程,我之前在模具厂家怎么找的六个关键点里写过,这篇专门讲它的前一步:怎么按产品把厂家类型配对。
为什么厂家类型比厂家规模更值得先看?
模具厂的核心能力是被设备和人锁死的:量产型注塑厂吃的是大吨位注塑机和热流道经验,慢走丝厂吃的是机台精度和编程功力,冲压厂吃的是冲床吨位和排样设计。类型不对,规模再大、价格再低都是无效匹配。
这话不是我编的,是行业分工自然长出来的。根据中国模具工业协会的数据,2024年国内模具行业营收超3400亿元,塑料模具和冲压模具加起来占了大头,这么大的盘子自然按工艺分出了不同的"物种",协会的年度报告在中国模具工业协会官网可以看到。你在网上搜"模具生产厂家"能跳出几千家,可点开设备清单看一眼,马上就能分成三类人:车间里摆注塑机的、摆慢走丝的、摆冲床的。
打个比方,找模具厂有点像找裁缝。做西装的裁缝做不了羽绒服,不是手艺不行,是设备和版型逻辑完全是两套。模具同理。所以先分清你的产品属于哪一类,再去对应的产业带里挑厂,命中率能高一倍不止。产业分布的细节可以看我写的中国模具产业那篇,这里重点讲对号入座本身。
做日用品、小家电外壳?去找量产型注塑厂
脸盆、水桶、收纳盒、小家电外壳这类产品,找台州黄岩、宁波慈溪、揭阳一带的量产型注塑厂最对路。这类厂的看家本领是大腔数、快周期、低成本,一套16腔的牙刷杯模具行情大概10到14万,单模周期能压到35秒上下。
量产型厂的灵魂是一个"摊"字。产品单价低,利润按厘算,全靠腔数多、周期短把成本摊薄。所以去这类厂验厂,别看办公楼气不气派,直接进车间数注塑机:有几台650吨以上的?机械手取件跟开模动作重不重叠?冷却水接的是冷水机还是自来水?这三个问题的答案,比任何宣传册都诚实。
跟这类厂谈,你要主动把年用量摆到桌面上。我经手过一个皂盒项目,年用量1200万个。厂里起初报8腔方案,我把年用量一亮,对方设计主管当场改口建议16腔配热流道——腔数翻倍模具价格只多四成,产能翻一倍,摊到每个皂盒的模具成本直降三成。这是量产厂才愿意跟你算的账,腔数和周期的完整逻辑我在日用品模具那篇里算得更细。
有一说一,量产厂的短板也明显:精密活儿基本不接。你拿个公差±0.02mm的活去问,对方多半直接说做不了,或者报个天价把你劝退。劝退是好事,怕的是硬着头皮接下来再外协转包,那才是真麻烦。想先补补注塑厂的基本盘,可以翻翻塑胶模具厂是做什么的。
做连接器、光学件、医疗件?慢走丝厂是唯一正解
精密件选厂只认一条硬指标:设备清单里慢走丝的牌子和台数。沙迪克、三菱、阿奇夏米尔、西部这些机台,配上光学曲线磨和恒温测量室,才做得出±0.005mm的公差。这类厂的模具报价普遍15万起步,上不封顶。
慢走丝这三个字就是精密的门槛。中走丝、快走丝的加工精度在0.02mm开外,慢走丝能做到0.003mm上下,切面直接到镜面级。它的原理通俗讲,是用不断行进的铜丝当"刀",靠放电腐蚀一点点啃掉金属,电极丝不接触工件,所以没有切削力带来的变形,具体的科普可以看Wikipedia的电火花加工条目。
验这类厂,我有个土办法。让他带你进慢走丝车间,数机台标签上的品牌和年份,看加工液是不是在正常循环,然后丢一个杀手锏问题过去:"锥度切割最大做过几度?穿丝孔编程用什么软件?"答得利索的,是真干活的;开始背公司简介的,转身就走。去年我在深圳按这套路数验了四家精密厂,两家当场露馅,效率高得很。
价格上要有心理准备。我朋友那套翻车的端子模,后来找深圳一家慢走丝厂重做,报价十三万,比当年那家脸盆厂贵了快一倍。但模具到位后,端子共面度稳定在0.03mm以内,冲了八十万模次没动过镶件。精密件的钱真省不得,端子模的设计门道我在端子模具那篇里拆过,精度等级怎么划分,精密模具一篇里有完整说明。
做金属结构件?冲压模具厂才对口
支架、弹片、金属外壳这类结构件,要找专做冲压的模具厂,看三样:冲床吨位(常用80到300吨)、料带排样设计能力、试模冲床跟你产线吨位是否一致。级进模的行情在8到25万,主要看工位数和料带长度。
冲压和注塑完全是两个世界。注塑车间是注塑机的嗡嗡声,冲压车间是冲床"哐哐"的节拍声,一分钟一两百次。模具用钢也不一样,冲裁刃口常用CR12MOV或者SKD11,淬火到HRC58到62,硬,但脆,间隙配错一片就崩刃。基础工艺不熟的话,先翻我写的冲压模具入门。
结构件选厂最容易被忽略的坑是试模吨位。我2021年踩过一次:模具在供方的200吨冲床上试模,一切顺得很,拉回自己车间的160吨冲床,送料节奏完全对不上,返工改了三天的送料机构。从那以后我询价必加一句话:"试模用几吨的冲床?跟我产线吨位不同怎么办?"就这一句,能提前筛掉一半麻烦。别嫌啰嗦,吃过亏才知道值钱。
询价话术模板:第一句话怎么说,对方才认真回你
询价信息给得越全,报价水分越小。三样必须一次说清:产品信息(材料、最大尺寸、年用量)、模具要求(腔数或寿命等级、要不要热流道)、商务底线(交期、试模次数、付款比例)。缺一样,对方只能按最保守的配置报,价差能拉到三成。
下面这段是我用了七八年的第一版询价模板,你直接抄就能用——
「你好,我们是做XX产品的,材料是XX,产品最大尺寸XXmm,预估年用量XX万件。想请贵司评估:1)建议的腔数和进胶方式;2)模具寿命等级和主材牌号;3)含三次试模的模具总价;4)交期;5)付款比例。图纸签保密协议后可以提供。」
这段话术的妙处在第1条:让厂方先给方案再报价。光要个总价没意义,方案里藏着腔数、热流道、钢料等级一堆变量,方案摆出来,你才有跟下一家对比的抓手。拿这套话术群发五家试试,我自己的经验是,通常会有一两家石沉大海。别追。那多半是做不了或者不想做的,这本身就是一轮免费筛选。
报价回来之后,还有五个追问,每个都带钩子:最接近的案例能发两张照片吗?钳工装配谁负责、做了几年?报价含几次试模、试模材料谁出?钢料的材质证明能不能随模提供?售后响应多长时间、怎么计费?五个问题问完,一个厂的底细能摸到七成,要不要专程去验厂,看完答案再定也来得及。
常见问题
模具生产厂家一般集中在哪些地方?
塑料模具看台州黄岩和宁波,精密模具深圳、东莞最密,冲压模具东莞长安一带扎堆,压铸集中在珠三角和宁波北仑。产业带里配套全、报价也透明,优先在对应的带子里找,跨带找厂运费和沟通成本都会上去。
没有正式图纸,能先询价吗?
能,但只能拿到概念价。用一张手绘草图加尺寸描述去问,对方给的区间误差在30%上下,只够用来排除明显离谱的报价。正经比价还是要3D图档,最好把公差要求和年用量都标全,不然好厂懒得理你。
询价时要不要一开始就砍价?
别。第一轮砍价砍掉的往往不是利润,是配置——钢料降级、热流道换杂牌、试模次数从三次砍到一次。先把方案和配置谈定,最后一轮再谈价格,这时候砍下来的才是真利润。
大厂报价一定比小厂贵吗?
不一定,但大厂的隐性成本低。小厂报价看着便宜,试模拖的天数、修模来回的路费、售后找不到人的损失,这些经常没人给你算。我的经验是复杂模具找大厂,简单量产模找合作熟的小厂,千万别反过来。
写到这,我的偏好已经很清楚了:先分类型,再挑厂,最后才谈价。类型配对这一步做对了,后面的比价才有意义;配错了,比下来的每一分便宜都是埋进生产线里的雷。模具这行没有万能厂家,只有对口的厂家。
觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。