模具导轨磨损判废标准和更换周期,修模师傅一次讲透
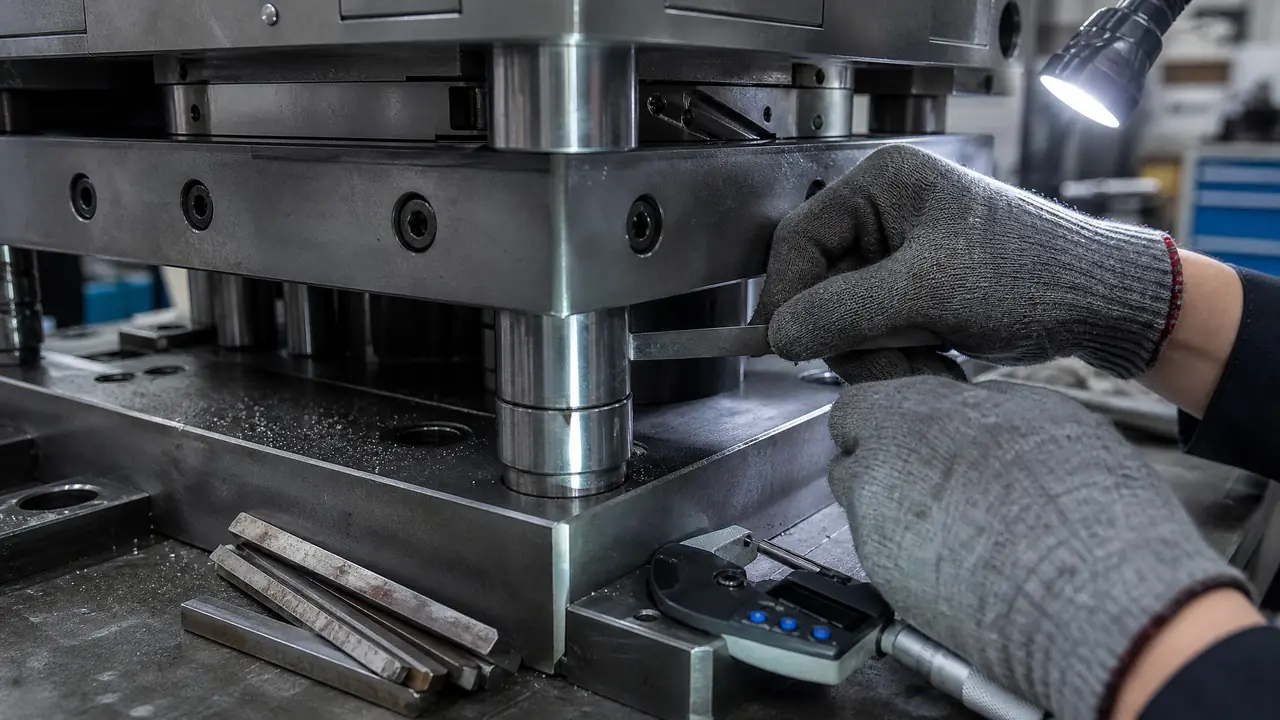
挑明了讲:模具导轨磨损判废就盯两条硬杠杠——导向面拉伤出铁屑,或者配合间隙超过0.1毫米让产品出单边毛边,占一条就换,别赌。更换周期按模次卡,注塑模二十万模次量一次,冲压模三十万,手感摸到台阶就提前动手。这篇给的全是车间里能直接照做的测量和更换动作。
一套120吨的注塑模连出三天毛边,我拆开一看,模具导轨磨出了台阶。客户那边还咬定是锁模力不够,调了三回参数没用。真相很简单:导柱直径磨掉了0.09毫米,导套跟着旷了,合模瞬间动定模偏了半根头发丝,毛边就从分型面那头挤出来。
干修模这行十几年,导向件出问题占我接单量的三成往上。这东西平时没人看它,一出问题整套模趴窝。这篇我就把"轨"这一块讲透——怎么量、磨到多少算废、多久换一回、自己动手换要几步。导柱本身怎么选材怎么装,另有一篇单讲,这里不重复。
导轨磨到什么程度算报废?三条杠杠卡死
配合间隙超过0.1毫米、导向面拉伤出铁屑、产品连续三模单边毛边,占一条就判废换新,别指望打磨凑合再撑一个批次。
判废不能靠眼睛瞪。我常用的家伙就两样:一把25-50毫米量程的外径千分尺,一盒0.02起步的塞尺。新导柱和导套是H7配g6,装上去手感那个旷量大概0.02到0.04毫米,塞尺捅进去是有阻力的。等你塞尺0.06片能轻松滑进去,就该写进保养单了;0.1毫米能捅到底,这个模下次上机必出事。
第二条看拉伤。导向面拿指甲逆着走一遍,挂手、有毛刺感,再拿油石蹭几下看铁屑,有就是拉伤了。拉伤这个事会滚雪球:铁屑夹在导柱导套中间,每合一次模就犁一道,两个礼拜能把镜面犁成锉刀。我见过最狠的一套,φ32的导柱拉了三道沟,深0.15毫米,整套模合模精度直接掉到0.2毫米开外,那批产品毛边厚得能拿卡尺量。
第三条是产品说话。单边毛边、上下盖错位、滑块成型的那一侧出台阶线,这三个现象任何一个连着出,先别调机台,把模吊下来量导向。老实讲,新手最容易犯的错就是毛边一出就猛加锁模力,120吨不够上150吨,结果导轨磨得更凶,等于拿机器踩一套快死的模。
更换周期怎么定?按模次卡,再加一道手感复核
注塑模每20万模次全面量一次导向件,普通冲压模30万,高速级进模50万就要查,凡摸出台阶感或润滑断过的,一律提前换。
这个数是我自己台账上扒出来的经验区间,不是什么标准条文。一模一天打两万次的高速级进模,导柱三到四个月必得量;一天三五百模的注塑模,一年量一回也够。表格给你,照着对:
| 导向部位 | 测量方法 | 判废线 | 参考检查周期 |
|---|---|---|---|
| 导柱导套(四根主导向) | 千分尺量导柱直径,塞尺测配合旷量 | 直径磨失0.05毫米预警,0.1毫米必换 | 注塑20万模次,冲压30万模次 |
| 滑块耐磨片(压条式) | 深度尺量压条厚度,看油槽是否磨平 | 磨掉原厚度三分之一就换 | 10万模次一查 |
| 斜导柱(抽芯导向) | 看头部圆弧亮带和拉痕 | 亮带变宽超过3毫米或出拉痕就换 | 跟滑块保养同步,每次下机查 |
润滑是周期的另一半。模次算得再准,油跟不上全白搭。我的习惯是注塑模每两万模次把导柱拔出来抹一遍二硫化钼锂基脂,冲压模接自动涂油器的另说。对了,说到打油,别拿黄油枪对着导套猛怼,油嘴一堵你以为打进去了,其实干磨——这个坑我踩过,赔了一套导套的钱。
冲压模那边保养的节奏跟注塑模不一样,刃口和导向要分开照看,冲压模具维修养什么?刃口与导向的保养那篇写得更细,两套思路别混着用。
自己动手换导轨的全顺序,装完这几步才算交活
换导轨五步走:拆旧件量实底、选对备件、装后留0.02到0.04毫米间隙、红丹着色查接触面、空合模十次无异响才算完。
先说备件,这是最容易翻车的一步。φ32×150的导柱,市场上8块钱一根和60块钱一根长得一模一样。我去年图省事拿便宜的装过一回,两个礼拜客户就打回来了——导向面拉毛,拆开一看硬度根本不够,锉刀都能划动。后来只认簧测过HRC58以上的,或者干脆用盘起、上隆这类品牌的正品,单价贵三倍,寿命贵十倍。买的时候多问一句材质和热处理,SUJ2轴承钢淬火的是正经货,40Cr不淬硬的再便宜也别碰。
动手的顺序:先把模架吊上钳台,四根导柱做记号,原位原对角装回去,别打乱了配对。旧导套用铜棒从反面敲出,新导套冷冻或者压入,别用火烤,一烤模架就变形。装完拿千分尺复核旷量,0.02到0.04毫米是合格区。然后红丹着色,合上再开,看导柱表面接触斑点,均匀铺开七成以上才算装正了,偏一边就重新校。最后空合模十次,手放上去感觉有没有别劲,耳朵听有没有咯噔声。
滑块那边的耐磨片更简单,压条螺丝拆掉,新的垫上研合,研到推拉顺滑不晃就行。滑块拉伤、不归位这类毛病的排查我写过一篇,模具滑块容易出什么问题?拉伤、不归位的排查与维修,两边对照着看更省事。
导套和导柱的配合公差、什么情况只换导套不换柱,模具导套怎么配导柱?配合公差与磨损更换里有一张间隙表,我修模时都拿它对数。
再啰嗦一句钱的事。外发修一套模的导向件,拆装加配件加试模,没有两千下不来,还得排队等机台。自己备四根柱四个套,成本四五百,一个下午的活。工具就千分尺、塞尺、铜棒、拉马这几样,一次性投入不到三百块,我算账下来,一个中小厂一年自己换两回就能把工具钱赚回三倍。
那套出毛边的120吨模,最后就是换了四根导柱两个导套,当天下午装回去,晚上试模,毛边一根没再出。客户后来把保养单改了,二十万模次强制量一次导向。导轨这东西跟刹车片一个道理,磨到响才换就晚了,量着换才省钱。
常见问题
导柱导套和滑块导轨是一回事吗?
不是一码事。导柱导套管的是动定模开合时的对中,四根柱对四个套;滑块导轨管的是抽芯滑块的直线滑动,常见的是压板加耐磨片那种。磨损的部位、量法、判废线都不一样,检查的时候得分开看。
导轨磨损了能不能补焊凑合用?
导柱拉伤浅的可以油石推光加抛光救一救,掉肉0.1毫米以上就不建议焊了。焊补热影响区会软,焊完两个礼拜又是原样,还搭上拆装工时。导柱本来就是易损件,十几二十块一根,直接换最划算。
换导柱必须整套四根全换吗?
强烈建议整套换。四根柱磨的不一定一样多,旧柱留着装回去,合模受力就不均匀,新柱跟着陪葬得更快。真要省,至少对角的换,单独换一根的做法我试过,没用。
模具导轨多久打一次油合适?
注塑模我按两万模次抹一次锂基脂,冲压模看料带有没有自带涂油,没有就每天班前抹薄薄一层。判断土办法:拔出导柱看油膜,能挂住一层均匀的油才算到位,干亮亮的马上补。