模具零件名称速查表:车间黑话和图纸名称对照
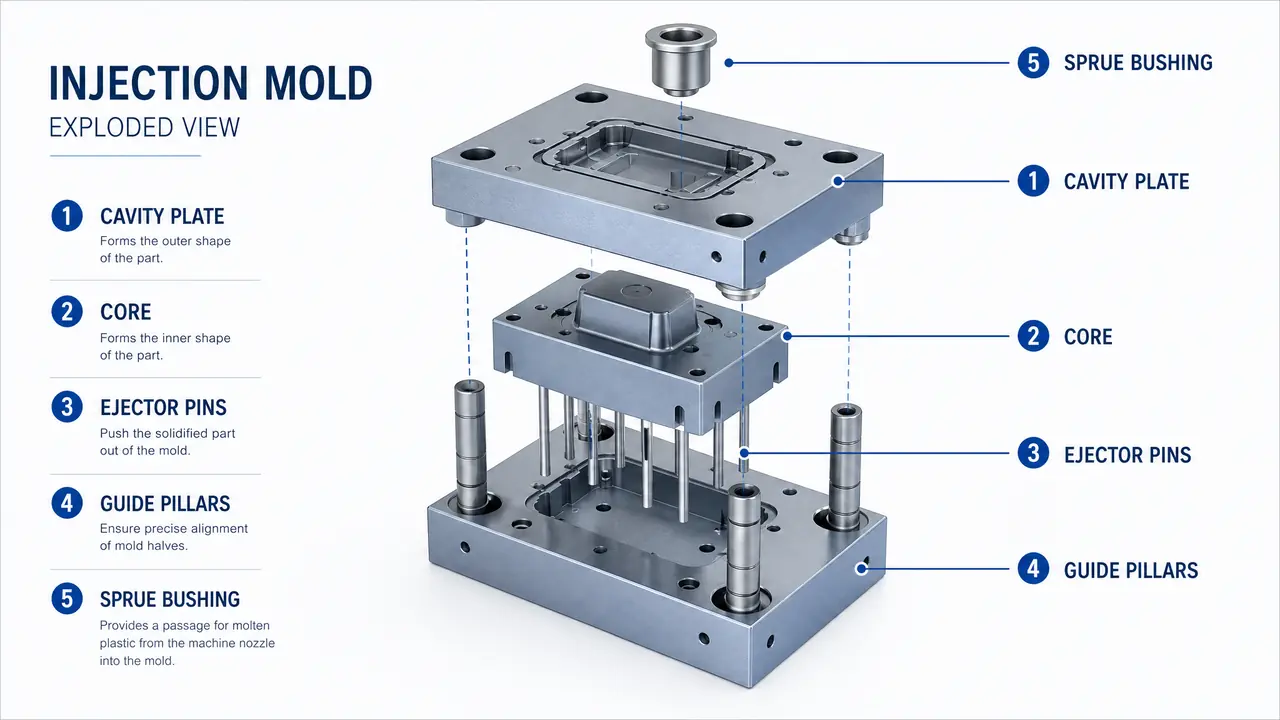
答案浅谈:模具零件名称有两套体系,图纸上的书面名和车间里的口头黑话,认不得黑话就接不住现场电话。这篇按部位把两套叫法逐个对上,再给一张易损件备件清单,照着备货能省一半急单。
上礼拜五晚上快十点,东莞一个客户的采购打电话来,说模具"前模炸花了",问发什么配件过去。我反应了两秒才听懂——他是照着供应商给的英文清单念的,所谓炸花是型腔面压伤了。这单要是按字面理解去备货,快递费是小事,停一天机就是上万块。
模具零件名称这事,图纸是一套,车间嘴上是另一套。书面叫定模、动模、滑块、斜顶,口头叫前模、后模、行位、铲鸡,同一块钢两个名字。南方厂和北方厂还各带口音,广东叫行位,江浙不少厂叫滑块或者侧芯,其实是一样东西。我干钳工这些年,见得最多的误会就出在这儿:会看图的人听不懂电话,会打电话的人看不懂图纸。
这篇按部位把两套名字对齐,再说说哪些零件该备、备几个。就一条主线:让你下次接电话,听一个词就知道对方指哪块铁。
模板类:前后模的叫法最容易对错账
模具模板的口头叫法按"前、后"分,前模对应书面名定模板(A板),后模对应动模板(B板),垫脚、面板、顶针板各管各的。先记住一句话:产品粘在哪家,哪家就是后模。注塑机开完模,产品十有八九留在后模那侧,跟着顶针板顶出来。
整套模架摊开数,从上往下一般就这么几块:面板(有的厂叫水口板或面板夹板,三板模才单独分)、A板、B板、方铁(也叫垫脚、撑头位),然后是顶针面板和顶针底板,最底下是底板。广东那边习惯叫前模、后模,是因为注塑机头上那半边朝前,所以前模等于定模侧。
几对黑话和书面名,顺手列一列。
| 车间口头叫法 | 图纸书面名称 | 它管什么 |
|---|---|---|
| 前模 / A板 | 定模板 | 装型腔,产品外表这半边 |
| 后模 / B板 | 动模板 | 装型芯,产品内面加顶出 |
| 水口边 / 水口板 | 流道板(细水口模架) | 拉断水口,三板模专用 |
| 方铁 / 垫脚 | 垫块 | 撑出顶针板的活动空间 |
| 顶针板 / 顶棍板 | 推板、顶出固定板 | 顶着顶针把产品捅出来 |
最容易吵起来的一个词是"司筒"。书面名叫推管,是空心的、套在型针上用的;有人把普通顶针也叫筒,其实两回事。推管贵,一对好料要一两百,普通顶针按根算,几块到几十块。别混着报。
对了,说到报价,模架这种东西看大小和钢料,标准模架按规格走价,非标的要重新开料。这套跟买成品家具和打柜子是一个道理,尺寸一动价格就得重算。
抽芯与导向:行位、铲鸡、哥林柱这些词别懵
行位就是滑块,管产品侧面的孔和倒扣;铲鸡是压住行位的压紧块,书面名锁紧块或压条。导向这一族,哥林柱是导柱,导套是它的配套衬套,合模定位靠这四根柱子吃力,磨了就烧模。
行位是广东叫法,台湾系厂叫滑块,图纸标Slider。行位底下那根斜的柱子叫斜导柱(斜销),行位往后抽、弹簧顶住定位,弹簧坏了行位归不了位,一合模就撞,这是注塑车间最常见的撞模原因之一。铲鸡有的厂叫压条、锁紧块,作用是合模时吃住注塑压力,别让行位被胶料顶退。
模具行位这块水挺深,斜顶(Lifter,也有厂叫内抽芯)专门管产品内侧的倒扣,跟行位一个朝内一个朝外。这俩坏了都要连着斜导柱、耐磨块、弹簧一起查。
导向件我单独说。哥林柱就是导柱,图纸写Guide Pin;配上导套(Guide Bush),四根柱子一副模架,公差做到±0.005毫米这个量级。导柱表面划伤、或者导套间隙磨大了,合模就偏,产品出批锋(飞边)。遇上批锋,先别急着怪注塑参数,查导向。
老实讲,导向件是最不该省的钱。一根好导柱几十到一两百,一副模架四根,加起来不过千把块;省了它,型腔划伤一次修模就是几千,还得停机等。
浇注冷却与顶出:水口、运水、顶针各管一段
水口是浇注系统的统称,主流道叫唧嘴,分流道和浇口都在前模侧;运水指冷却水路,进出水的接头叫水嘴;顶针负责脱模,是用量最大的易损件。这三套管网都藏在模板肚子里,出问题都从产品上看出来。
按水流方向捋一遍:注塑机喷嘴顶着的进胶口,广东叫唧嘴(书面名主流道衬套、浇口套),胶料顺着它进分流道,最后从浇口钻进型腔。水口料就是流道里那圈废料,每次开模带出来的。浇口的大小和位置直接决定产品上留不留痕,改浇口是试模阶段最常见的修模动作。
冷却这边,模板里钻的孔叫运水(冷却水路),接的铜接头叫水嘴,堵了或者漏水,模温上不去,产品缩水、变形全来。模温机打到80度还迟迟升不上去,第一件事就是查运水通不通,拿气枪吹一下就知道。
顶出系统最零碎。顶针(推杆)直接顶产品,扁顶针管薄壁位,推管(司筒)顶带孔位,斜顶管倒扣。顶针数量一副模十几根到上百根都有,跳模次数一多,配合间隙磨大就开始走批锋、拉白。顶针油要定期打,咬死的针硬撬会把孔拉伤,那就要扩孔换大一号的针,修起来麻烦。
这几样全是耗材。开模谈合同的时候,别只盯模具总价,把易损件的备件清单一起要了,后面能省很多扯皮。
易损件备什么备几个?一张清单照抄就行
易损件按磨损速度排,顶针、弹簧、密封圈换得最勤,导柱导套次之,行位组件看结构复杂度。常规模交付时随模备一份易损包,客户停机等快递的概率能降一大半。
| 零件 | 口头叫法 | 备件比例(按模具实际用量) |
|---|---|---|
| 顶针 / 推杆 | 顶针、顶杆 | 每种规格备2-4根,约30% |
| 推管 | 司筒 | 带针整组备1套,约50% |
| 复位弹簧 | 回程弹簧、蓝簧 | 每处备1-2根 |
| 水嘴密封圈 | 水嘴胶圈 | 每副模备10个 |
| 导柱导套 | 哥林柱、边钉 | 一般不备,磨损再订 |
| 行位弹簧、耐磨块 | 行位仔、油封 | 复杂抽芯模各备1套 |
去年有个做周转筐的客户,一副160吨机台上跑的单,三个腔的顶针规格我这边台账记错了,备货少了一种,结果他那头停机等了四天,光加工费损失小两万。打那以后我随模发货必附一张零件对照卡,写清楚每根针的规格位置。这个坑我踩过,你别再踩。
还有个经验:备件优先备"细长比大"的顶针,越细越容易弯,粗的根本不怎么坏。弹簧按颜色分载荷等级,蓝簧最常见,换的时候颜色别拿错,装个低载荷的回去,顶针板回不到位,又是撞模。
收个尾。零件名称这套东西,说穿了就是一层窗户纸:图纸名字给设计看,口头黑话给车间传。两头都能对上,电话一响就知道递给谁、备什么,交期和钱都攥在自己手里。你手头要是也有一张对不上的叫法单,照这篇的思路一格一格补齐,比收藏十张网图都管用。
常见问题
行位和斜顶到底怎么区分?
看它往哪抽。行位往外抽,管产品侧面的孔和外侧倒扣;斜顶往里上方走,管内侧倒扣。看模具的时候分不清,就找那根斜的柱子——斜导柱带着的叫行位,藏在顶针板后面随顶出动的叫斜顶。
水口料和浇口是一个东西吗?
不是。浇口是胶料进型腔那个小口,留在模具上;水口料是每次开模带出来的流道废料,属于产品之外的料头。浇口设计得好,水口料占整件重量的比例能压到两成以内。
顶针印太深,是顶针的问题还是参数的问题?
多数是参数和时机的问题:保压太足、冷却不够就顶,产品还软,一顶一个坑。先把冷却时间加两三秒试试,还不行再查顶针速度。真把产品顶白了拉伤了,那才轮到修顶针配合。
找供应商报配件,只报口头名行不行?
最好图纸和口头名一起给。光说"铲鸡"或者"行位仔",不同厂理解能差出一截,规格对不上来回寄。把规格长度、材质、硬度写在便签上一起发,一次到位。